日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

精密アライメント ソリューションの信頼できる R タイプ センタリング プレート メーカー
R型センタリングプレートの治具専門メーカーとして、JWGRIPは、金型開発者、EDM プロセス プランナー、およびシンカー EDM ワークテーブル上で複数電極のレイアウトを行う治具調達専門家向けに、高平坦度の位置決めプレートとゼロ点パレット インサートを製造しています。各プレートは応力除去アニーリングと両面精密研削を経て、厳密な平行度と平坦度の公差を維持し、高密度の複数電極セットアップでの累積的な位置ずれを防ぎます。これらの基準プレートは、誘電性流体タンク内の電極または交換可能なワークピースを交換する際の座標の不一致を解決します。 JWGRIPも提供しますR型放電加工チャックおよびワイヤー EDM ワークホールディング フィクスチャは、シンカー EDM およびワイヤー カット加工ワークフロー用の完全なデータム転送チェーンを構築します。
多くの金型製造ワークショップでは、個々のチャックの精度に重点を置いていますが、複数のステーションにわたるデータの伝播は無視されています。高精度のチャックであっても、中間接続プレートの平面度が悪かったり、位置決め開口部が歪んでいたりすると、蓄積された誤差を取り除くことはできません。オペレータが複数のキャビティ金型加工用に複数のグラファイトまたは銅の電極を配置すると、センタリング プレートの小さな誤差がステーションごとに積み重なっていきます。累積的な偏差により、火花ギャップの均一性が妨げられ、不均一なキャビティ深さが生じ、複数の金型圧痕間の寸法の一貫性が損なわれます。市場で販売されている多くの汎用アダプター プレートは、EDM 環境用に最適化されていません。これらは、誘電性流体に長期間浸漬されると表面腐食や寸法変動を受ける傾向があり、電極位置全体での座標の一貫性が徐々に崩れます。
多電極 EDM セットアップにおいて、専用データム プレートを通常のアダプター プレートから分離する重要な機能は何ですか?
通常のアダプター プレートは、主にドライカット CNC フライス加工条件向けに設計されています。彼らは、誘電体浸漬、炭素粒子汚染、およびマルチステーション誤差の蓄積を設計上の考慮事項に入れることはほとんどありません。
対照的に、R タイプ センタリング プレートは、シンカー EDM の複数電極レイアウト シナリオ専用に構築されています。
R タイプ 70x70 EDM センタリング プレートは、小型精密金型インサートのコンパクトなマルチ電極配置に適合します。
R タイプ 54x54 EDM センタリング プレートは、取り付けスペースが非常に限られている狭いスペースでの取り付けに役立ちます。 75mm EDM ゼロ点センタリング プレートは中型電極の積載能力を拡大し、ゼロ点ワークホールディング用 R タイプ 156mm EDM パレットは頑丈な複数電極グループ用のより大きなフォーマットのデータム キャリアを提供します。
防食表面処理により、誘電性流体による化学的侵食を防ぎます。精密に機械加工された位置決め開口部により、プレートをベース チャックに取り付けるたびに繰り返し可能な位置合わせが保証されます。信頼性の高い中間データム媒体を使用すると、各電極ステーションは相互干渉することなく独立した座標値を保持し、複数キャビティ金型の製造における累積オフセットを回避します。
累積的なデータム誤差を除去するにはどうすればよいでしょうか?
複雑な複数キャビティの金型では、すべてのキャビティの詳細を仕上げるために数十の電極が必要です。 EDM タンク内の各電極の座標参照を再確立すると、機械の稼働時間が大幅に無駄になります。 R タイプのセンタリング プレートを使用すると、オペレータは電極のグループ化、レイアウト計画、および EDM マシンの外側の外部校正ベンチでの座標測定を完了できます。複数の電極をバッチでセンタリング プレートまたはパレットに事前に取り付けることができ、組み立てられたユニット全体が 1 回の取り付けステップで R タイプ EDM チャックにロックされます。
このアプローチにより、ほぼすべての測定およびセットアップ作業が貴重なマシン時間から解放されます。ワークショップが異なる機器間で治具の循環を実現することを計画している場合、これらのデータム プレートはクイック チェンジ ワークホールディング システムのモジュールと連携して、測定ステーション、彫り込み放電加工機、および補助検査プラットフォーム間で統一された座標データを転送できます。この動作モードでは、座標設定の繰り返しがカットされ、複数の独立したクランプ操作によって発生するエラーの積み重ねが効果的に抑制されます。
主要製品のハイライト
両面精密研削と応力緩和処理により超低平面度、平行度を維持し、多ステーションの累積位置ずれを抑制します。
54×54.70×70.75mmおよび156mmパレットを含む複数の寸法仕様により、コンパクトなインサート、高密度の複数電極レイアウト、および重負荷の電極の組み合わせに適応します。
特殊な耐腐食表面処理は、長時間の誘電性流体の浸漬に耐え、放電加工作業タンク内の腐食や表面寸法の変化を遅らせます。
標準化された位置決めインターフェースにより、既存の R-Type シリーズのチャック、ホルダー、および補助校正コンポーネントとのシームレスな互換性が保証されます。
製品モジュールの概要
JWGRIP データムトランスファー製品ポートフォリオは、小型形状のセンタリングプレートから大型の頑丈なパレットまでをカバーし、多様な多電極レイアウト要件に適合します。
R タイプ 54x54 EDM センタリング プレートは、狭い設置スペース向けに設計されており、小型精密金型インサートのコンパクトなマルチ電極配置に適しています。 R タイプ 70x70 EDM センタリング プレートは、主流の中小規模の多数個取り金型に広く採用されています。 75mm EDM ゼロ点センタリング プレートは、中規模の電極グループに拡張された装着領域を提供します。ゼロ点ワークホールディング用の R タイプ 156mm EDM パレットは、重い電極または複数のインサートを組み合わせたクランプ用の大型運搬プラットフォームとして機能します。これらすべてのハードウェア ユニットは、R-Type EDM ワークホールディング システム エコシステムに属します。ワークショップが金型部品のフォローアップ ワイヤカット処理を完了する必要がある場合、ワイヤ EDM ワークホールディング フィクスチャの適合ツールを導入して、さまざまな処理段階で同じデータム参照を使用し続けることができます。
典型的なアプリケーションシナリオ
これらのデータム転写プレートとパレットは、複数キャビティのプラスチック射出成形金型の製造、精密コネクタ金型の製造、医療用インプラント金型の加工、およびバッチ電極グループ準備のワークフローに幅広く応用されています。これらは、複数のキャビティの同時加工、グループ化された電極処理、およびモジュラーインサートクランプを行うための彫り込み EDM 装置に適合します。従来の EDM ワークステーションを改修する場合でも、新しいモジュール式金型製造セルを構築する場合でも、適切に選択されたセンタリング プレートにより、複数電極の座標の一貫性が安定し、蓄積されたデータム シフトによって引き起こされる不良部品が削減されます。これらのコンポーネントは、家庭用電化製品の金型工場、精密コネクタ工具工場、および大量の複数キャビティ金型プロジェクトを請け負う企業で頻繁に使用されています。
実践的な選択原則
各グループの電極総数と外形寸法を計算し、実際のテーブル設置スペースに応じてプレートサイズを選択します。コンパクトインサートの高密度レイアウトでは、R-Type 54x54 EDM センタリング プレートや R-Type 70x70 EDM センタリング プレートなどの小さいサイズのプレートを選択します。中型および大型の電極グループまたは複合マルチインサートクランプには、75mm EDM ゼロ点センタリングプレートまたはゼロ点ワーク保持用の R タイプ 156mm EDM パレットを採用できます。
次に、既存のベース チャックとのインターフェースの一致要件を確認します。電極の総重量に注意してください。重荷重のシナリオでは、より高い耐荷重能力を備えたパレットが必要です。外部測定プラットフォームとデータムを共有したい場合は、Quick Change Workholding System モジュールとの互換性を事前に確認してください。サイズの組み合わせや負荷容量のマッチングに迷った場合は、JWGRIP 公式寸法データシートを参照して、電極レイアウト図と負荷パラメータに基づいて適切な部品番号を絞り込むことができます。
ご利用案内
連続放電加工生産中に、炭素残留物、グラファイト粉末、および誘電体スラッジがプレート位置決め表面および位置決め穴に蓄積します。平らな基準面と位置決め穴を優しく定期的に清掃することは、元のデータム精度を維持するために重要です。研削仕上げされた基準面に強い衝撃、引っかき傷、または機械的衝撃を与えないでください。表面のくぼみは永久に回復不可能なデータムエラーを引き起こします。洗浄後、特に機械タンクの外に長期間保管されているユニットの場合は、プレートを拭いて乾燥させ、防食保護コーティングを施します。
重負荷の多電極条件下で動作するプレートの平面度および位置決め穴の状態を定期的に検査してください。明らかな凹みや腐食ピットのあるコンポーネントは適時に廃棄してください。標準化された操作習慣に従うことで、データムの完全性が保護され、複数の電極の座標の一貫性が維持され、複数キャビティ金型の大量生産の不良率が低下します。




- View as
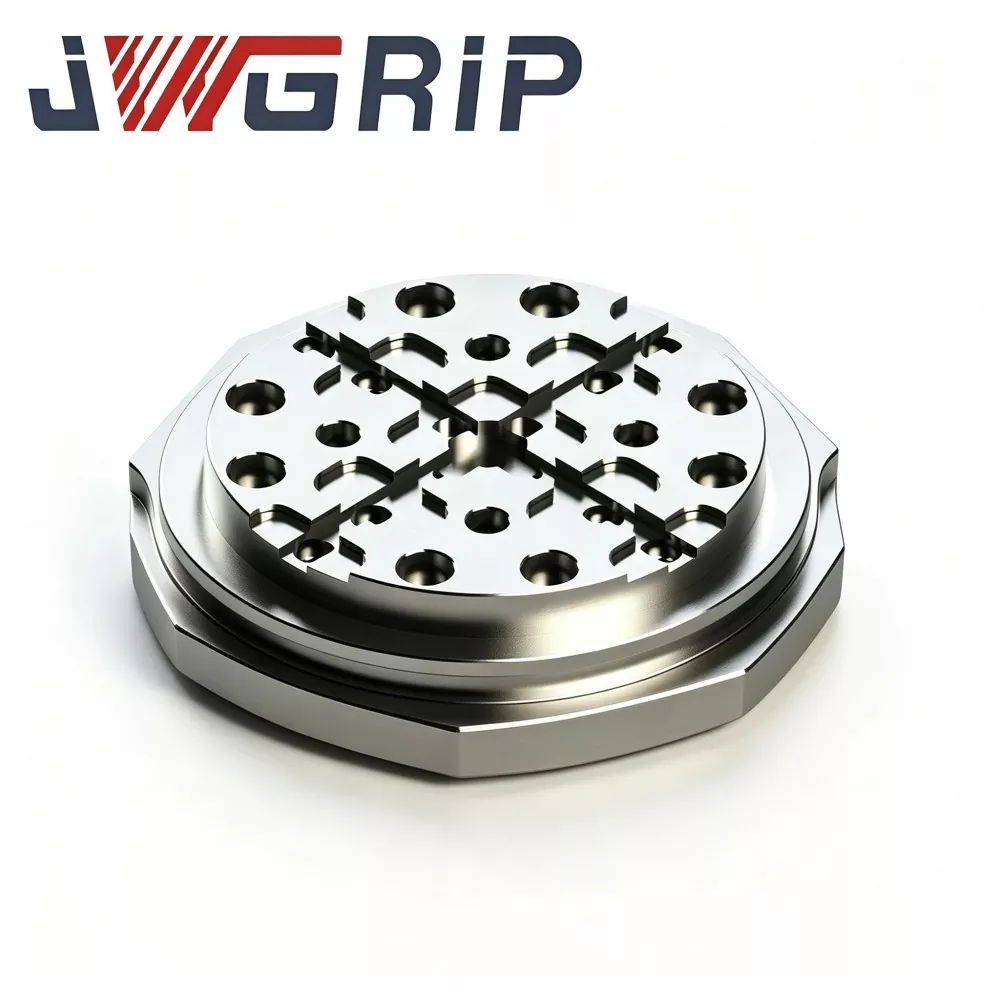
ゼロ点ワーク保持用 R タイプ 156mm 放電加工パレット
高精度 EDM ワークホールディング ハードウェア向けの実証済みの ODM ソリューションを提供する経験豊富なサプライヤーである JWGRIP は、中型から大型の金型製造プラントにおけるシンカー EDM のプロセス間移送のための重要な購入コンポーネントである、ゼロポイント ワークホールディング用の剛性構造 R タイプ 156 mm EDM パレットを提供しています。応力緩和されたプリハードン合金鋼で作られ、複数サイクルの熱安定化、R タイプの移行溝加工、全面超精密研削が施されています。飛散放電加工槽環境向けの切りくず分流排水構造を備え、独自のR形状応力解放溝により、ゼロ点ロック・アンロックの繰り返しによる高い局所応力を分散し、長時間の繰り返し運転後の位置決め基準面の微小変形を抑制します。
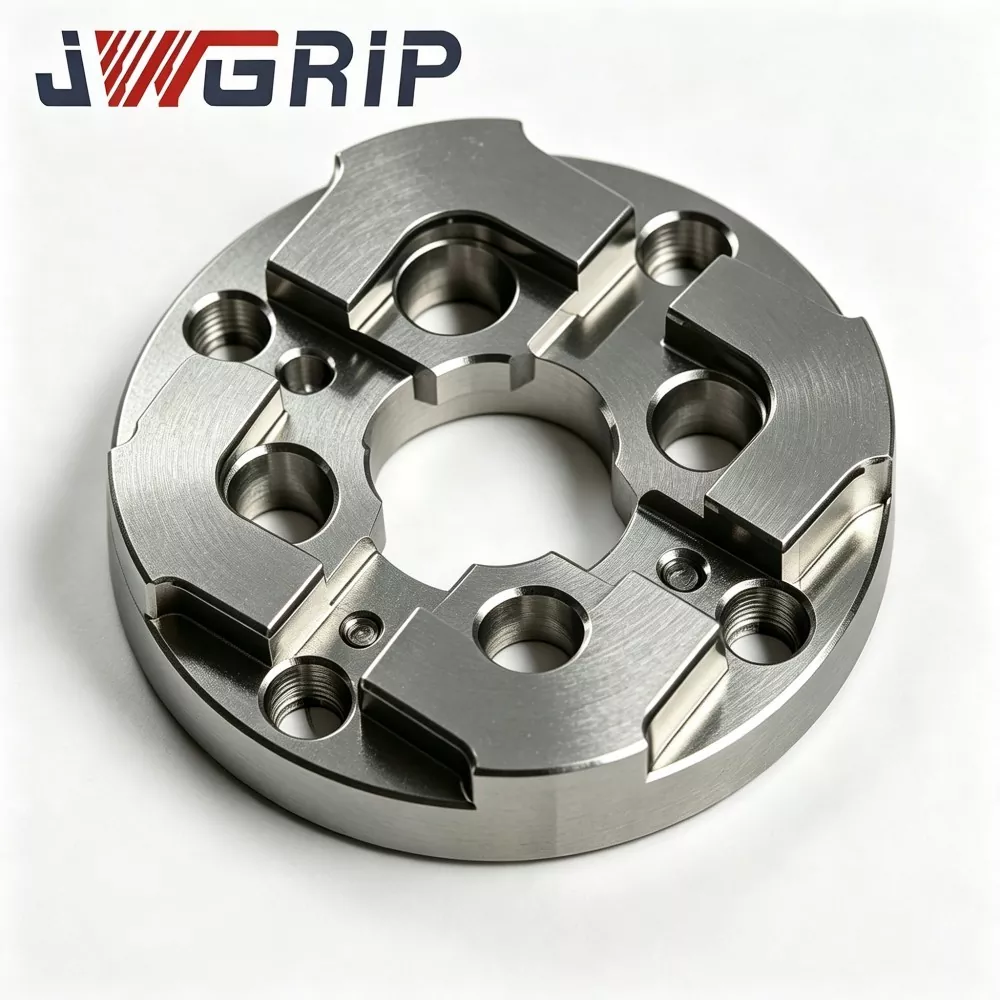
75mm EDM ゼロ点センタリング プレート
JWGRIP は、中国における 75 mm EDM ゼロポイント センタリング プレートの専門メーカーおよびサプライヤーであり、世界中の中大規模の金型製造ワークショップに工場直接供給とカスタマイズされた構造調整を提供しています。彫り放電加工のゼロ点治具システム用に特別に開発された、安定性の高い一体型データム位置決め治具です。強化変形防止構造と高精度ゼロ点合わせベンチマークを一体化することで、頻繁な金型インサート交換や多電極一括加工時の素早いデータム復元を実現します。

R タイプ 54x54 EDM センタリング プレート
JWGRIP は、中国における R タイプ 54x54 EDM センタリング プレートの専門メーカーおよびサプライヤーです。標準仕様を完全に在庫しており、コンパクト EDM マシンおよび精密金型ワークショップ プロジェクト向けのグローバルな大量注文をサポートしています。これは、小型シンカー EDM 装置、ミニ電極治具、および複数キャビティの精密金型加工シナリオ向けに特別に設計された、耐摩耗性の高精度統合位置決めベンチマーク治具です。最適化されたRタイプの移行位置決めショルダー構造と熱的に安定した機械的性能を単一ユニットに統合し、従来の直角ミニチュアセンタリングプレートの容易な押出摩耗やコーナーチッピングの欠点を排除します。

R タイプ 70x70 EDM センタリング プレート
JWGRIP は、中国における R タイプ 70x70 EDM センタリング プレートの専門メーカーおよびサプライヤーであり、工場直送とカスタマイズされた構造変更を提供して、EDM 治具レイアウトの多様な要求に対応します。これは、迅速なセンタリングと反復的な電極位置決め作業に焦点を当て、彫り込み EDM 金型製造ワークショップ向けに特別に最適化された高精度の統合電極位置決めベンチマーク治具です。応力分散された R タイプの内側面取り遷移構造と超安定したベンチマーク位置決め性能を単一のコンパクトなユニットに統合し、従来の平坦なセンタリング プレートの鋭いエッジの摩耗や基準ドリフトの欠陥を効果的に解決します。
JWGRIP は、中国の専門 R型センタリングプレート メーカーおよびサプライヤーです。当社の工場から競争力のある価格で高品質の製品を卸売りしていただくことを心から歓迎します。
ニュースのおすすめ