日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

信頼のメーカーのR型電極ホルダーで安心の溶接作業を実現
R型電極ホルダの専門サプライヤーとして、JWGRIPは、深空洞火花浸食中の電極の振れや振動に悩まされている金型メーカー、EDM プロセス エンジニア、治具調達バイヤー向けに、安定性の高いエクステンション ロッド、コレット ユニット、空気圧ドローバー アセンブリを製造しています。すべての主要コンポーネントは応力除去処理と精密研削を経て、多様なグラファイトおよび銅の電極を取り付ける際の同心度の誤差を最小限に抑えます。これらの取り付けアクセサリは、深く沈む際のぐらつきを軽減し、複雑な金型の細部の表面仕上げの品質を向上させます。電極取り付けアセンブリとは別に、JWGRIP はまた、R型放電加工チャックおよび EROWA 互換電極チャックを使用して、チャック ベースから電極先端までをカバーする完全なツーリング チェーンを構築します。
多くの金型製造工場は、電極取り付けコンポーネントが最終加工結果にどのように直接影響するかを無視して、EDM チャックの性能と放電加工機のパラメータのみに焦点を当てています。高品質の銅グラファイト電極でも、低品質のホルダーと組み合わせると、明らかな振れが発生します。深くて狭い金型キャビティを加工する場合、取り付け位置から伝わるわずかな振動により、側壁の波打ち、コーナー半径のぼやけ、および不均一な火花ギャップが発生します。欠陥のあるキャビティを再加工すると、電極が無駄になり、機械の稼働時間が消費され、注文の配送が遅れます。多くの既製の汎用取り付け部品は、放電加工作業タンク内の誘電性流体の飛沫や温度変動の影響に耐えることができず、電極交換を繰り返すと徐々に精度が変動します。
パフォーマンスの違い
一般的なツール ホルダーは、火花浸食環境ではなく高速フライス加工用に設計されています。彼らは、誘電性流体の抵抗、熱変動、および壊れやすいグラファイト電極の特別なクランプ要件をほとんど考慮していません。
比較すると、R タイプ電極ホルダーは、彫り込み EDM の動作特性に合わせて完全に最適化されています。放電加工電極ホルダー用 R タイプ延長ロッドは、振動を増幅させることなく深穴加工の範囲を拡張します。 EDM 電極ホルダー用 R タイプ ER32 コレットは、均一な円周方向のグリップ力を提供し、クランプ圧力による脆性グラファイト電極の亀裂を防ぎます。 EDM 電極ホルダー用 R タイプ空気圧ドローバーは、高頻度の電極交換ワークフローに適合する、遠隔自動ロックおよびロック解除を可能にします。 EDM ワークホールディング用 R タイプ CNC キャリブレーション ブロックは、高速オフセット検証をサポートし、スパーク処理が開始されるまでの測定時間を短縮します。適切に適合した取り付けハードウェアにより、チャック基準から遠く離れて作業する場合でも電極の同心性が安定し、振動によって引き起こされる金型キャビティの表面欠陥が回避されます。
電極の無駄を削減
グラファイトと銅の電極は、金型ワークショップの主要な変動費を表します。ホルダーの同心度が悪く、クランプ力が不安定なため、放電加工が始まる前に高価な電極が損傷してしまうことがよくあります。標準化された R タイプ電極ホルダーにより、オペレーターは放電加工機のタンクの外で電極の事前設定、トリミング、オフセット測定を完了できます。オペレーターは外部測定ベンチ上の延長ロッドまたはコレットユニットに電極を組み立てます。校正後、アセンブリ全体を R タイプ EDM チャックに素早く取り付けることができます。
空気圧ドローバーにより手動レンチ操作が不要になり、グラファイト材料に亀裂を引き起こす締めすぎのリスクが軽減されます。手動操作と半自動を組み合わせた混合モードの生産ラインを構築する場合、ユーザーはこれらのホルダーを Quick Change Workholding System の位置決めモジュールと組み合わせて、ステーション前の測定ベンチと EDM マシンのテーブルの間で統一されたデータム転送を実現できます。このワークフローにより、電極のスクラップ率が削減され、機上修正の繰り返しにかかる時間が短縮されます。
製品の主な利点
精密研磨された合わせ面により優れた同心性が保証され、深空洞火花浸食時の電極の振れを効果的に抑制します。
延長ロッド、ER32 コレット、空気圧ドローバーなどの多様な構造形式は、短い電極、長距離の深部キャビティ作業、自動生産の需要に適応します。
表面防食処理は誘電性流体の侵食を防ぎ、EDM 作業タンク内の錆や汚染の蓄積を遅らせます。
主流の R タイプ位置決めアクセサリと互換性があり、キャリブレーション ブロックや複数のスタイルの EDM チャックとの高速連携をサポートします。
製品モジュールの紹介
JWGRIP の電極取り付けアセンブリは、さまざまな電極の長さ、材料、自動化レベルに対応する複数の機能モジュールをカバーしています。
EDM 電極ホルダー用の R タイプ延長ロッドは、深くて狭い金型キャビティの加工障害を解決します。振動の増幅を許容範囲内に制御しながら、電極の作動距離を延長します。 EDM 電極ホルダー用 R タイプ ER32 コレットは、周囲に均等なクランプ力を提供し、壊れやすいグラファイト電極を局所的な潰れ変形から保護します。 EDM 電極ホルダー用 R タイプ空気圧ドローバーは、遠隔空気圧ロックをサポートしており、より高度な自動化を追求するワークショップに適しています。 EDM ワークホールディング用 R タイプ CNC キャリブレーション ブロックは、オフセット チェック用の補助測定ツールとして機能し、電極セットアップ時の試行錯誤を軽減します。これらすべてのモジュールは R-Type EDM ワークホールディング システム エコシステムに属します。ワークショップで大規模バッチの標準電極を処理する必要がある場合は、EROWA 互換電極チャックから適合するユニットを選択して、さまざまなツール規格間での柔軟な治具の切り替えを実現できます。
主なアプリケーションシナリオ
これらの電極取り付け部品は、家電製品の金型製造、自動車内装部品の金型加工、医療機器の精密金型の製造、多電極複合加工作業などに幅広く応用されています。これらは、深いキャビティ加工、微細な形状の彫刻、および複雑なテクスチャエッチングのためのシンカー EDM 装置に適合します。古い放電加工装置をアップグレードする場合でも、新しい金型製造セルを構築する場合でも、適切に選択されたホルダーにより、電極の稼働状態が安定し、不必要な電極の消耗が低減されます。これらは、カスタム金型工場、精密工具ワークショップ、および複雑な金型のアウトソーシング注文を請け負う企業で広く採用されています。
実践的な指導
まず、一般的な加工深さを明確にしてください。深く狭いキャビティには振動を抑制した延長ロッド構造が必要ですが、浅い金型フィーチャーには短いダイレクトマウント構成を採用できます。
2 番目の電極材質の確認: グラファイト電極には、亀裂を避けるために均等にクランプ力が分散されたコレット型のホルダーが必要です。
生産自動化レベルを評価します。頻繁に電極を交換するワークショップでは、高速リモートロックのために空気圧ドローバーを優先できます。手動による小規模バッチのワークショップでは、費用対効果の高い展開のために延長ロッドとコレットの組み合わせを選択する場合があります。
購入する前に、既存の R タイプ EDM チャックおよび校正アクセサリとの互換性を確認してください。長さの選択や組み合わせスキームについて混乱がある場合は、JWGRIP がリリースした寸法仕様シートを参照して、電極の直径とオーバーハングの要件に応じて適切な部品番号をフィルタリングできます。
メンテナンスのヒント
長期間にわたる EDM 生産の後、誘電性流体の残留物、カーボンダスト、微細なグラファイト粉末が合わせ面に蓄積します。元の位置決め精度を維持するには、コレット穴、ロッドテーパー、ドローバー接続面を定期的に清掃することが不可欠です。電極の取り付け中に過度の機械的衝撃を加えないようにしてください。激しいノッキングは精密研磨されたテーパー面を変形させ、永久的な同心度の損失を引き起こします。特に長期間アイドル状態にあるユニットの場合は、洗浄後に防食保護油を塗布してください。摩耗したコレットをスケジュールどおりに交換することで、高価な電極を損傷する不均一なクランプ力を防ぎます。標準化された毎日のメンテナンス習慣により、これらの高精度取り付けアセンブリの長期的な位置決め性能が維持され、数千回の生産サイクルにわたって彫り込み放電加工の出力が安定した状態に保たれます。




- View as
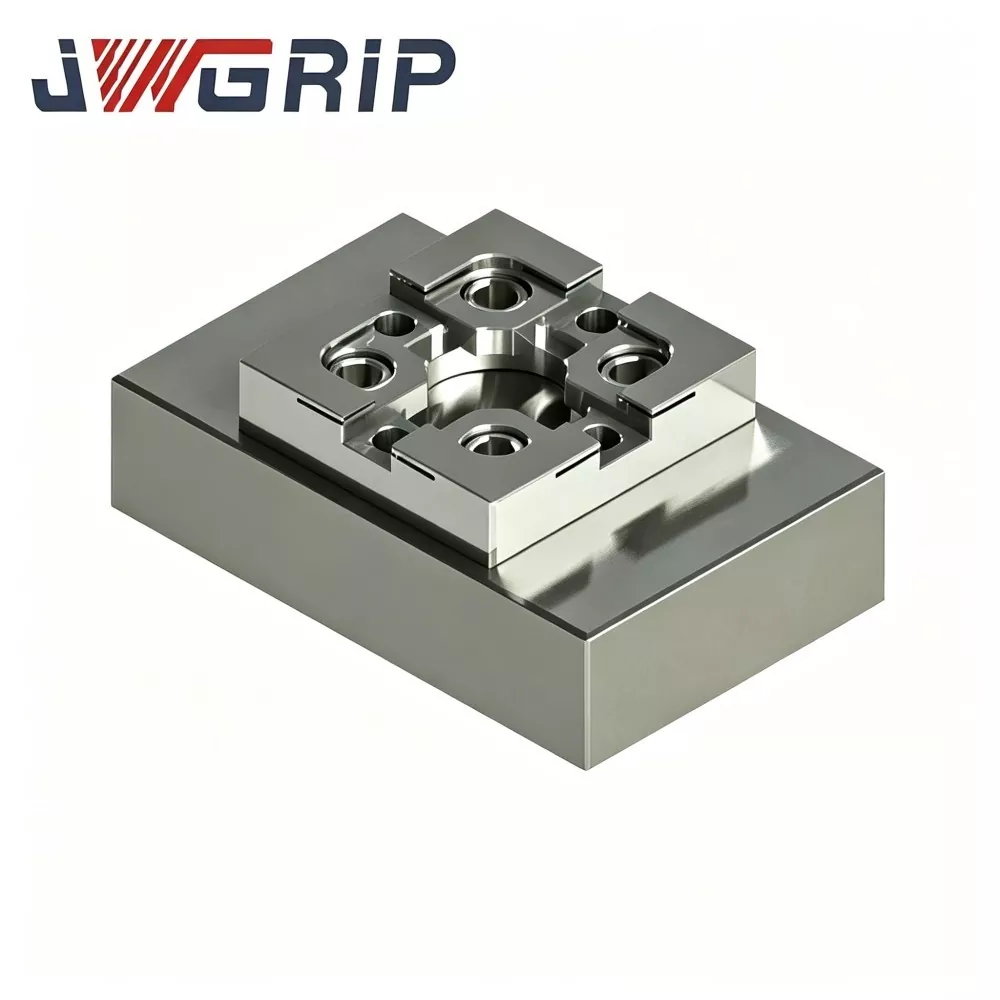
放電加工ワークホールド用 R タイプ CNC キャリブレーション ブロック
JWGRIP は、精密 EDM ワークホールディング アクセサリの信頼できる工場直接の専門輸出業者であり、EDM ワークホールディング、大量注文、および図面ベースのカスタム プロジェクト用の高精度 R タイプ CNC キャリブレーション ブロックを供給しています。この校正ブロックは応力除去時効処理、多面 CNC フライス加工、および超精密表面研削を施した安定化工具鋼で作られており、頻繁な温度変動や繰り返しのプローブ接触下でも安定した幾何公差を維持します。独自の R タイプの丸みを帯びた基準コーナーにより、鋭利なエッジの摩耗リスクが軽減され、再現可能な座標オフセット データが提供されます。
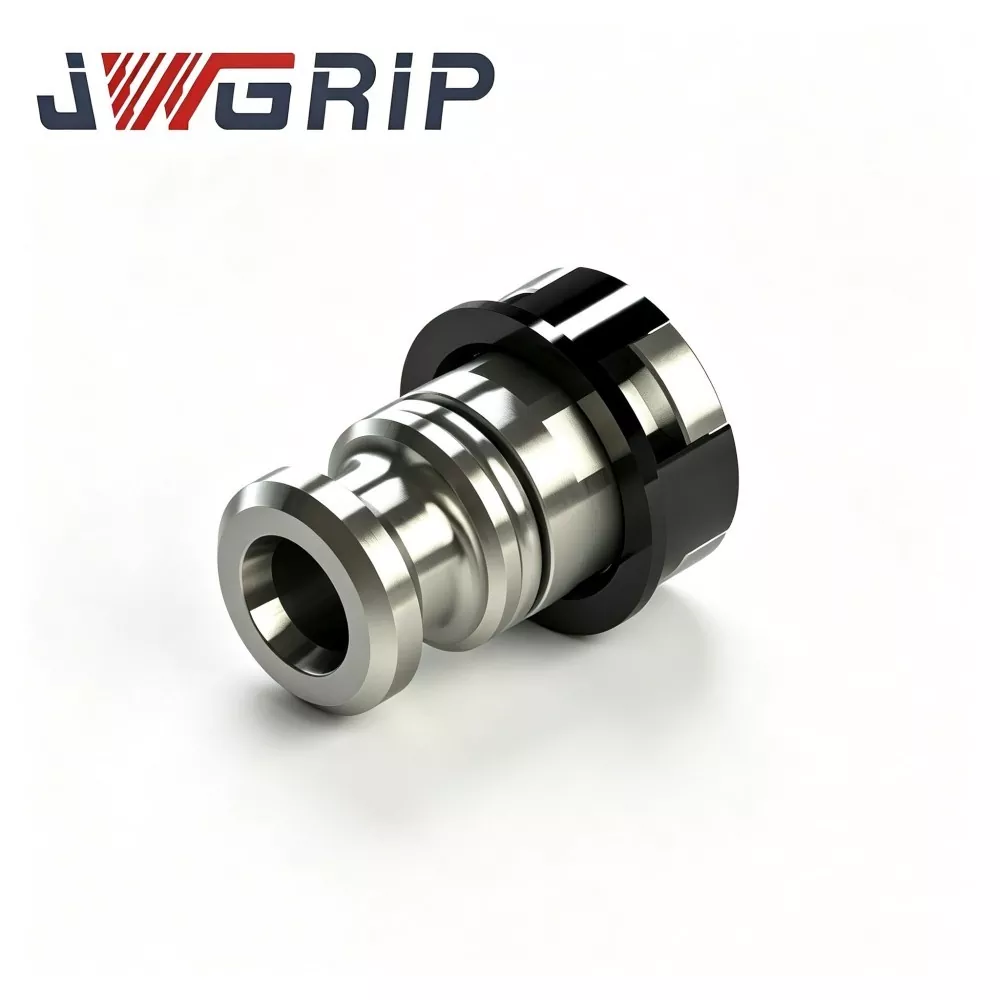
放電加工電極ホルダー用 R タイプ空気圧ドローバー
JWGRIP は、中国における EDM 電極ホルダー用 R タイプ空気圧ドローバーの専門メーカーおよびサプライヤーです。標準仕様を完全に在庫しており、自動化されたインテリジェント金型ワークショップ プロジェクト向けのグローバルな一括注文を受け付けています。無人自動彫り放電加工生産ライン向けに特別に設計された、信頼性の高い一体型空気圧引上げコンポーネントです。最適化された R タイプの応力バランス力伝達構造と高硬度の耐腐食機械的性能を単一のデバイスに統合し、従来の直胴ドローバーの張力の減衰、局所的な応力集中、摩耗しやすい欠陥を排除します。

放電加工電極ホルダー用RタイプER32コレット
JWGRIP は、中国における EDM 電極ホルダー用 R タイプ ER32 コレットの専門メーカーおよびサプライヤーであり、世界的な彫り放電加工金型製造企業に工場直接供給と成熟した OEM 修正サービスを提供しています。これは、放電加工加工の作業条件に合わせて特別に最適化された、高性能 EDM 固有の弾性クランプ アクセサリです。最適化されたRタイプのフォースバランス構造と高精度の弾性クランプ性能を一体化することで、応力が不均一で精度が減衰しやすいなど、一般的な汎用コレットにありがちな欠点を解決しました。

放電加工電極ホルダー用R型延長ロッド
JWGRIPは、中国におけるEDM電極ホルダー用Rタイプ延長ロッドの専門メーカーおよびサプライヤーであり、複数の標準仕様を完全に在庫してカスタマイズされた寸法変更サービスを提供しています。これは、複雑な金型シンカー加工の深いキャビティ加工シナリオ向けに特別に設計された、プロフェッショナル向けの高精度 EDM ツーリング拡張コンポーネントです。高剛性構造設計と超高精度同軸位置決め性能を一体化したロッド本体に統合し、深穴加工における標準電極の加工ストローク不足の問題を完璧に解決します。
JWGRIP は、中国の専門 R型電極ホルダー メーカーおよびサプライヤーです。当社の工場から競争力のある価格で高品質の製品を卸売りしていただくことを心から歓迎します。
ニュースのおすすめ