日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

精密ワーク保持の専門メーカーのゼロ点クランプチャックシリーズ
ゼロ点クランプチャックシリーズの信頼できる量産サプライヤーとして、JWGRIPは、厳格な公差管理を備えた位置決めチャック、L プレート キャリア、およびマルチポジション クランプ プレートを設計および製造しています。この機械側固定ハードウェアは、位置の再現性を部品品質、無人加工、迅速な治具交換の基礎として扱うワークショップ向けに設計されています。完全なゼロ点セットアップを構築するために、当社はゼロ点パレット シリーズとCNC セルフセンタリングバイスすべてのキー位置決め面には硬化精密研削加工が採用されており、連続サイクル生産において長期安定した性能を保証します。
重要なパフォーマンス指標
繰り返し位置決め精度は最も重要な数値です。高品質のチャックは、数千回、数ミクロン以内でパレットを同じ位置に戻します。しかし、ロック機構がすぐに磨耗したり、位置決め面に汚れが侵入したりすると、机上の精度は意味を持ちません。多くのメーカーがパンフレットで印象的な理論精度パラメータを公表していますが、これらの数値は、継続的な切削、切りくずの飛散、クーラント侵食が伴う現実の作業場条件下では維持できません。
引き下げ力も同様に重要です。チャックは、切削力や振動によってパレットが持ち上げられたり移動したりしないように、基準面に対してパレットをしっかりと引っ張る必要があります。加工負荷が異なれば、必要なクランプ力クラスも異なります。軽量の精密部品には極端なプルダウン力は必要ありませんが、厚い金属ブラブの重研削フライス加工には、切削衝撃に耐えるために高品位のクランプ出力が必要です。
耐汚染性は過小評価されがちです。機械内部には切粉、クーラント、粉塵があらゆる場所に存在します。チャックがしっかりと密閉されていると、位置決め面がきれいに保たれます。これは、基準面間の小さな粒子でも位置ずれが生じるためです。信頼性の高いシール構造がないと、微細な破片が精密基準面に徐々に傷を付け、バッチ生産されたコンポーネントに隠れた品質リスクをもたらします。
長期的な一貫性が真の価値を決定します。何万回ものサイクルの後でも、スプリング、ボール、硬化表面は同じ再現性を維持する必要があります。この寿命は材料の品質と熱処理によって決まります。粗悪な原材料や不完全な熱処理プロセスは、長時間の使用後に内部可動部品の疲労変形を引き起こします。
中心となる機械原理
ほとんどのゼロ点チャックは、バネ式の機械的ロック コアを使用しています。パレットが押し込まれると、テーパーまたは球状の要素がパレットを中心に置き、バネがパレットを引き下げてロックします。リリースは空気圧または手動でトリガーされるため、操作全体が高速になり、オペレーターの力に依存しません。オペレータは、クランプまたはアンクランプ作業を完了するために大きな物理的な力を加える必要はありません。
位置決め面は硬化され、精密に研磨されているため、頻繁に強い力でクランプしても摩耗は最小限に抑えられます。高精度の研削により表面の欠陥が取り除かれ、すべての主要な接触領域の平坦性が保証されます。
クランプ力はボルトではなく機械的に発生するため、トルクの変動や締めすぎ、締めすぎがなく、常に安定したロック状態が得られます。従来のボルト締め治具は手動操作の経験に大きく依存しており、作業者によってクランプ結果にばらつきが生じやすくなります。
さまざまな機械側のジョブに対応する 4 つのチャック バリエーション
ゼロ点位置決めチャック L 型パレット: チャック機能と垂直基準面を組み合わせた L 型キャリアで、治具に水平基準と垂直位置決め面の両方が必要なセットアップに最適です。特殊な角度の治具アセンブリや多方向の加工要件に広く使用されています。
シングルセンターゼロ点位置決めチャック: 機械テーブルに直接取り付けて一度に 1 つのパレットまたは治具をロックする古典的な単一点チャックで、3 軸および 5 軸機械で最も広く使用されているバリエーションです。ほとんどの標準サイズの CNC マシンテーブル T スロット レイアウトに適合します。
一体型シングルセンターゼロ点クランプチャック: コンパクトな一体型構造で、積み重ね高さを削減し、剛性を向上させ、Z 軸クリアランスが限られている機械に最適です。 5 軸傾斜動作中にスピンドル干渉を引き起こす可能性のある過度の高さの占有を回避します。
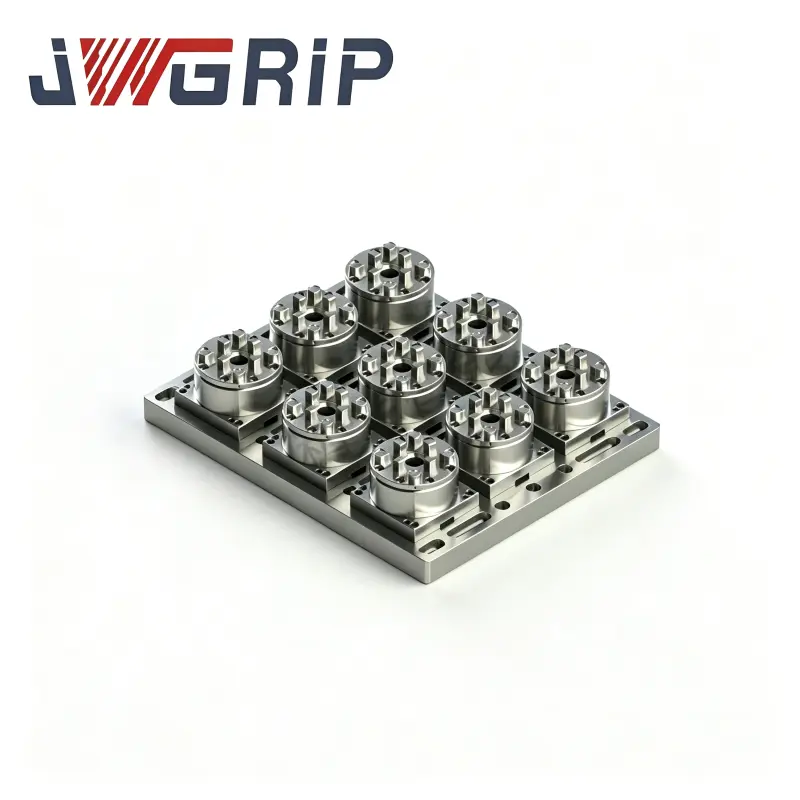
6 ポジション ゼロ点クランプ プレート: 6 つの位置決め位置を備えたプレート タイプ チャックで、複数のパレットまたは治具が 1 つのプレート上で 1 サイクルでロックされるマルチステーション セットアップをサポートします。小型バッチワークのシングルサイクル処理量を向上させます。
操作手順
1.チャックデータが機械の軸と一致していることを確認するにはどうすればよいですか?
最後に締める前に、ダイヤルインジケーターを位置決め面に当てて読み取り値が許容範囲内になるまで調整し、適切なトルクで取り付けボルトを均等にロックしてください。ボルトのトルクが不均一になると、チャックベースが歪み、元のデータムの平面度が損なわれます。
2.長期にわたってチャックの精度を維持するにはどうすればよいですか?
パレットを交換する前に位置決め面を清掃し、取り付けボルトを定期的にチェックし、激しい衝突や長時間のメンテナンスの後に基準を再確認してください。突然の機械的衝突は、ゼロ点チャックに目に見えない内部損傷を与える主な原因の 1 つです。
3.取り付け位置はどのように選択しますか?
自動化が計画されている場合は、パレット交換、冷却剤の流れ、ロボットによるアクセスのためにチャックの周囲に十分なテーブルスペースを残しておきます。確保されたスペースが不十分だと、手動操作や将来のロボットによる改造作業が妨げられます。
検証ガイド
再現性テスト: テストパレットを数十回クランプおよびリリースし、位置の偏差を測定します。仕様内の安定した結果により、ロック機構が正常であることが確認されます。
プルダウン力チェック: 適用する予定の最大切断荷重下でチャックがパレットをしっかりと保持できることを確認します。この検査ステップを完了することなく、正式な製造部品に対して重切削テストを直接実行しないでください。
サイクルおよび摩耗検査: 多数のサイクルの後、異常な遊び、ノイズ、または位置のドリフトがないかチェックします。早期発見により、製造現場での品質上の予期せぬ事態を防ぐことができます。軽微な異常の兆候は、継続的な生産のために無視されるのではなく、時間内に対処される必要があります。
JWGRIPを選ぶ理由
当社のチャック本体と位置決め要素は、精密に研磨された基準面を備えた硬化合金鋼から機械加工されています。すべてのユニットは出荷前に再現性、クランプ力、シール関連のチェックに合格します。
当社は、お客様の機械テーブルと自動化レベルに合わせて、カスタマイズされた取り付けパターン、高さ、空気圧式または手動リリース構成をサポートしています。
当社のエンジニアは、チャックをゼロ ポイント パレット シリーズ、UPC ゼロ ポイント ポジショニング シリーズ、およびクイック チェンジ ワークホールディング システムと組み合わせて、ワークホールディング アーキテクチャ全体の一貫性を維持できるように支援します。
品質保証とアフターサポート
すべての JWGRIP ゼロポイント クランプ チャック シリーズは、再現性、クランプ力、データム精度をカバーする検査文書とともに工場から出荷されます。当社の品質チームは現場でのフィードバック ループを維持し、シーリング、耐摩耗性、日常の使いやすさを継続的に改善しています。
最初の製品の検証から定期的なメンテナンスまで、お客様のマシンの生産性を維持できるよう、設置ガイダンス、迅速なトラブルシューティング対応、スペアパーツの入手可能性を提供します。
複数の業界の機械加工ワークショップやオートメーション インテグレーターから信頼されている JWGRIP ゼロ点チャックは、最初のサイクルでも 10,000 回目のサイクルでも同様に機能するように設計されています。





- View as

互換性のあるEROWAユニブランク72 ER-035210
JWGRIP は、中国における互換性のある EROWA Uniblank 72 ER 035210 のメーカーおよびサプライヤーです。この高性能精密ブランクキャリアは、標準的な 72 チャック、パレタイザー、電極ホルダーのドロップイン交換品として、EROWA クイックチェンジ ワークホールディング システムに適合します。社内の CNC 治具ワークショップで高品質の硬化合金鋼から製造され、EDM、フライス加工、研削、ワイヤーカットに信頼性の高い耐久性と位置決めの再現性を提供し、金型製造、グラファイト電極、自動車および 3C 精密工具、無人自動加工セルに広く適用されています。
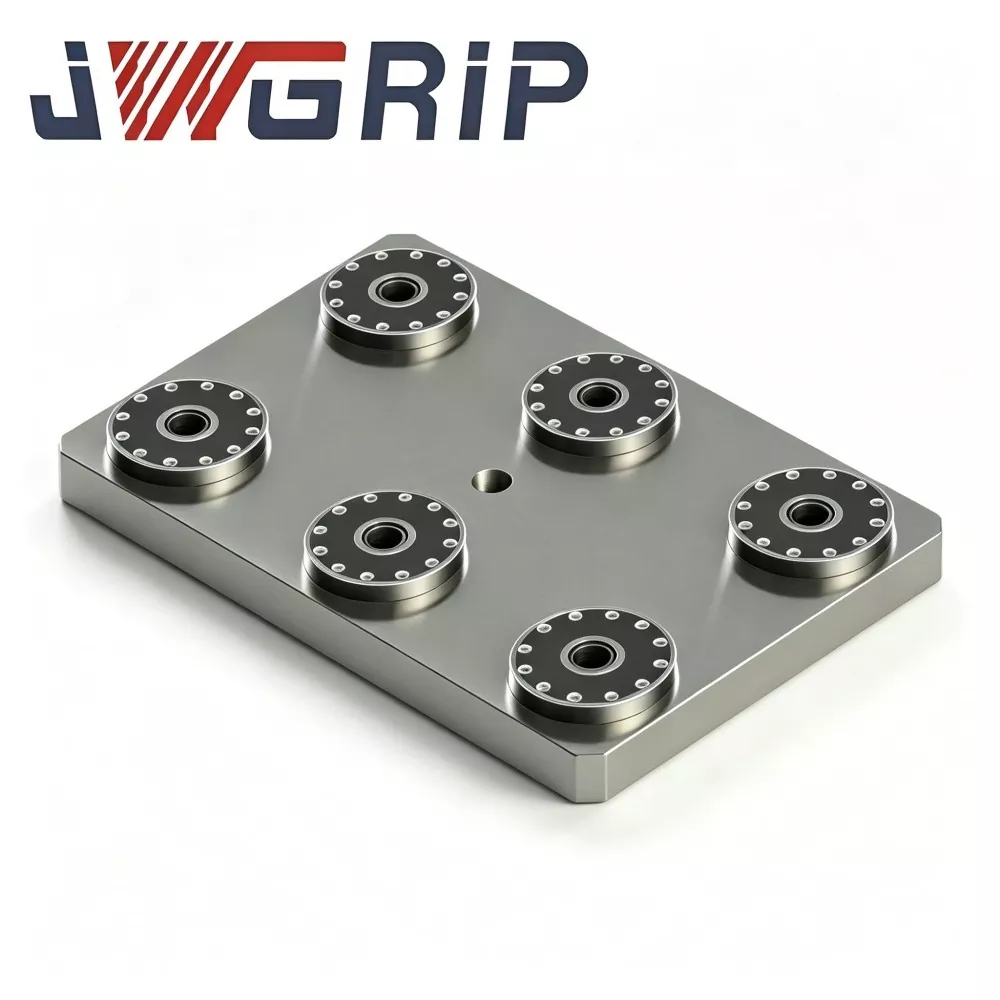
6 ポジションゼロ点クランププレート
JWGRIP は、中国におけるプロ仕様の 6 ポジション ゼロポイント クランプ プレートのメーカーおよびサプライヤーです。これは、高効率の CNC フライス加工および研削の柔軟な生産シナリオ向けに特別に設計された、統合されたマルチステーション ゼロ点クランプ治具です。本製品は、6台の独立した0点ロックユニットを1台の一体型重量ベースに統合し、複数治具、複数ワークの同時装着を実現します。分散したモジュラーアセンブリのないオールインワン構造設計を特徴としており、工作機械のワークテーブルに直接設置でき、オフラインプリセットシステムと適合して、精密加工工場の全体的な業務効率を大幅に向上させます。
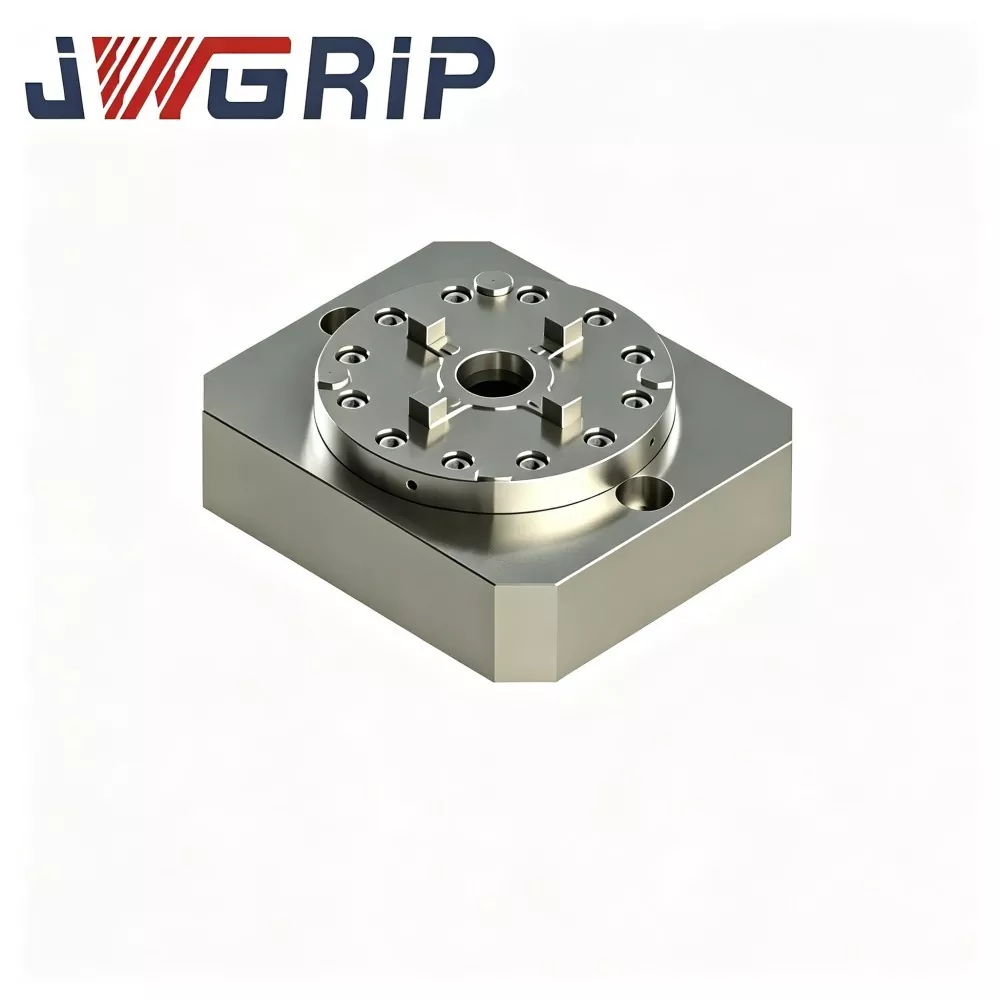
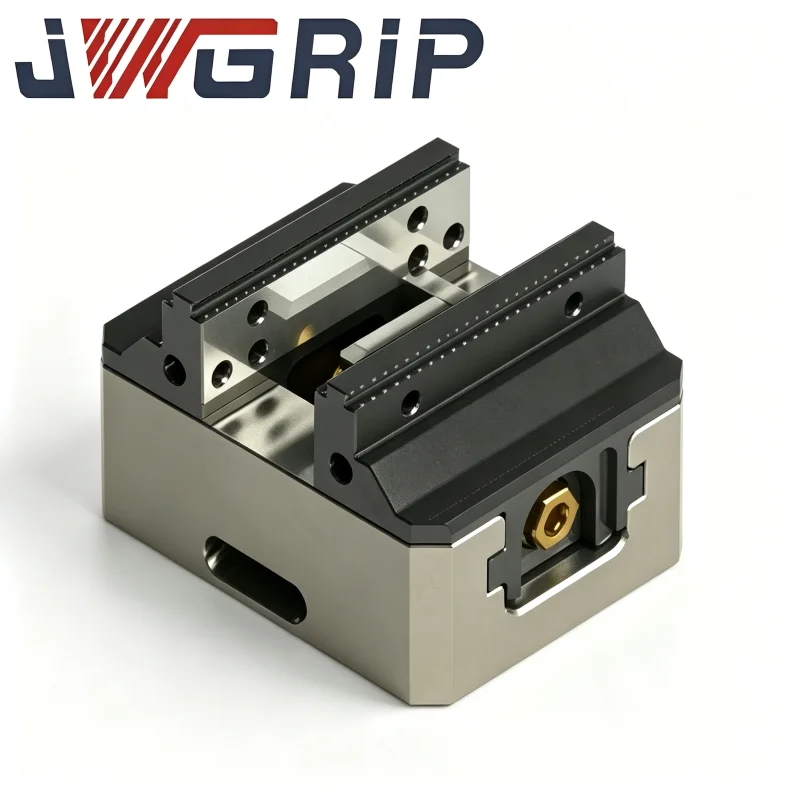
一体型シングルセンターゼロ点クランプチャック
JWGRIPは、中国でカスタマイズされた一体型シングルセンターゼロ点クランプチャックを工場直販します。これは、最新の CNC 旋盤フライス複合機および立型マシニング センター向けに特別に最適化された、オールインワンの統合位置決めおよびクランプ治具です。従来の分割タイプの治具の組み合わせとは異なり、この製品は、単一中心のセルフセンタリングクランプ機構とゼロ点ロック位置決め構造を完全なモノリシックボディに統合しているため、追加の適合アクセサリは必要ありません。
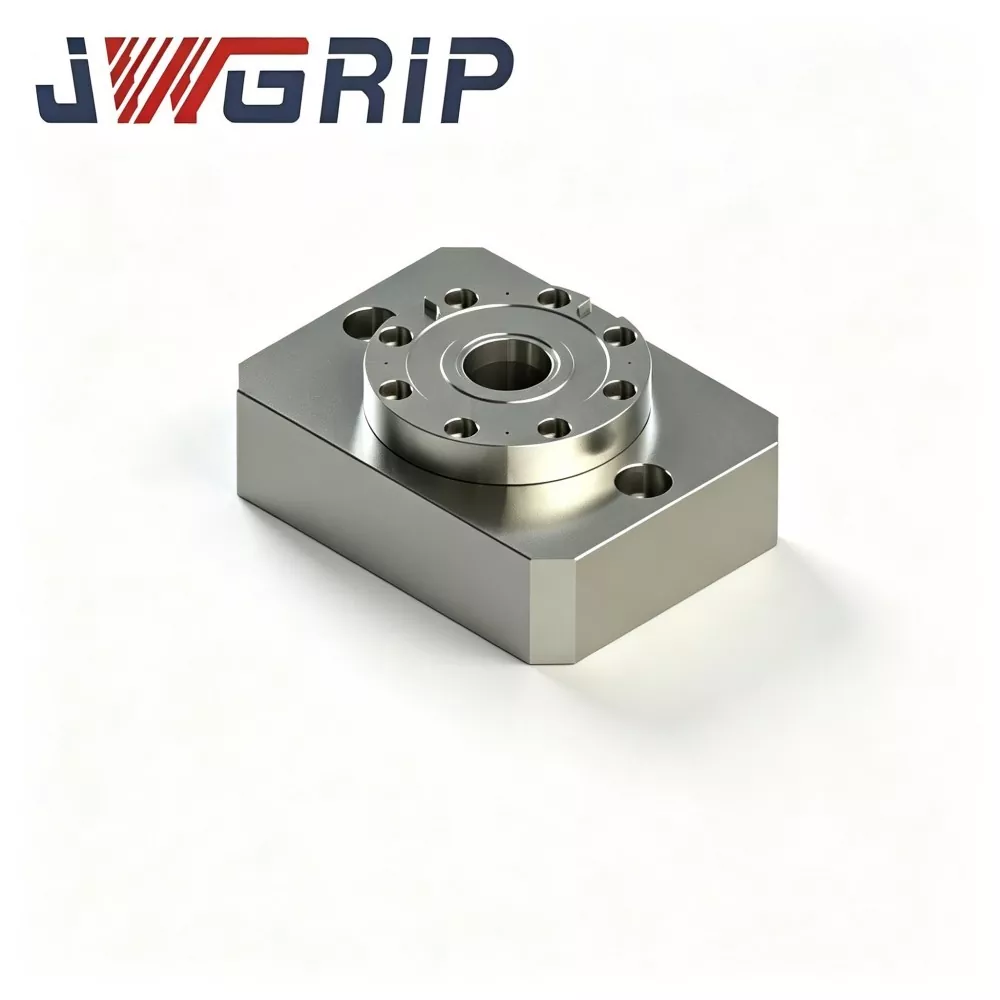
シングルセンターゼロ点位置決めチャック
JWGRIP は、中国におけるプロ仕様のシングルセンターゼロ点位置決めチャックのメーカーおよびサプライヤーです。標準ゼロ点クランプ チャック シリーズのコア モジュラー ユニットとして、この製品は、柔軟な CNC クイック チェンジ システム用に特別に設計されたスタンドアロンの単一点ゼロ点ロックおよび位置決め治具です。独立したモジュラー構造設計を採用し、カスタマイズされた治具レイアウトの基本アセンブリユニットとして機能し、従来の一体型マルチステーションゼロ点パレットのレイアウト制限を効果的に解決します。
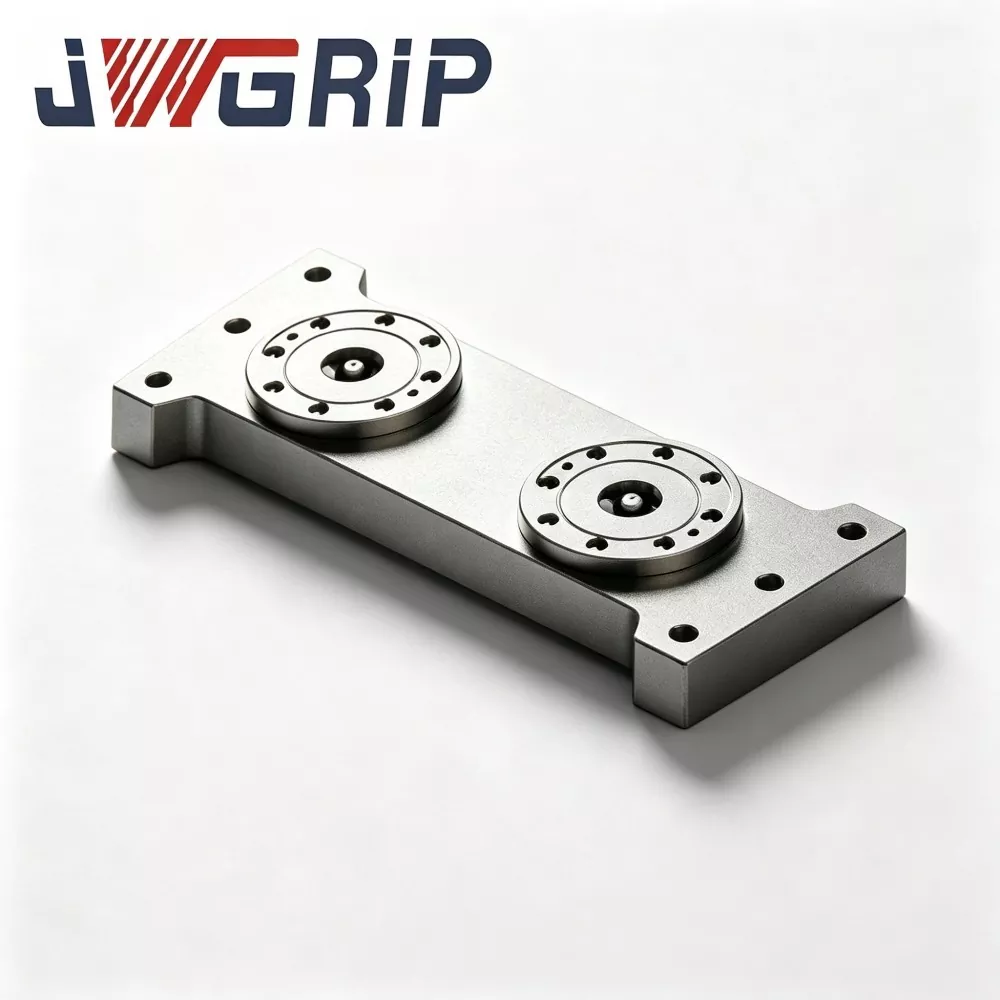
L型0点位置決めチャックパレット
JWGRIPは、プロフェッショナルL型ゼロ点位置決めチャックパレットを中国で工場直販サービスで提供しています。ゼロ点クランプ チャック シリーズの中核となる統合治具として、このプロ仕様の L 型ゼロ点パレットは、スペースが限られた設備を備えた柔軟な CNC 加工生産ライン向けに特別に設計されています。垂直データム変換構造と高精度ゼロ点位置決めコンポーネントを 1 つのモノリシックユニットに統合し、垂直ワーククランプと側面フィーチャー加工を実現するための追加の補助アダプター構造の必要性を排除します。
JWGRIP は、中国の専門 0点クランプチャックシリーズ メーカーおよびサプライヤーです。当社の工場から競争力のある価格で高品質の製品を卸売りしていただくことを心から歓迎します。
ニュースのおすすめ