日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

精密放電加工用途向けのR-タイプ放電加工ワークホールディングシステムの専門メーカー
R型放電加工ワークホールディングシステムの経験豊富な専門メーカーとして、JWGRIPは、社内の研究開発チームを通じて、カスタマイズされた EDM チャック、電極ホルダー、センタリング プレートを開発しています。このクランプ プラットフォームは、形彫り EDM マシン、自動電極交換装置、24 時間体制の金型加工専用に構築されたクイック リリース ツール ソリューションです。一方で、私たちも供給していますゼロ点位置決めシステム幅広い CNC 自動化ニーズに対応するクイック チェンジ ワークホールディング システム。お見積りや詳しい仕様などお気軽にお問い合わせください!
電極の精度は実際にどこで失われるのでしょうか?
すべての金型工場は、キャビティの品質が電極の精度に依存することを知っています。しかし、精度は EDM 機械で作り出されるのではなく、ずっと前に作られ、失われることもよくあります。通常の損失ポイントは、電極ブランクを CNC 機械にセットするときのクランプのずれ、検査中の測定誤差、取り扱い中の変形、EDM テーブル上で電極を交換するたびの位置ドリフトです。
多くの工房では、これらの損失を「通常の生産変動」として受け入れています。実際には、それらは蓄積します。クランプ時に 0.01 mm オフセットが発生し、変更時にさらに 0.02 mm オフセットが発生します。すぐにキャビティ壁が 3D モデルと一致しなくなります。金型は再加工され、電極は再切断されなければなりません。
プロの金型工場はどのようにしてこのような累積損失を防ぐのでしょうか?オペレータのスキルだけに依存するわけではありません。これらは、CNC 電極機械から EDM テーブルに至るまで電極データを同一に保つワークホールディング システムに依存しています。
技術プロセス
CNC 電極加工: 電極ブランクは R タイプ電極ホルダーにクランプされます。ホルダーがブランクを自動的に中心に配置するため、フライス加工された電極は最初のカットから基準と同心になります。円形のグラファイトまたは銅電極の場合、EDM 電極ホルダー用 R タイプ ER32 コレットはシャンクを軸上にしっかりと保持します。
検査と校正: 完成した電極は、ホルダーが取り付けられたまま測定ステーションに移動します。 EDM ワークホールディング用の R タイプ CNC キャリブレーション ブロックを使用すると、オペレータはデータムを迅速に検証できるため、すべての電極が既知の検証済み基準を次のステップに持ち込むことができます。
荒加工 EDM: 電極は EDM マシンのチャックに固定されます。チャックはすべての電極を同じ基準に戻すため、粗引きスパークはサイクルごとにプログラムが予期する場所で正確に開始されます。
仕上げ放電加工: 荒加工電極が消耗すると、同じホルダー標準にクランプされた仕上げ電極が同じ基準に落ちます。再プローブ、再ゼロ調整、推測は必要ありません。これが、キャビティ壁が段差なく結合する仕組みであり、遅番でも仕上げ品質が安定する理由です。
核となる動作原理
R タイプ EDM ワークホールディング システムは、形彫り EDM 用の標準化されたクイックチェンジ ワークホールディング プラットフォームです。 R シリーズは、チャック、ホルダー、延長ロッド、コレット、センタリング プレートをカバーしており、すべてが 1 つの汎用データムにロックされます。
コア設計により、クランプと位置決めが分離されます。データムは機械に固定され、ホルダーは数秒でクランプまたはリリースされます。すべてのコンポーネントが同じ基準を共有しているため、再プローブやゼロ調整を行うことなく、電極を迅速に交換できます。
これが、R-Type システムが金型工場、自動電極交換装置、およびロボット EDM セルにおける電極作業の標準的な選択肢である理由です。
実践的な戦略
切り替えを数分から数秒に短縮するにはどうすればよいでしょうか?
頻繁に交換する場合は、空気圧式クイックリリース チャックを使用してください。 R タイプ D150 空気圧 EDM チャックは、1 回の空気信号でリリースとロックを行うため、シフトごとに数回交換される電極に最適です。
次の電極を準備している間、EDM マシンの切断を続けるにはどうすればよいですか?
実験台で予備のホルダーに電極を事前に組み立ててから、機械でホルダーを交換するだけです。 R タイプ 9-in-1 空圧 EDM チャックを使用すると、1 回のセットアップで複数の電極を準備できるため、複数電極のキャビティ作業の時間を大幅に節約できます。
システムを既存のワークフローに適合させるにはどうすればよいでしょうか?
最も頻繁に使用される電極サイズに対応する 1 つのチャックとホルダーのセットから始めて、段階的にホルダーとセンタリング プレート ファミリを拡張します。
主な考慮事項
大きい電極または小さい電極を加工しますか?
D150 および D100 チャックは中型から大型の電極に適しています。 54x54 または 70x70 のセンタリング プレートを備えたコンパクトなホルダーは、小型の高精度電極に適合します。
手動か空気圧か?
手動モデルは従来の EDM に信頼性と低コストを提供します。空気圧モデルは、自動化とロボットによる電極交換の準備を整えます。
後で自動化する予定ですか?
今すぐ空圧チャックとゼロ点パレットを選択して、将来のロボットやパレット セルを再設計せずに接続できるようにします。
JWGRIPを選ぶ理由
JWGRIP は放電加工ワークホールドの専門メーカーです。位置決め面は精密に研磨され、すべてのチャック、ホルダー、センタリングプレートは出荷前に再現性が検査されるため、異なるバッチのコンポーネントも交換可能です。
当社は完全な R タイプ セット (チャック、ホルダー、延長ロッド、コレット、センタリング プレート) を 1 つのソースから供給し、インターフェースの不一致の問題を排除します。
当社はカスタム サイズと特殊な形状をサポートしており、当社のエンジニアはコンポーネントを EDM 機械モデルと電極ルーチンに適合させるお手伝いをします。
典型的なアプリケーションシナリオ
射出成形金型、ダイカスト金型、スタンピング金型キャビティの彫り放電加工。
多電極の連続浸食処理では、荒加工と仕上げの手順の間でデータの一貫性が必要です。
半自動または全自動 EDM 生産セルの構築を準備している金型加工ワークショップ。
電極の事前校正作業は補助 CNC 装置で実行されます。




- View as
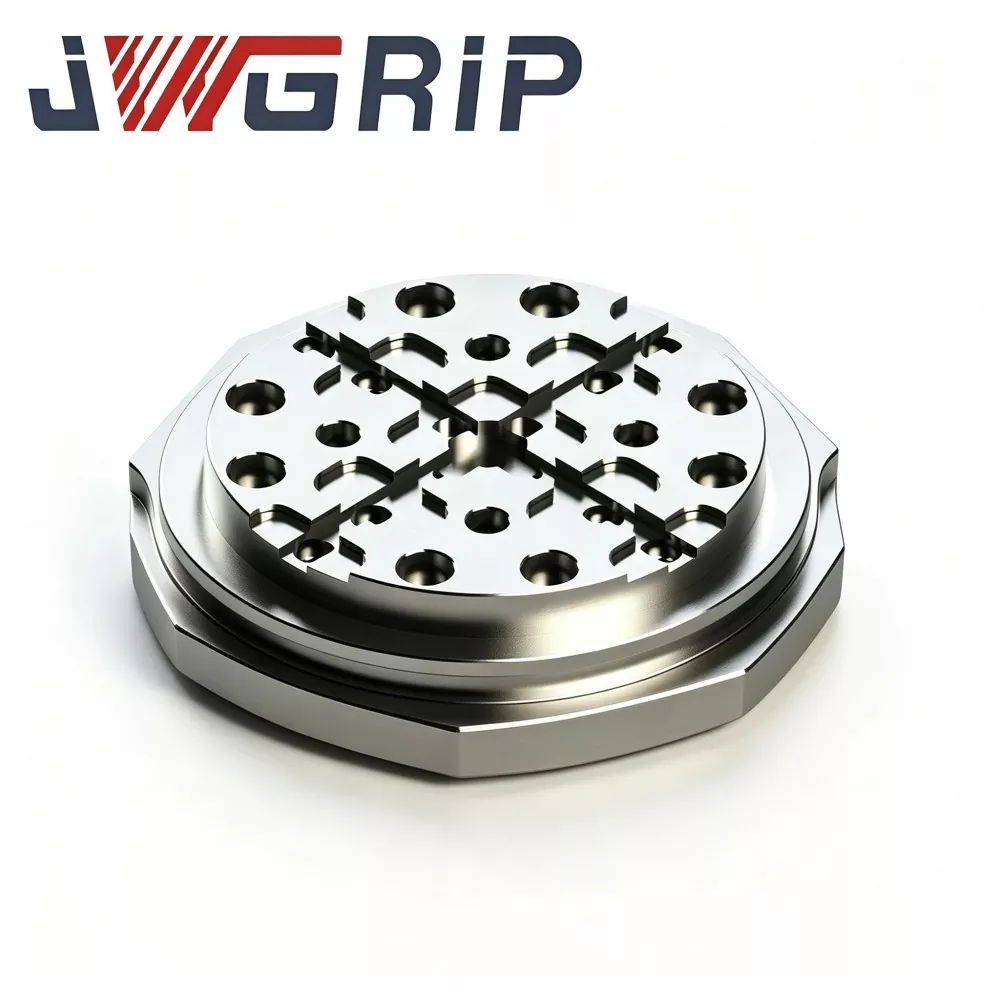
ゼロ点ワーク保持用 R タイプ 156mm 放電加工パレット
高精度 EDM ワークホールディング ハードウェア向けの実証済みの ODM ソリューションを提供する経験豊富なサプライヤーである JWGRIP は、中型から大型の金型製造プラントにおけるシンカー EDM のプロセス間移送のための重要な購入コンポーネントである、ゼロポイント ワークホールディング用の剛性構造 R タイプ 156 mm EDM パレットを提供しています。応力緩和されたプリハードン合金鋼で作られ、複数サイクルの熱安定化、R タイプの移行溝加工、全面超精密研削が施されています。飛散放電加工槽環境向けの切りくず分流排水構造を備え、独自のR形状応力解放溝により、ゼロ点ロック・アンロックの繰り返しによる高い局所応力を分散し、長時間の繰り返し運転後の位置決め基準面の微小変形を抑制します。
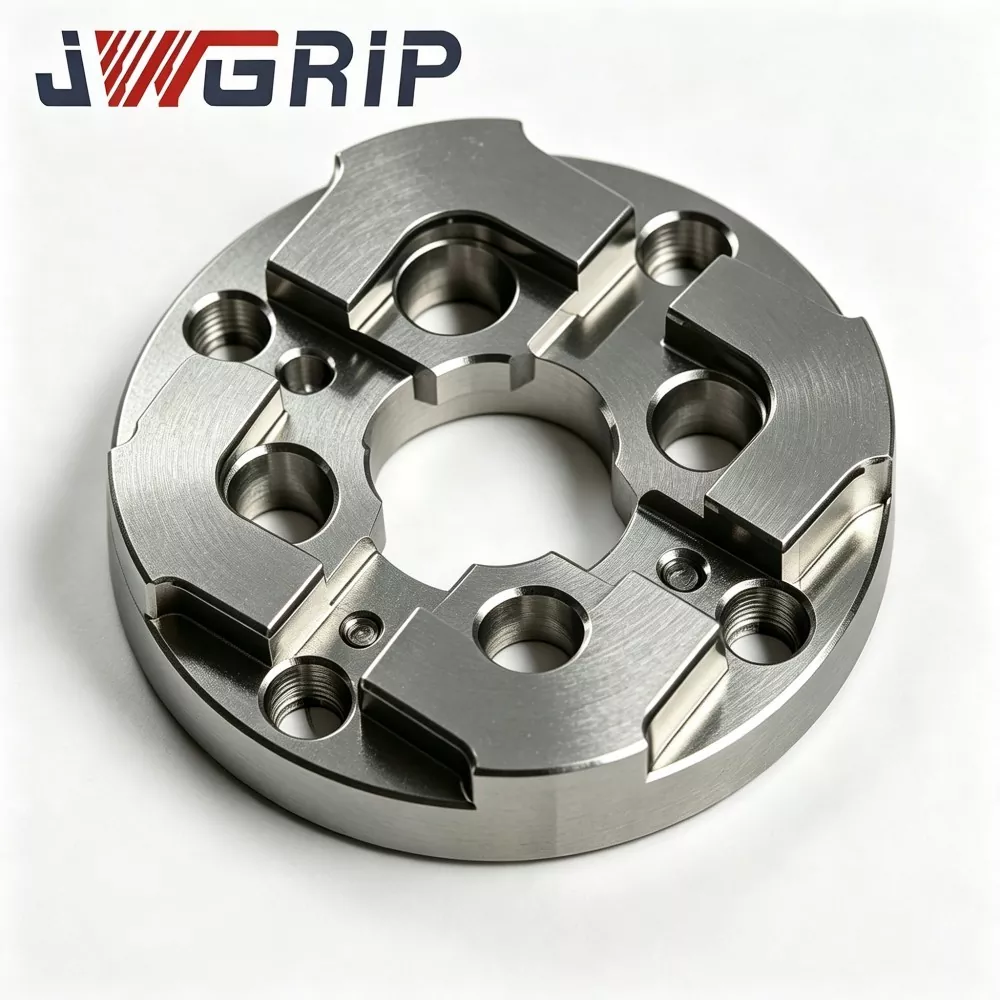
75mm EDM ゼロ点センタリング プレート
JWGRIP は、中国における 75 mm EDM ゼロポイント センタリング プレートの専門メーカーおよびサプライヤーであり、世界中の中大規模の金型製造ワークショップに工場直接供給とカスタマイズされた構造調整を提供しています。彫り放電加工のゼロ点治具システム用に特別に開発された、安定性の高い一体型データム位置決め治具です。強化変形防止構造と高精度ゼロ点合わせベンチマークを一体化することで、頻繁な金型インサート交換や多電極一括加工時の素早いデータム復元を実現します。

R タイプ 54x54 EDM センタリング プレート
JWGRIP は、中国における R タイプ 54x54 EDM センタリング プレートの専門メーカーおよびサプライヤーです。標準仕様を完全に在庫しており、コンパクト EDM マシンおよび精密金型ワークショップ プロジェクト向けのグローバルな大量注文をサポートしています。これは、小型シンカー EDM 装置、ミニ電極治具、および複数キャビティの精密金型加工シナリオ向けに特別に設計された、耐摩耗性の高精度統合位置決めベンチマーク治具です。最適化されたRタイプの移行位置決めショルダー構造と熱的に安定した機械的性能を単一ユニットに統合し、従来の直角ミニチュアセンタリングプレートの容易な押出摩耗やコーナーチッピングの欠点を排除します。

R タイプ 70x70 EDM センタリング プレート
JWGRIP は、中国における R タイプ 70x70 EDM センタリング プレートの専門メーカーおよびサプライヤーであり、工場直送とカスタマイズされた構造変更を提供して、EDM 治具レイアウトの多様な要求に対応します。これは、迅速なセンタリングと反復的な電極位置決め作業に焦点を当て、彫り込み EDM 金型製造ワークショップ向けに特別に最適化された高精度の統合電極位置決めベンチマーク治具です。応力分散された R タイプの内側面取り遷移構造と超安定したベンチマーク位置決め性能を単一のコンパクトなユニットに統合し、従来の平坦なセンタリング プレートの鋭いエッジの摩耗や基準ドリフトの欠陥を効果的に解決します。
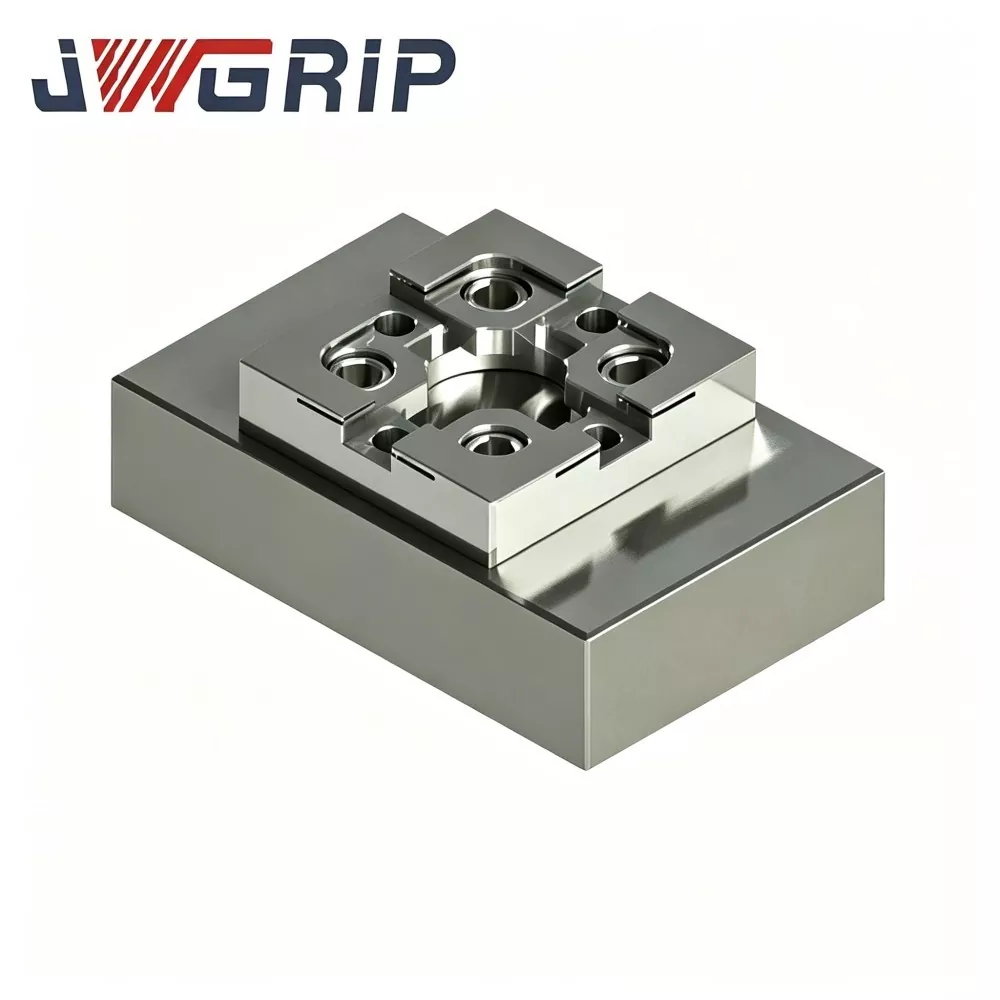
放電加工ワークホールド用 R タイプ CNC キャリブレーション ブロック
JWGRIP は、精密 EDM ワークホールディング アクセサリの信頼できる工場直接の専門輸出業者であり、EDM ワークホールディング、大量注文、および図面ベースのカスタム プロジェクト用の高精度 R タイプ CNC キャリブレーション ブロックを供給しています。この校正ブロックは応力除去時効処理、多面 CNC フライス加工、および超精密表面研削を施した安定化工具鋼で作られており、頻繁な温度変動や繰り返しのプローブ接触下でも安定した幾何公差を維持します。独自の R タイプの丸みを帯びた基準コーナーにより、鋭利なエッジの摩耗リスクが軽減され、再現可能な座標オフセット データが提供されます。
放電加工電極ホルダー用 R タイプ空気圧ドローバー
JWGRIP は、中国における EDM 電極ホルダー用 R タイプ空気圧ドローバーの専門メーカーおよびサプライヤーです。標準仕様を完全に在庫しており、自動化されたインテリジェント金型ワークショップ プロジェクト向けのグローバルな一括注文を受け付けています。無人自動彫り放電加工生産ライン向けに特別に設計された、信頼性の高い一体型空気圧引上げコンポーネントです。最適化された R タイプの応力バランス力伝達構造と高硬度の耐腐食機械的性能を単一のデバイスに統合し、従来の直胴ドローバーの張力の減衰、局所的な応力集中、摩耗しやすい欠陥を排除します。
JWGRIP は、中国の専門 R-Type 放電加工ワークホールドシステム メーカーおよびサプライヤーです。当社の工場から競争力のある価格で高品質の製品を卸売りしていただくことを心から歓迎します。
ニュースのおすすめ