日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R タイプ EDM チャックは EDM アプリケーションに高性能の精度を提供します
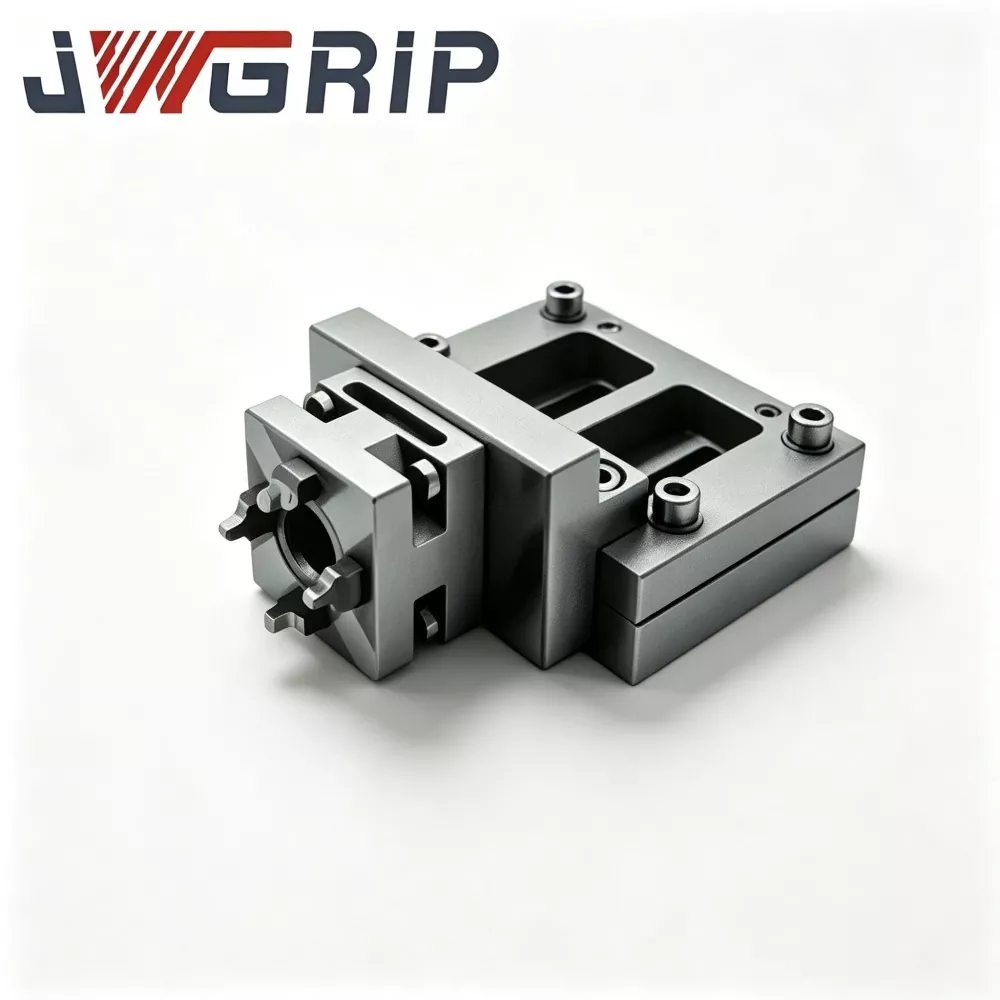
Rタイプ放電加工チャックの信頼できる産業サプライヤーとして、JWGRIPは、連続火花浸食作業において安定したクランプの再現性を求める金型メーカー、電極加工請負業者、EDM ワークショップのバイヤー向けに、堅牢で耐用年数の長い空気式チャック、手動チャック、およびマルチステーション クランプ モジュールを提供します。基幹機能部品は工場内で極低温処理と精密ラッピングを施すことにより、長時間の火花放電による熱変形を軽減し、繰返し荷重下でも安定した位置決め性能を維持します。 EDM クランプ ハードウェアを超えて、JWGRIP はまた、EROWA 互換放電加工ワークホールディングおよびワイヤ放電加工ワークホールディング治具は、電極の準備からワイヤカットの仕上げまでの全範囲のクランプ要求を満たします。
多くの金型加工施設は、不安定なチャックのパフォーマンスが最終部品の品質をどれだけ損なう可能性があるかを過小評価しています。毎日の EDM 生産では、オペレーターは電極やワークピースを頻繁に交換します。通常のクランプ構造は、何度も分解すると位置ずれが発生しやすくなります。スパーク加工では、位置決めのわずかな偏差が増幅され、不均一なスパークギャップ、金型キャビティ表面の欠陥、および再加工率の増加をもたらします。誘電体を多く含む EDM 環境向けに設計された専用チャックがなければ、たとえ先進的な放電加工装置に多額の投資を行ったとしても、工場はハイエンド EDM 機械の可能性を最大限に活用することができません。
専用のクランプ ハードウェアと EDM 機械内で使用される汎用治具の違いは何ですか?
標準的なメカニカルバイスや単純なクランプ ブロックは CNC フライス加工環境用に作られており、誘電性流体の浸漬、炭素残留物の蓄積、パルスによる熱変動に対する保護がありません。
対照的に、R タイプ EDM チャックは、火花浸食という独特の作業条件に合わせて完全に最適化されています。
R タイプ D150 空気圧 EDM チャックは、頻繁な電極交換に備えて、力のバランスが取れた高速な空気圧ロックを提供します。一方、R タイプ D75 MacroStd CNC 手動 EDM チャックは、現場で空気供給が利用できない少量の試作作業に適しています。 R タイプ 9-in-1 空圧 EDM チャックは、複数電極の同時位置決めをサポートし、複雑なキャビティ金型の総加工サイクル時間を大幅に短縮します。
密閉された内部構造により、誘電性流体やカーボンの破片が精密嵌合隙間に侵入するのを防ぎ、内部位置決めコンポーネントの摩耗を軽減します。すべてのクランプ動作は元のデータを再現するため、オペレーターは、異なるスパークタスク間で繰り返しインジケーターをチェックしたり、時間のかかる電極の再調整を行う必要がなくなります。
プロセスの利点
多くの工場では、実際の火花浸食による切断よりも、電極の交換と校正にはるかに多くの時間を費やしています。標準化されたチャックを採用することで、ほとんどのセットアップ作業を EDM 機械の筐体の外に移すことができます。作業者は補助ベンチで電極の事前クランプとオフセット測定を完了し、アセンブリ全体を機械に取り付けられたチャックに数秒で移すことができます。 R タイプ D150 空圧 EDM チャックや R タイプ 9-in-1 空圧 EDM チャックなどの空圧式バリエーションは、手動でのねじりや締め付けを最小限に抑え、人的エラーの原因を減らします。生産ラインにプロトタイプの注文と大量の金型プロジェクトが混在している場合は、バッチの特性に応じて手動スタイルの R-Type D75 MacroStd CNC 手動 EDM チャックと R-Type D100 手動 EDM チャックを組み合わせることができます。このハードウェアのセットは、R-タイプ電極ホルダーと連携して完全な電極処理ワークフローを形成することができ、また、半自動金型製造セルを構築するときに、クイック チェンジ ワークホールディング システムのクイック チェンジ コンポーネントと相互接続することもできます。
コア製品の強み
特別に密閉された内部構造により、誘電性流体、カーボンダスト、機械加工残留物の汚染を防ぎ、長期にわたる安定した EDM 動作を実現します。
空気圧駆動と手動機械ロックの 2 つの選択により、それぞれ自動化された生産ラインと小ロットの手動ワークショップに適応します。
ミクロンレベルの繰り返し位置決め精度により、電極オフセットが減少し、データムシフトによって引き起こされる金型キャビティ表面の欠陥が回避されます。
主流の電極ホルダーおよび位置決めプレートと互換性があり、既存のワークショップの備品在庫とのシームレスな接続が可能になります。
製品構成概要
JWGRIP のクランプ ハードウェア ポートフォリオは、多様な EDM 生産フローに適合する空気圧マルチステーション モデルとコンパクトな手動バリアントをカバーしています。
高効率空圧製品には、R タイプ D150 空圧 EDM チャックおよび R タイプ 9-in-1 空圧 EDM チャックが含まれており、主に大規模な金型ワークショップでの高周波電極交換シナリオを対象としています。これらのモデルは、安定したエア圧力入力に依存して、複数のステーションにわたって均一なクランプ力を実現します。マニュアル シリーズには、R タイプ D75 MacroStd CNC 手動放電加工チャックと R タイプ D100 手動放電加工チャックが含まれており、安定した圧縮空気の供給ができない研究室、試作作業場、現場に最適です。すべてのチャックは、完全な R-Type EDM ワークホールディング システム製品エコシステムに属します。ユーザーが電極の取り付け容量を拡張する必要がある場合、これらのチャックを R タイプのセンタリング プレートと組み合わせてデータムを延長したり、EROWA 互換 EDM ワークホールディングのサポート モジュールを採用してシステム間での治具の共有を実現したりできます。
典型的なアプリケーションシナリオ
これらのクランプ ユニットは、プラスチック射出成形金型の製造、ダイカスト金型の加工、精密スタンピング金型の製造、およびカスタム電極のバッチ準備作業に広く導入されています。これらは、キャビティ加工用のシンカー EDM マシンに適合し、金型インサート、ギア電極、および複雑なテクスチャ電極クランプ用のコア位置決めユニットとして機能します。古いシンカー EDM 装置を改修する場合でも、最新のインテリジェントな金型製造ワークショップを構築する場合でも、適切に構成されたチャックにより、電極交換サイクルが短縮され、金型キャビティの最終表面品質が安定します。これらは、自動車金型サプライヤー、家電金型工場、精密工具メーカーによって頻繁に選ばれています。
セレクションガイド
まず実際の生産モードを評価します。電極を頻繁に交換する大量の連続金型製作では、R タイプ D150 空気圧 EDM チャックや R タイプ 9-in-1 空気圧 EDM チャックなどの空気圧駆動の R タイプ EDM チャックのメリットが大きくなる傾向があります。スワップインの少ないプロトタイプ指向のジョブショップでは、R-Type D100 手動 EDM チャックなどのコスト効率の高い手動オプションを選択できます。
次に、電極のサイズ、最大クランプ荷重、放電加工機のワークテーブル上の設置スペースを確認します。現場の空気供給条件を無視しないでください。空気圧バージョンには、安定した乾燥した圧縮空気源が必要です。
既存の治具リソースと接続する場合は、事前にR型電極保持器および位置決めプレートとの互換性をご確認ください。パラメータのマッチングに関して混乱が生じた場合は、JWGRIP の製品ドキュメントに詳細な寸法表と、オンサイトの技術リファレンス用の設置リファレンス ガイドが記載されています。
JWGRIPと協力する理由
すべてのチャック本体、位置決めテーパー、およびロックアセンブリは出荷前に厳格な多工程検査を受けます。高硬度合金鋼原料と極低温処理により、加工中に発生する内部応力が緩和されるため、数千回のクランプサイクルの後でも位置決め精度が急激に低下することはありません。
標準在庫品以外にも、金型製作の独自要件を満たす特殊な取付寸法、締付力パラメータ、防食表面処理などのカスタマイズも承ります。当社では、ワークショップのスタッフが日常の点検やコンポーネントの交換を行うのに役立つ、寸法図、設置マニュアル、メンテナンスのヒントを提供しています。定期的なメンテナンスを正しく行うことで、これらの高精度クランプ ユニットの耐用年数が大幅に延長され、彫り込み放電加工機の生産を何年にもわたって安定して実行し続けることができます。





- View as
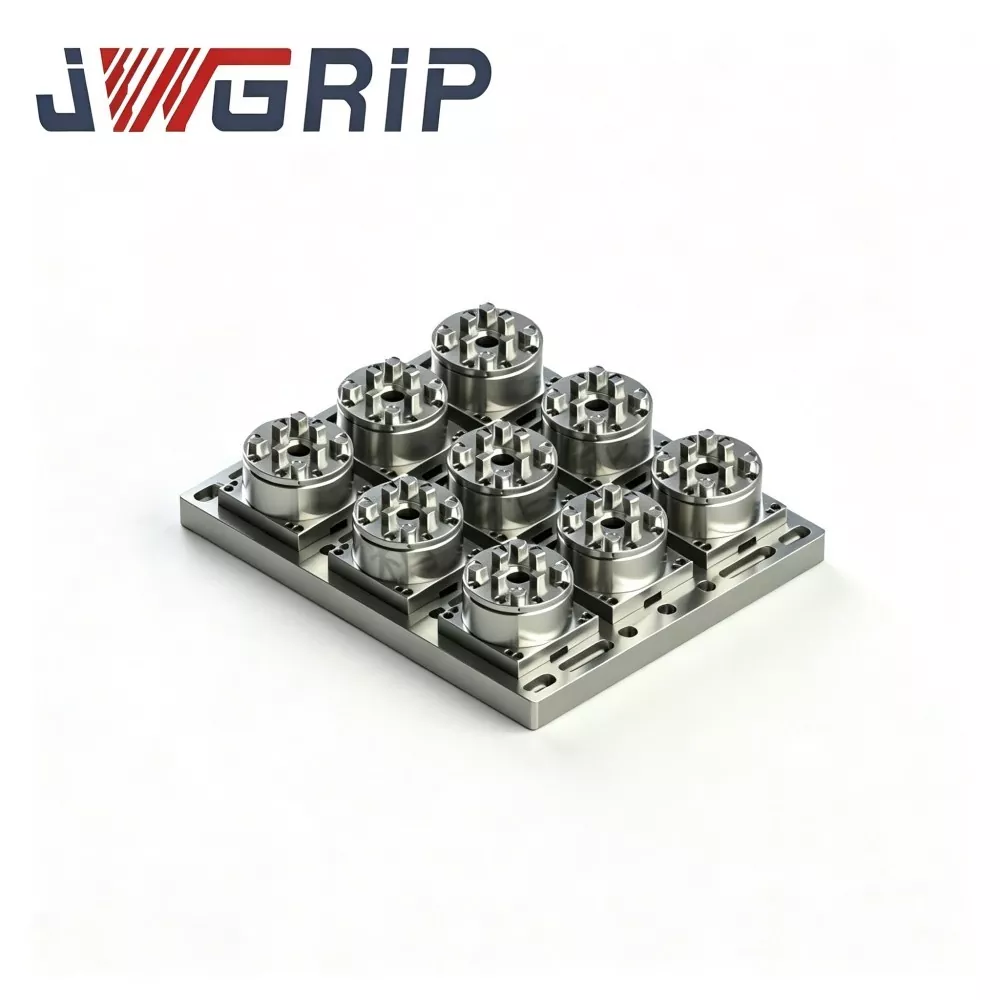
R タイプ 9-in-1 空圧放電加工チャック
JWGRIP は、中国における R タイプ 9-in-1 空圧放電加工チャックの専門メーカーおよびサプライヤーであり、標準モデルを完全在庫して工場直接サービスを提供し、世界の精密機械加工および金型製造企業にサービスを提供しています。これは、EDM および精密加工の柔軟な生産シナリオ向けに専門的に設計された、オールインワンの統合されたクイックチェンジ空気圧式ワークホールディング システムです。 9 セットの異なる電極ホルダー構成を 1 つのチャック本体に統合しているため、複数の個別の EDM チャックや独立したクランプ アクセサリを購入、保管、管理する必要がなくなります。
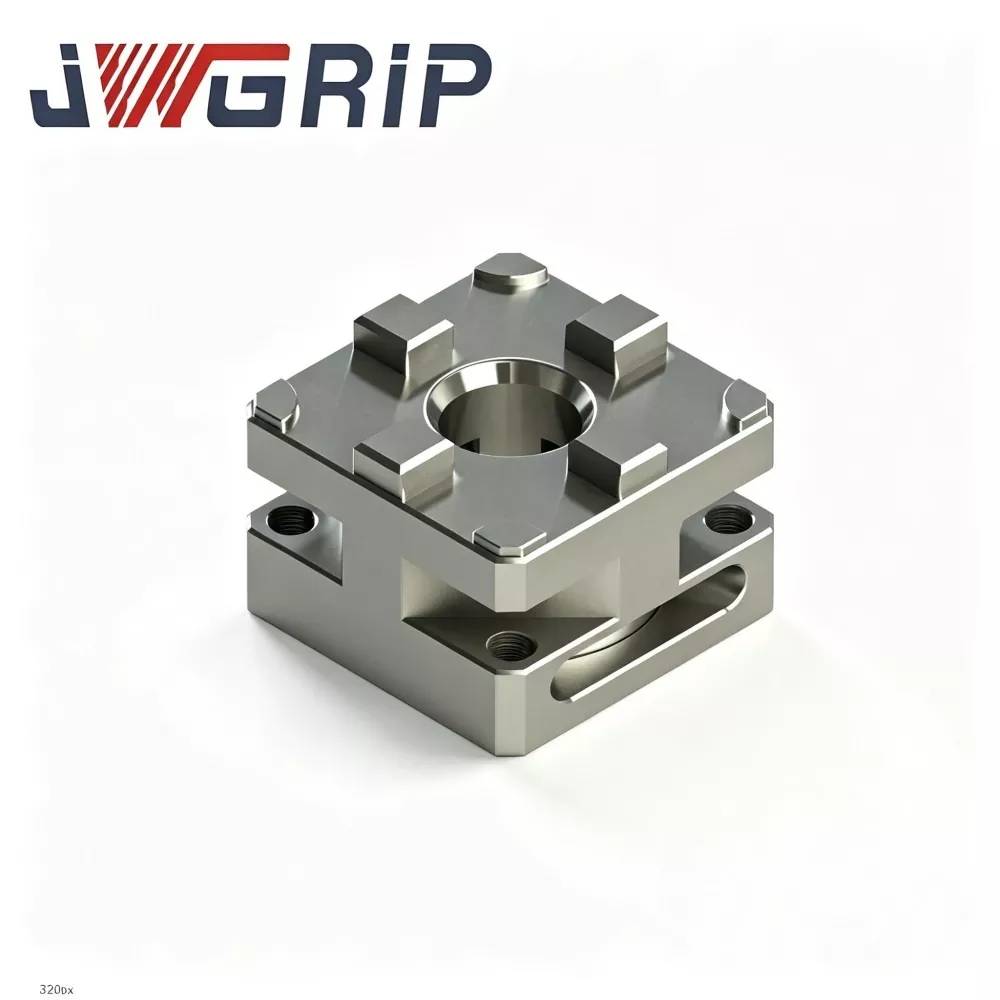
Rタイプ D100 手動放電加工チャック
JWGRIP は、中国における R タイプ D100 手動放電加工チャックの専門メーカーおよびサプライヤーです。標準モデルを完全に在庫しており、プロジェクトの入札提出およびバッチ試運転調達のためのグローバルな一括注文をサポートしています。これは、彫り込み放電加工、金型製作、およびマルチステーション電極プリセット作業場向けに特別に設計された、高精度の統合手動データム クランプ治具です。エア源に依存しないオールメカニカルロック構造を採用し、安定した手動クランプ性能と高精度同心位置決め機能を一体化しました。
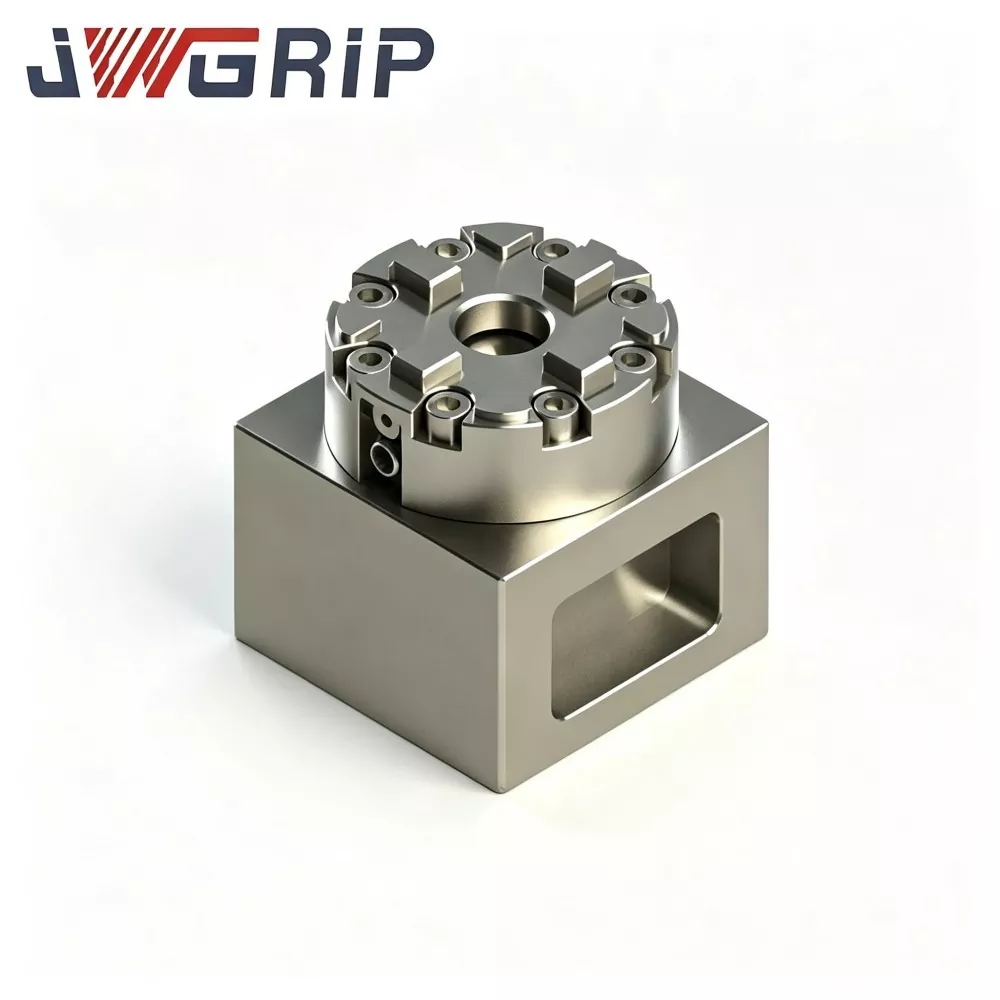
R-Type D75 MacroStd CNC 手動放電加工チャック
JWGRIP は、中国におけるカスタマイズされた R タイプ D75 MacroStd CNC 手動放電加工チャックの専門メーカーおよびサプライヤーであり、世界的な大量入札プロジェクトとスポット委託ビジネスをサポートするために工場直接供給を提供しています。これは、MacroStd 寸法規格に準拠した高精度の一体型手動クランプ治具で、シンカー EDM、ワイヤカット EDM、プロの金型電極製造ワークショップ向けに特別に設計されています。耐食硬化鋼構造と統一された精密位置決めベンチマークを単一のコンパクトなユニットに統合することで、面倒なダイヤルインジケーターの校正の繰り返しや従来のクランプツールの累積的な位置決め誤差を排除します。
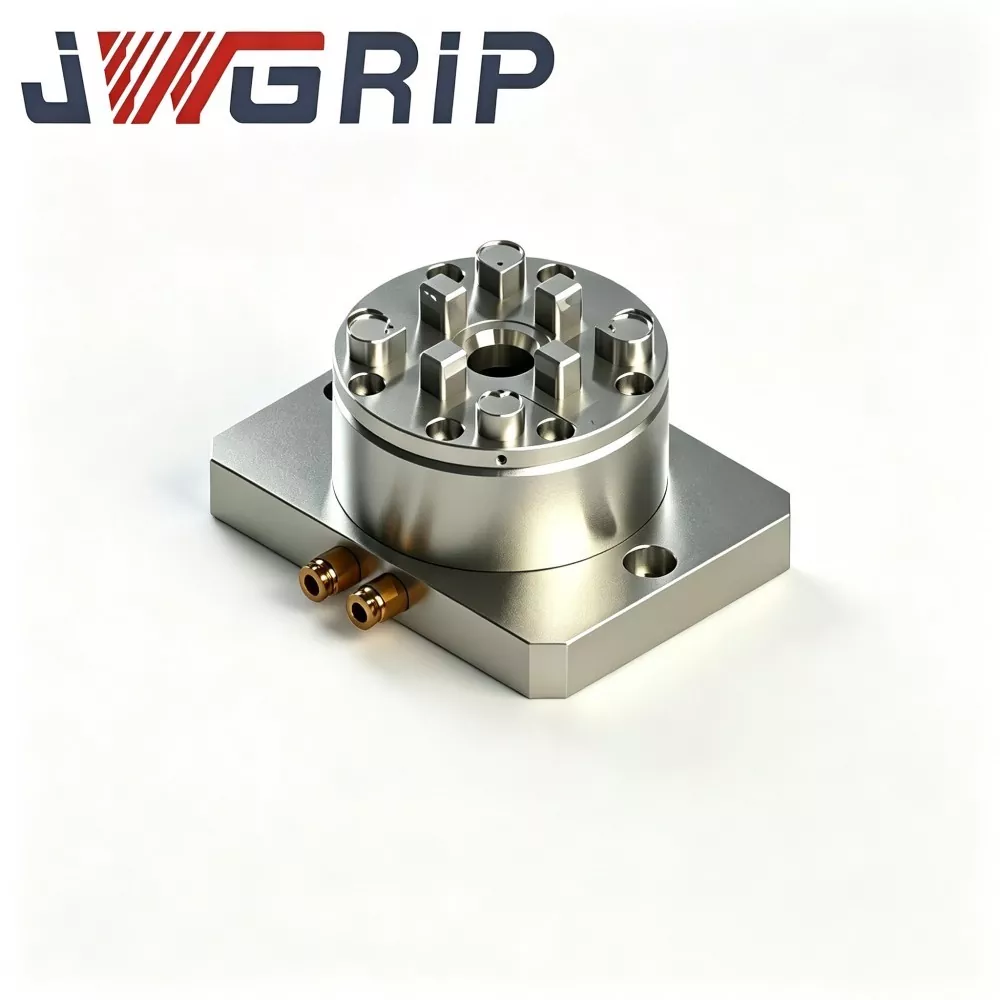
R タイプ D150 空圧放電加工チャック
JWGRIP は中国における R タイプ D150 空気圧放電加工チャックの専門メーカーおよびサプライヤーであり、世界的な枠組み協定の協力と委託注文の展開をサポートするために標準仕様を完全に在庫しています。これは、形彫り EDM、ワイヤカット EDM、および精密金型電極加工シナリオ向けに専門的にカスタマイズおよび開発された、高効率の統合型空気圧クランプ治具です。最適化された内部空気回路構造と高精度位置決めクランプユニットを単一のデバイスに統合し、従来の治具で必要とされた面倒な手動位置合わせや繰り返しの校正手順を排除します。
JWGRIP は、中国の専門 R型放電加工チャック メーカーおよびサプライヤーです。当社の工場から競争力のある価格で高品質の製品を卸売りしていただくことを心から歓迎します。