日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






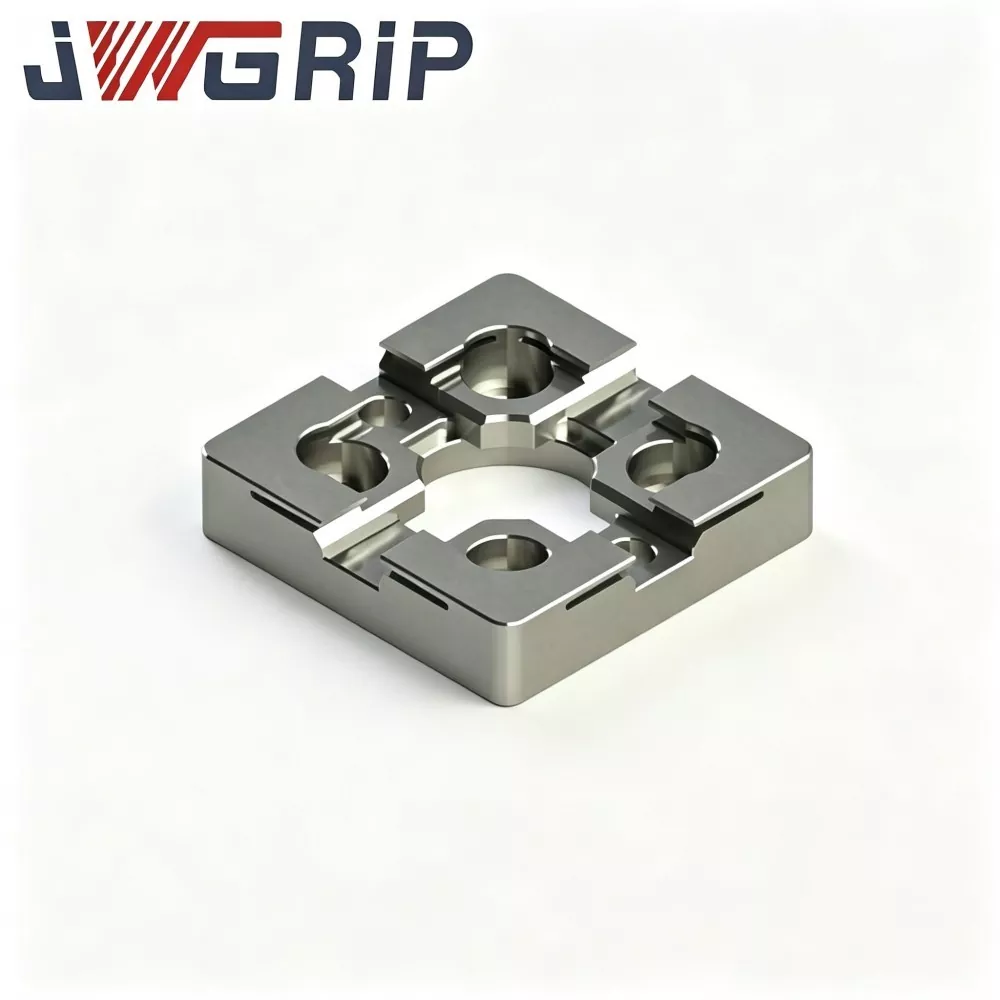
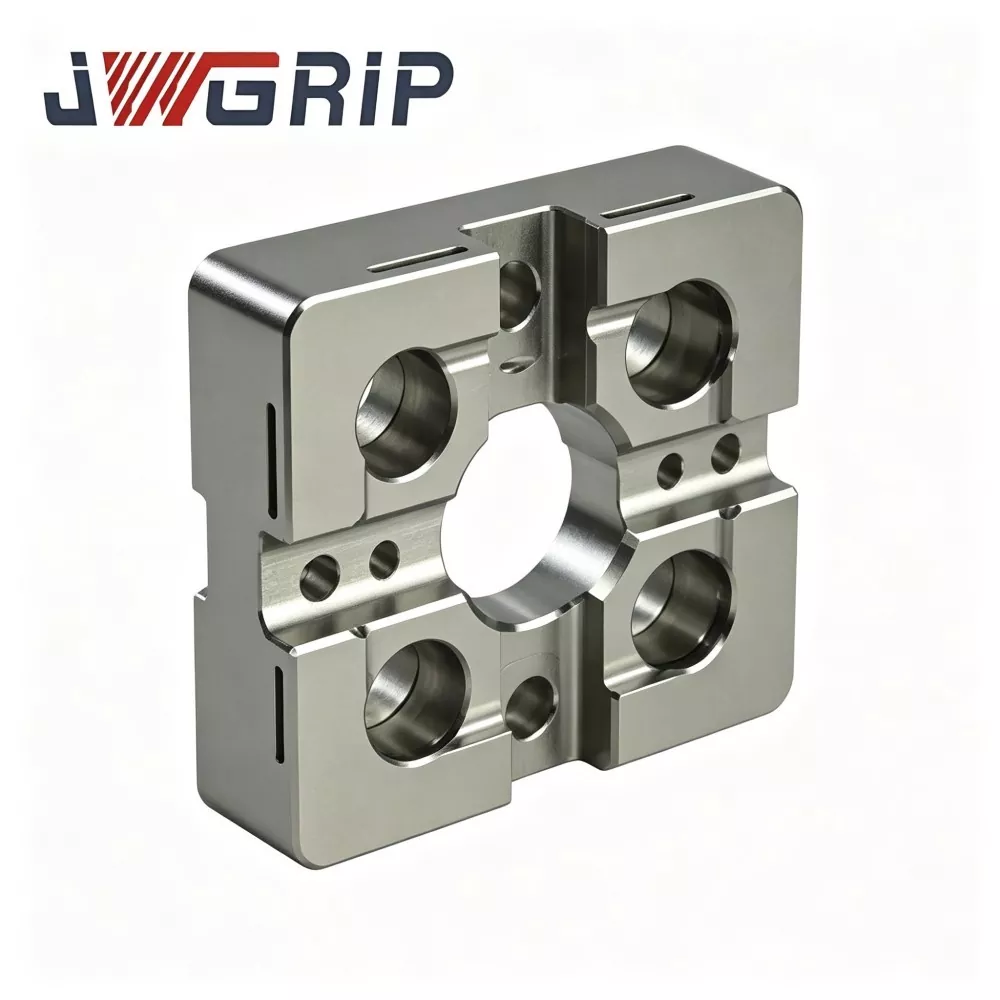
R タイプ 54x54 EDM センタリング プレート
JWGRIP は、中国における R タイプ 54x54 EDM センタリング プレートの専門メーカーおよびサプライヤーです。標準仕様を完全に在庫しており、コンパクト EDM マシンおよび精密金型ワークショップ プロジェクト向けのグローバルな大量注文をサポートしています。これは、小型シンカー EDM 装置、ミニ電極治具、および複数キャビティの精密金型加工シナリオ向けに特別に設計された、耐摩耗性の高精度統合位置決めベンチマーク治具です。最適化されたRタイプの移行位置決めショルダー構造と熱的に安定した機械的性能を単一ユニットに統合し、従来の直角ミニチュアセンタリングプレートの容易な押出摩耗やコーナーチッピングの欠点を排除します。
この安定性の高い R タイプ 54x54 EDM センタリング プレートは、原料として高級熱安定合金工具鋼を採用し、マルチサイクル応力除去時効処理、局部表面硬化、および超精密両面研削技術によって加工されています。アップグレードされた R タイプの移行ショルダー構造は、繰り返しの電極とジグのドッキングや頻繁な荷重/取り外しサイクル中に集中した接触応力を効果的に分散し、圧痕損傷やコーナー摩耗を大幅に軽減し、安定したセンタリングベンチマーク精度を永続的に維持します。熱的に安定化されたスチールボディは、作業場の温度変動によって引き起こされる構造変形や寸法の偏差を効果的に回避し、高頻度のバッチ生産において優れた平坦性と長期的な寸法の一貫性を保証します。
これは、小型の銅、グラファイト、および銅タングステン電極の位置決め要求に完全に適応し、手動による事前センタリング時間を大幅に短縮し、蓄積された手動校正エラーを排除し、不安定なスパークギャップや磨耗したベンチマークによって引き起こされる欠陥のある小さなキャビティの詳細という業界の問題点を解決します。標準在庫供給と取り付け穴レイアウトおよび位置決めボスプロファイルの OEM 変更をサポートし、小型インサートおよび複数キャビティ金型 EDM バッチ処理に信頼性が高く再現性のある高精度位置決めソリューションを提供します。
実際の問題点
マイクロコネクタや医療用小型金型を加工するコンパクトシンカー EDM ワークショップは、従来の小型センタリング プレートに固有の欠点に直面しています。
従来の小型センタリングプレートは、鋭角な内側ショルダーを使用していました。ドッキングの衝撃により、狭いコーナーゾーンに応力が集中します。目に見えない微細なくぼみが徐々に発生しますが、これは通常の目視検査では検出できません。
センタリング基準は連続生産中に静かにドリフトし、その結果、一貫性のないスパーク ギャップ、不均一なキャビティ側壁浸食、および高価値ミニチュア金型インサートのスクラップのリスクが生じます。
JWGRIP は、上記の問題点に対して R タイプ 54x54 EDM センタリング プレートを最適化します。
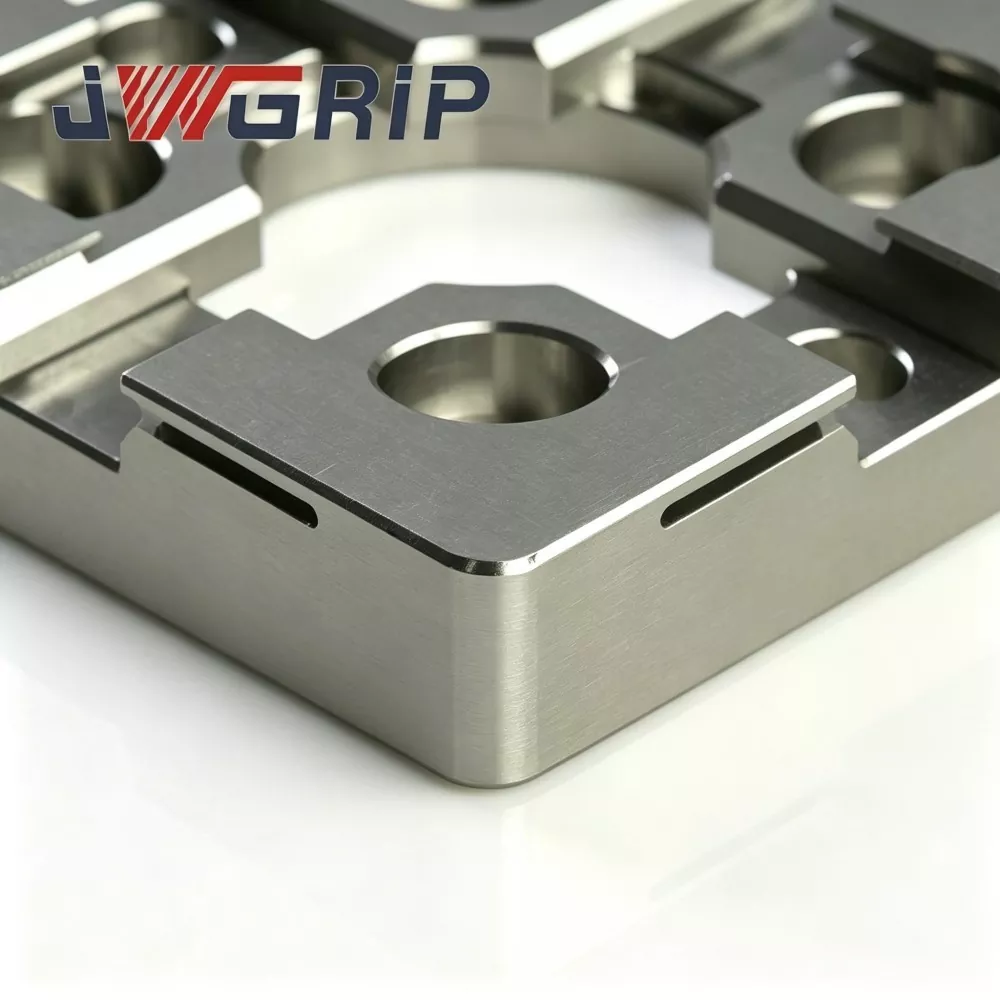
1. スムーズな R タイプの移行位置決めショルダーにより、ドッキング接触応力が再分散され、電極とジグの頻繁なロード/アンロード サイクル下での微小な圧痕とコーナー欠けのリスクが軽減されます。
2. 熱的に安定化された合金-ツール-スチール基板と多段階エージングにより、コンパクト EDM マシンのキャビネット周囲温度の変動によって引き起こされるベンチマークの歪みが抑制されます。
3. 両面超精密研削により、信頼性の高い平面度と平行度が保証され、安定した機械的センタリング基準が得られます。
4. 手動の事前センタリングワークフローを簡素化し、小さく複雑な金型インサートの累積的な位置決め誤差を削減し、バッチマイクロモールドEDMタスクの繰り返し精度を向上させます。
5. コンパクトな 54×54 の設置面積により、限られたテーブルスペースに適応します。特殊なコンパクト自動放電加工セル プロジェクトでは、穴パターンと位置決めボスの OEM カスタム変更が可能です。
動作ロジック
JWGRIP R タイプ 54x54 EDM センタリング プレートは、小型 EDM 電極ジグの事前位置決めと同心度調整専用のコンパクトな機械的基準治具です。
1. コンパクト放電加工ワークテーブル/ミニ治具ベースと電極保持治具の間に取り付けます。小型の銅、グラファイト、または銅タングステン電極ジグを頻繁に交換する際に、再現可能な機械的センタリング基準を提供します。
2. 従来の小型センタリングプレートは、鋭い 90° の内側ショルダーを採用しています。ドッキング衝撃による応力は狭いエッジ ラインに集中し、プレス サイクルを繰り返すと局所的なプラスチックの微小な凹みが生じます。
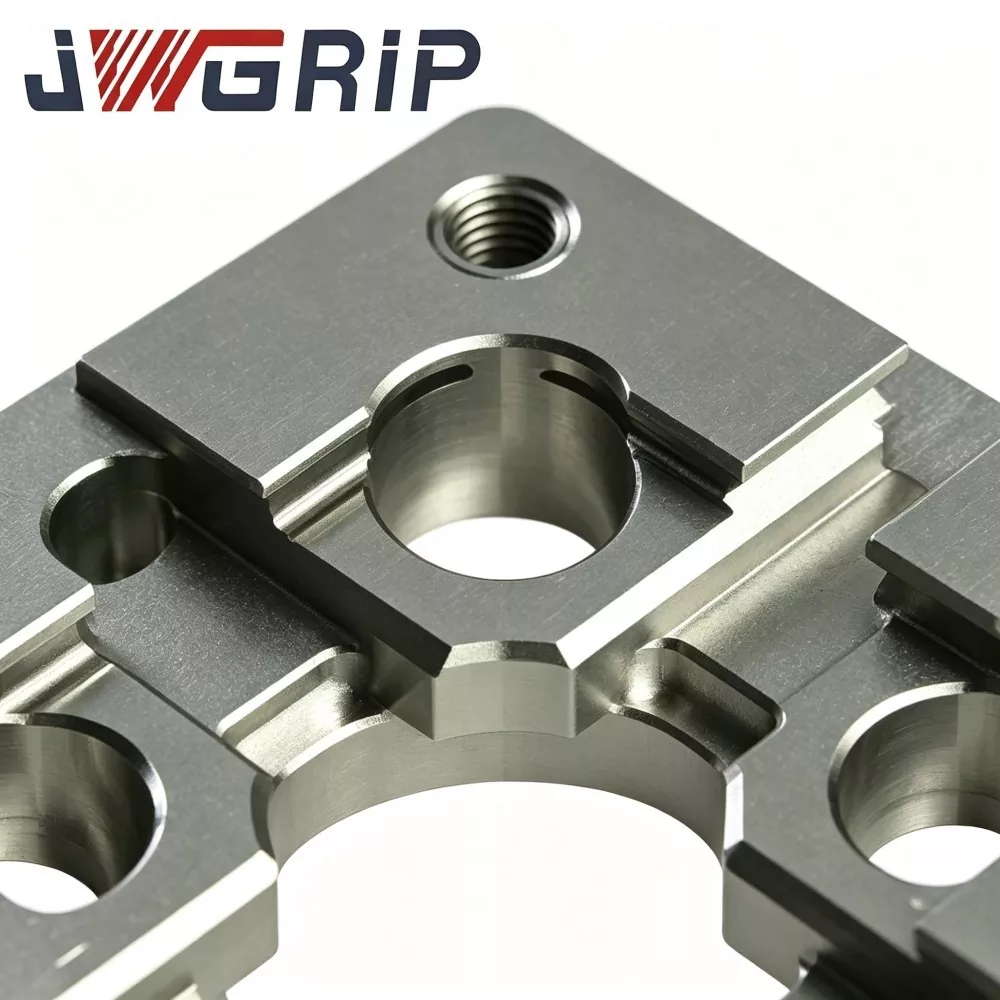
3. コア構造の改善: 内側の位置決めショルダーの連続した滑らかな R タイプの移行プロファイルにより、有効接触面積が拡大し、鋭いコーナーラインではなくより広い表面に接触応力が分散されます。これにより、くぼみの蓄積が遅くなり、基準データのドリフトが遅れます。
重要な機能境界のリマインダー:
このユニットは機械的な事前センタリングのみを提供し、プローブベースの精密座標キャリブレーションを置き換えることはできません。機械的にドッキングした後も、オペレータは標準の EDM プロセス仕様に準拠したプローブ測定と座標補正を行う必要があります。
主なアプリケーションシナリオ:
マイクロコネクタ金型、医療用ミニチュア部品金型、精密ギヤインサート金型、小型ダイカストインサート放電加工機など。コンパクトなゼロ点チャック、ミニ治具ベース、または小型のシンカー EDM ワークテーブルに取り付けることができます。
技術的パフォーマンス
1. コンパクトに最適化された R タイプ ショルダー耐摩耗構造 ラボ耐久性比較テストでは、等しいドッキング頻度と接触力の下で、JWGRIP R タイプ 54×54 EDM センタリング プレートは、従来の鋭角な小型センタリング プレートと比較してピークの局所接触応力を約 32 % 削減し、連続バッチ サイクルにおける微小圧痕と内側コーナーの欠けのリスクを大幅に低減することが示されています。
2. デュアルラウンド熱安定時効処理合金工具鋼ブランクは、荒加工後に 2 段階の高温時効処理を受け、ほとんどの内部残留応力を除去します。ワークショップの周囲温度 16 ~ 30 ℃、仕上げプレートの平坦度変動 ≤0.0025 mm 内で、コンパクト EDM 装置のキャビネット温度ドリフトによって引き起こされるベンチマークの歪みを防止します。
3. 両面超精密研削 上部の作業基準面と下部の取り付け基準面は両方とも超精密研削です。上面の平面度 ≤0.002 mm。上下データム間の平行度 ≤0.003 mm。優れた平行性により、スペースが限られたコンパクトな機械条件下での代替面の使用のための可逆的な取り付けがサポートされます。
4. 選択的な局所表面硬化処理 内側の R タイプの位置決めショルダー ゾーンのみに高エネルギーの局所硬化が施され、表面硬度 HRC 57-61 が適用されます。カーボン粉末や微細な金属片に対する強力な耐傷性。応力クリティカルではないベースゾーンは基板の靭性を維持し、偶発的な衝撃によるプレート全体の脆性破壊を防ぎます。
5. 耐誘電液性不動態化防錆処理 外面全体に不動態化防錆処理を施します。誘電性流体の飛沫やコンパクトな EDM マシンキャビネット内の高湿度雰囲気による化学腐食に耐性があり、長期の作業場での作業における点錆の発生を抑制します。
6. 前処理された取り付け機能を備えた省スペースの 54×54 アウトライン プレハブの位置決めピン穴と皿ネジ穴は、主流のコンパクトなゼロ点治具インターフェイスに適合します。ほとんどのミニ EDM 治具ベースに二次加工なしで直接取り付けられます。
7. 追跡可能なバッチレベルの品質アーカイブ完成した各プレートには、レーザーエッチングされた専用のシリアル番号が付いています。平面度、平行度、Rプロファイル公差を網羅した完全な検査データセットがアーカイブされ、マイクロモールド量産企業の追跡可能な品質管理をサポートします。
制作ワークフロー
原材料の組成と硬度の検証 → CNC 荒フライス加工 → 第一段階高温ストレスリリーフ時効処理 → 中仕上げ加工 → 内側 R ショルダー輪郭形成 → 二次熱安定化時効処理 → 選択的局部表面硬化処理 → 両面超精密研削 → 位置決めピン穴および皿穴仕上げ加工 → CMM 多項目形状検査 → レーザーシリアル番号マーキング → 防錆不動態化 → 最終的な外観および寸法再チェック→完成品入庫。
製造は ISO 9001 品質管理システム仕様に準拠しています。
主要な計測機器: CMM、平坦度干渉計、ロックウェル硬度計はすべて、定期的な公式計測校正を受けています。
完成した各ユニットには独立した検査報告書が発行されます。購入者の要求に応じて、材料証明書文書を提供できます。
Daily-maintenance Rules
1. 取り付ける前に、治具ベースの合わせ面、位置決めピンの穴、およびプレート底部の基準を完全に清掃します。炭素粉末、金属片、誘電性流体の残留物を除去します。捕捉された異物は、隠れた傾斜偏差を引き起こします。
2. 皿穴取り付けネジを指定されたトルクに従って厳密に締めます。過剰なトルクはプレートの局所的な変形を引き起こします。トルクが不十分であると、ドッキング衝撃時にプレートが移動する危険性が生じます。
3. 電極と治具の移動ストロークを制御します。 R タイプのポジショニングショルダーへの激しい衝突を禁止します。機械的なプリセンタリングにはソフトコンタクトドッキングモードが採用されます。
4. 機械的な事前センタリングの後、EDM プロセス仕様に従ってプローブベースの座標補正を完了します。機械的なプリセンタリングの結果を最終的な加工データとして決して扱わないでください。
5. 6~9 営業日ごとに、虫眼鏡で内側の R ショルダー ゾーンを検査します。へこみ、傷、切り込みが見つかった場合は、すぐにセンタリング プレートを交換してください。
Fault-prone operations to avoid
1. 合わせ面を徹底的に洗浄せずに取り付けると、チップが埋め込まれ、隠れた傾きエラーが発生します。
2. ハンマー強制ドッキングにより、位置決め肩に目に見えない微細なくぼみが生じます。
3. ネジの過剰トルクによる締め付けにより、永久的な幾何学的歪みが生じます。
4. プローブの微調整を省略し、マイクロキャビティ EDM 加工の機械的な事前センタリングのみに依存します。
故障チェックテーブル
|
故障現象 |
考えられる根本原因 |
推奨される解像度 |
|
センタリングと読み取り値の変動を繰り返す |
合わせ面の汚れ;取り付けネジの緩み;電極治具の変形 |
分解して接触面を清掃します。ネジを締め直します。欠陥のある治具を検査または交換する |
|
連続運転後、徐々に同心度がオフセット |
Rショルダーに摩耗やマイクロチッピングが発生している |
拡大器具の下で肩の状態を確認します。摩耗痕が現れたらユニットを交換してください |
|
ドッキング出力の並列性が低い |
過剰なトルクによる締め付け;プレートベースの下にゴミが閉じ込められる |
以下のトルク仕様で取り付け直します。完全にきれいなボトムシートインターフェイス |
Performance & Process Comparison
市販の小型 EDM センタリング プレートのほとんどは、応力を分散させる R 移行を行わずに鋭角の内側ショルダーを採用しています。多くの競合他社は、生産コストを削減するために二次的な熱安定化時効処理と局所的な選択的硬化をキャンセルしています。
1. 耐摩耗性: 競合他社の鋭いショルダー プレートは、350 ~ 650 回のドッキング サイクル後に微小なへこみを容易に生じさせます。 JWGRIP Rタイプのスムーズトランジション構造により、ジグドッキングの繰り返し衝撃に対する耐圧痕性能が大幅に向上します。
2. 内部ストレスの管理: 多くの競合製品は二次老化を省略しています。研削後の残留応力は周囲温度の変化によりゆっくりと解放され、平坦度のドリフトを引き起こします。当社の二段階時効処理により、ほとんどの残留応力が除去され、長期的な幾何学的安定性が確保されます。
3. 検査基準: 多くのサプライヤーは部分寸法の抜き取り検査のみを実施しています。すべての JWGRIP プレートは、完全なトレーサビリティを実現するため、独立したシリアル番号付きの全項目 CMM 幾何学的スキャンを受けています。
4. カスタムプロジェクトの能力: 多くの工場は、固定された標準サイズのみを提供します。成熟した OEM ワークフローによってサポートされている JWGRIP は、特殊なコンパクト EDM 治具プロジェクト向けに穴レイアウトと位置決めボスの変更を実装します。
よくある質問
Q1: JWGRIP R タイプ 54x54 EDM センタリング プレートは、長期にわたる量産でのゼロ摩耗性能を実現できますか?
A1: 最適化された R 遷移により、圧痕や欠けのリスクが大幅に軽減されますが、大量のドッキング サイクル後に絶対摩耗ゼロを達成することはできません。内側の R ショルダーの拡大鏡による定期検査は引き続き義務付けられています。傷、へこみ、または切り欠きが検出された場合は、直ちにプレートを交換してください。
Q2: コンパクトなセンタリングプレートですが、重量のある大型の黒鉛電極治具にも使用できますか?
A2: 本ユニットは小型放電加工機の小型・小型の電極治具用に設計されています。耐久性の高い大型グラファイト アセンブリにはお勧めできません。過度の荷重はショルダーの摩耗を促進し、永久変形の危険を引き起こす可能性があります。
Q3: 非標準の穴パターンおよびカスタマイズされた位置決めボス形状の OEM をサポートしますか?
A3: はい。穴の配置、位置決めボスのプロファイル、平面度、平行度の公差について明確な仕様を記載した完全な技術図面を提出してください。エンジニアリング チームは 12 営業日以内に製造可能性の評価を完了し、正式な見積書を発行します。
Q4: 保証範囲から除外される故障状況はどれですか?
A4: 高精度位置決めワーク保持部品に属します。保証は、出荷時に存在する製造起因の欠陥 (規格外の平面度、平行度、硬度) を対象とします。衝突、過剰トルクによる取り付け、切りくずの摩耗、および通常の繰り返し使用による摩耗によって引き起こされる損傷は保証の対象外です。
関連カテゴリー
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。

ニュースのおすすめ