日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
多くの金型工場が放電加工加工で R タイプ 9-in-1 エアチャックを選択する理由
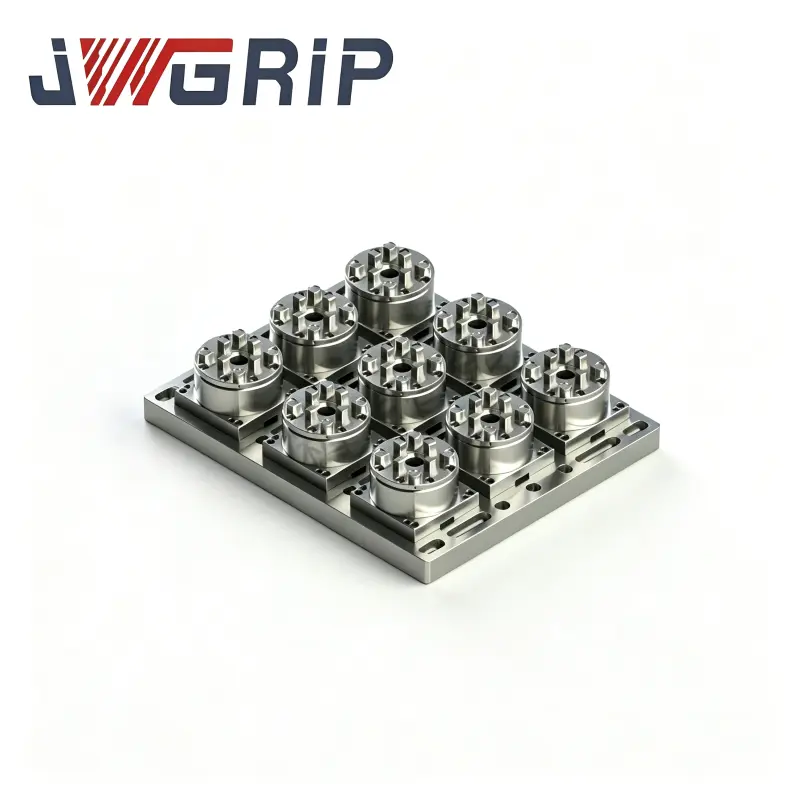
記事の要約:彫り放電加工機のワークショップでは、一般に、時間のかかる電極のセットアップ作業、複数の個別チャックの組み立てによる位置ずれ、および多電極金型製造における機械稼働率の低下に悩まされています。JWGRIPは、プロフェッショナルなワークホールディング ソリューション プロバイダーであり、高性能の R タイプ 9-in-1 空圧放電加工チャック。オールインワンの一体ベースプレート構造を採用し、点在するシングルチャックの組み合わせで発生する累積接続誤差を解消します。この記事では、このマルチステーション器具の中心となる設計コンセプト、実際のパフォーマンス上の利点、実際の生産価値、および一般的なアプリケーション シナリオについて説明します。これは、電極交換時間を大幅に短縮し、複数個取り金型、自動車金型、医療金型の彫り込み放電加工作業で安定したミクロンレベルの位置決め精度を実現する方法を示しています。
目次
1.JWGRIP Rタイプ9-in-1空圧放電加工チャックの核となる設計思想とは何ですか?
2.R タイプ 9-in-1 空圧 EDM チャックは、複数の個別の単一ゼロ点チャックよりもどのように優れた性能を発揮しますか?
3.R-Type 9-in-1 空圧放電加工チャックは日常の生産にどのような運用上の利点をもたらしますか?
4.R タイプ 9-in-1 空圧 EDM チャックはどのような高精度製造シナリオに完全に適応できますか?
5.Rタイプ9-in-1空圧放電加工チャックに関するよくある質問
1. JWGRIP R タイプ 9-in-1 空圧放電加工チャックの核となる設計思想とは何ですか?
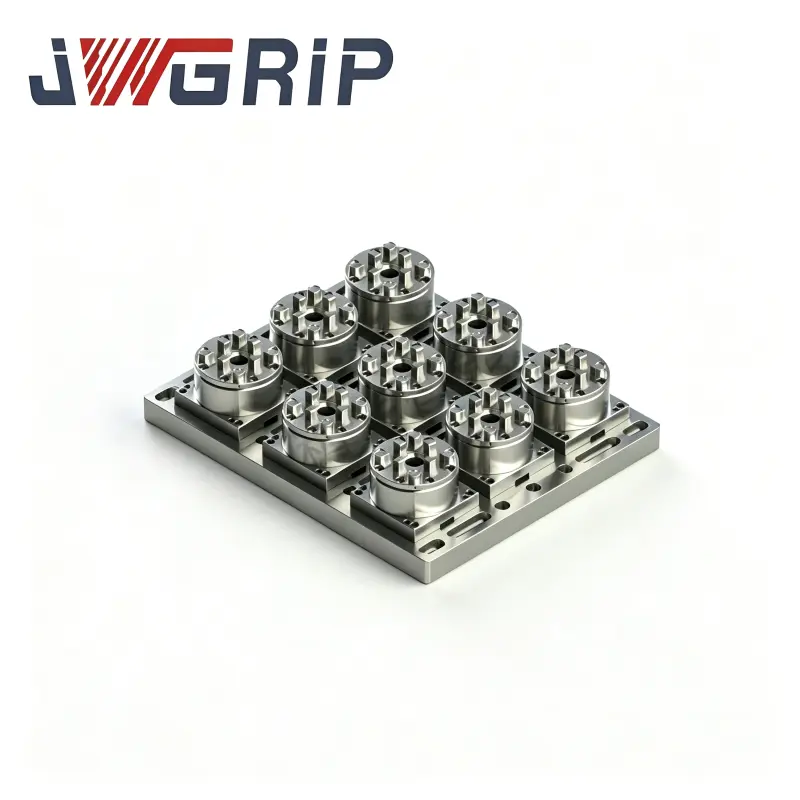
JWGRIP が多電極シンカー EDM 加工の問題点を解決するために特別に開発した R タイプ 9-in-1 空圧 EDM チャックは、複数の分散した独立した単一ゼロ点チャックを組み立てることによってもたらされるさまざまな制限を打ち破ります。オールインワンのモノリシック ベース プレート構造を特徴とし、9 つの独立した空気圧クランプ ステーション、統合されたマニホールド エア コントロール ユニット、高精度位置決め機構、硬化および研削鋼を統合し、効率的な多電極クイックチェンジ ワークホールディング エコシステムを構築します。
従来のソリューションでは、複数のルーズ シングル チャックを 1 つずつ取り付け、水平調整、校正する必要があります。対照的に、R-Type 9-in-1 チャックは EDM マシンのテーブルに取り付けられた後は、1 回の校正だけで済みます。 9 つのクランプ ステーションはすべて同じベース プレート基準を共有し、スプライスによって生じるアセンブリの累積公差を徹底的に回避します。全てのキー位置決め面に全面焼入れを施した後、高精度の研削処理を施しています。オペレーターは、機械の処理サイクル中に外部ステーションでオフライン電極のプリセットを完了できるため、機械が面倒な治具校正作業を待ってアイドル状態になることがなくなります。
2. R タイプ 9-in-1 空圧 EDM チャックは、複数の個別の単一ゼロ点チャックよりもどのように優れた性能を発揮しますか?
以下の表は、R タイプ 9-in-1 空圧 EDM チャックと従来の複数の独立した単一ゼロ点チャック ソリューションの間のコア動作パラメータと実際の生産上の利点を比較し、金型ワークショップによって得られた包括的なパフォーマンスの向上を直感的に示しています。
| パフォーマンスの次元 | R タイプ 9-in-1 空圧放電加工チャック | 複数の個別の単一ゼロ点チャック |
| 繰り返し位置決め精度 | ≤ ±0.002 mm、9 つのクランプ ステーションすべてで一貫 | ±0.003~0.010 mm、マルチチャック接続による累積位置決め誤差 |
| 平均電極交換時間 | 秒レベルのロック/ロック解除。オフラインで事前に設定されており、ダイヤルゲージの校正を繰り返す必要はありません | 15 ~ 30 分、各チャックは個別にレベリングと再校正が必要 |
| 機械の非生産段取率 | 非生産的なセットアップ時間を最大 80% 削減 | アイドル率が高く、治具の位置合わせに多くの機械時間が浪費される |
| EDM テーブルの占有スペース | コンパクトな一体型レイアウトで貴重なテーブル領域を節約 | 複数のチャックを並べて設置すると占有面積が大きくなる |
| スペアパーツ管理の負担 | 1 つの統合ユニットにより、管理する予備のアクセサリが少なくなります | 個々のチャックごとに大量のプルスタッドとスペアパーツを用意 |
| ワークフロー間の一貫性 | EDM スパーク、CNC フライス加工、CMM 検査の統合リファレンス | 異なるシングルチャックユニット間で基準ずれが発生する場合がある |
3. R-Type 9-in-1 空圧放電加工チャックは日常の生産にどのような運用上の利点をもたらしますか?
マルチステーション統合アーキテクチャに基づいて構築された R タイプ 9-in-1 空圧 EDM チャックは、彫り込み EDM 金型工場における長年の問題点の多くを解決します。
統合されたマニホールド空気圧制御:9 つのクランプ ステーションは、1 つの共有エア マニホールド スイッチによって駆動されます。オペレーターは、各チャックを個別に調整することなく、数秒以内に複数の電極グループをロックおよびリリースできます。これにより、熟練した上級技術者への依存が軽減されます。経験の浅い技術者でも、複数電極のクランプ作業を安定して完了できます。
蓄積されたスプライシングエラーのないワンタイムキャリブレーション:モノリシックベースプレートは、9 つの位置すべての統一データムを保証します。 EDM テーブル上で 1 回取り付けてキャリブレーションを行うと、繰り返しのレベリング作業が不要になり、複数の個別チャックの組み立てによって生じる公差の積み重ねが完全に排除されます。
表領域の使用率を最適化するためのコンパクトなレイアウト:オールインワン設計により、9 つのクランプ位置が 1 つのベース プレートに統合されます。分散した独立したチャックとは異なり、断片化したテーブルの占有を回避します。ワークピースの配置とケーブル配線のためにより多くのスペースを確保し、治具間の干渉を防ぎ、ほとんどの標準的な彫り込み EDM マシンのテーブルに適合します。
消灯生産をサポートする強力なオフライン プリセット機能:電極は外部のプリセットステーションで組み立ておよび調整できます。オペレーターは、事前に位置合わせされた電極グループを機械に取り付け、連続バッチ加工と無人消灯生産を実現して、装置の出力を最大化します。
厳格な品質管理のトレーサビリティ:完成したチャックはすべて、出荷前にツァイス CMM 測定機で全範囲検査を受けます。追跡可能な品質管理を実現するために、お客様のご要望に応じて正式な検査レポートを提供することができます。
4. R タイプ 9-in-1 空圧 EDM チャックはどのような高精度製造シナリオに完全に適応できますか?
マルチキャビティプラスチック金型の製造: 大量の電極バッチを必要とするマルチキャビティ金型インサート処理の場合、9 ステーションの統合レイアウトにより豊富な電極グループを保持し、金型全体のリードタイムを短縮し、累積的な位置ずれを防止できます。
自動車用精密金型製作:ランプハウジング、電極量の多い内装部品金型に適しています。素早い電極切り替えにより、金型工場は厳しいプロジェクト納期に対処できます。
医療用精密金型加工: 医療用金型のマイクロキャビティに対して、安定した±0.002 mmの繰り返し位置決め精度を維持し、多電極EDM作業中の位置ドリフトによって引き起こされるスクラップのリスクを低減します。
5. Rタイプ9-in-1空圧放電加工チャックに関するよくある質問
Q1: R タイプ 9-in-1 空圧 EDM チャックを取り付けるために、彫刻放電加工機を改造する必要がありますか?
A1: 修正の必要はありません。 JWGRIP は、主流の彫削 EDM モデルと互換性のある標準取り付けベース プレートを提供します。純正の機械テーブルに標準ネジで固定できます。溶接、切断、または現場でのカスタム加工は必要ありません。通常のインストールは 1 時間以内に完了します。
Q2: R-Type 9-in-1 空圧放電加工チャックに必要な空気圧はどれくらいですか?追加の空気圧アクセサリが必要ですか?
A2: このチャックの推奨使用空気圧は 6 bar です。圧縮空気の供給は乾燥していて清潔でなければなりません。水分や不純物を濾過するには油水分離器の使用をお勧めします。標準の空気圧コネクタが含まれているため、通常の状態では複雑な追加の空気圧部品は必要ありません。ワークショップの空気圧が不安定な場合は、すべてのステーションで一貫したクランプ力を保証するために圧力調整バルブを使用することをお勧めします。
Q3: R タイプ 9-in-1 空圧 EDM チャックは、EDM 絶縁液に長期間さらされると錆びて位置決め精度が失われますか?
A3: チャックのキー位置決め本体には焼き入れ防錆合金鋼が採用されており、キー位置決め面には特殊な硬化処理が施されており、放電加工絶縁液に対する適度な耐性を備えています。ただし、チャックは完全に浸水してはならないものではありません。加工中に誘電性流体による空気圧コンポーネントの継続的な大量のフラッシングを避けてください。長期間の位置決め性能を維持するために、各作業後に放電加工スラッジと残留絶縁液を徹底的に除去し、ユニットを乾燥させます。
Q4: 私の特別な EDM 生産要件に基づいて、標準以外のカスタマイズを提供できますか?
A4: はい。当社のエンジニアリング チームは、特殊な取り付け穴レイアウトや特殊な用途条件に合わせたカスタム変更をサポートします。カスタム提案と性能テストレポートは出荷前に提供されます。
Q5: 長期の精度を維持するために必要な日常のメンテナンスは何ですか?
A5: 位置決めシール面を清潔に保ち、EDM カーボン破片や金属片を取り除きます。指定された安定した使用空気圧を維持してください。定期的にプルスタッドのクランプ状態を点検してください。簡単な日常的な清掃により、精度の高い性能を維持できます。
結論
JWGRIP R タイプ 9-in-1 空圧放電加工チャックは、モノリシックなマルチステーション構造、統合された空圧作動、安定したミクロンレベルの位置決め性能を採用し、製造業におけるこれらの実際的な問題点を解決します。これにより、金型製作におけるクランプ効率、テーブルスペースの利用率、プロセス間の繰り返し位置決め精度が効果的に向上します。
非生産的なセットアップ時間を削減したり、多電極加工の安定性を向上させたい場合は、機械の仕様と通常の生産要件を共有してください。 お問い合わせ私たちのアプリケーションエンジニアリングチーム。対象を絞った技術サポートとソリューションの推奨事項を提供します。
関連ニュース
- 高精度ワークホールディングに互換性のある EROWA ユニホルダー 72 ER-035211 を選択する理由
- 5 軸のジョブショップがハードジョー付きのコンパクトで高精度のセルフセンタリングゼロポイントバイスを好む理由
- 0 ~ 100mm の回転可能なワイヤー EDM バイスはどのようにして精度と加工効率を向上させることができるか
- ワイヤ EDM 用 TP UnoSet Vee バイスは、円筒シャフト部品のバッチ生産のための究極のワークホールディング フィックスですか?
- RSM 50 パレット セットを備えた UnoSet アダプターが 2026 年の最新のワイヤー EDM 精密製造の変革をもたらす理由
- 精密ワーク保持用のワイヤー EDM チャックはどのようにして精度を向上させ、セットアップ時間を短縮できるか
メッセージを残してください

ニュースのおすすめ