日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






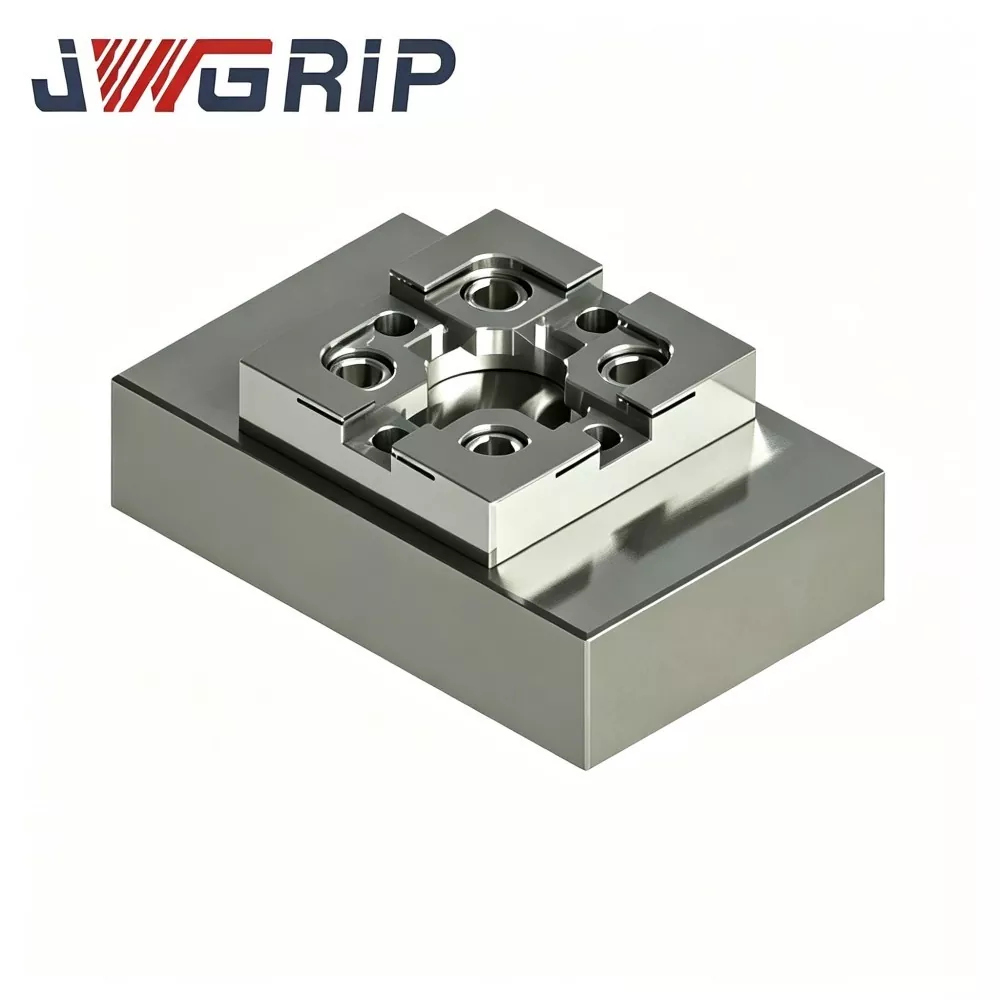
放電加工ワークホールド用 R タイプ CNC キャリブレーション ブロック
JWGRIP は、精密 EDM ワークホールディング アクセサリの信頼できる工場直接の専門輸出業者であり、EDM ワークホールディング、大量注文、および図面ベースのカスタム プロジェクト用の高精度 R タイプ CNC キャリブレーション ブロックを供給しています。この校正ブロックは応力除去時効処理、多面 CNC フライス加工、および超精密表面研削を施した安定化工具鋼で作られており、頻繁な温度変動や繰り返しのプローブ接触下でも安定した幾何公差を維持します。独自の R タイプの丸みを帯びた基準コーナーにより、鋭利なエッジの摩耗リスクが軽減され、再現可能な座標オフセット データが提供されます。
毎日の EDM 金型加工において、電極の位置合わせと座標校正を繰り返すと、手動エラーが蓄積されやすくなります。従来の正方形の校正ブロックは、プローブを長時間接触させると鋭利なエッジが摩耗してしまいます。コーナーの潰れや表面の磨耗は、バッチ金型製造において参照データのドリフト、一貫性のない火花ギャップ、および不安定なキャビティ精度を引き起こします。 JWGRIP R タイプ CNC キャリブレーション ブロックは、一体型安定化工具鋼を採用しており、熱による変形を避けるために完全な応力除去時効処理が施されています。
すべての基準面は超精密研削加工を受けており、最適化された R タイプの丸みを帯びたコーナーがプローブの衝撃圧力を分散し、エッジの摩耗を遅らせます。 EDM ワークホールディング用 R タイプ CNC キャリブレーション ブロックは、機上参照ワークフローを標準化し、大量の複数個取り金型の生産に不可欠な精度ベンチマークとして機能します。標準供給とカスタム図面ベースの両方の処理がサポートされています。
問題点を解決する
CNC フライス加工とシンカー EDM を組み合わせた金型製造ワークショップでは、しばしば厄介な座標一貫性のリスクに遭遇します。 - 多くの工場は依然として手動のダイヤル ゲージ設定または通常の正方形のキャリブレーション ブロックに依存しています。鋭い 90 度のコーナーでは、何百回もプローブに触れるとマイクロチッピングが発生します。参照データは、早期の警告なしに静かに漂流します。 - 隠れた累積偏差は、いくつかの金型キャビティがすでに機械加工された後にのみ現れ、高コストのワークピースのスクラップをもたらします。
JWGRIP は、上記のリスクをターゲットとしてこのキャリブレーション ブロックを最適化します。
1. 完全な多段階の応力除去時効処理を施した一体型の安定化工具鋼材料により、内部の加工応力が除去され、作業場の周囲温度の変化によって引き起こされる変形が抑制されます。
2. すべての基準面の超精密研削により、優れた平面度と直角度が保証されます。
3. R タイプの丸みを帯びたコーナー基準エッジがプローブの接触圧力を分散し、コーナーの摩耗やマイクロチッピングを大幅に遅らせます。長期にわたる校正データの再現性が確保されます。
4. マシン上の参照手順を標準化し、繰り返しのトリミング作業を軽減します。 EDM 加工全体の一貫性が向上し、高精度の多数個取り金型の量産が可能になります。
5. 標準寸法の在庫あり。図面主導のカスタム処理は、特殊なオートメーション フィクスチャ レイアウト要件に使用できます。
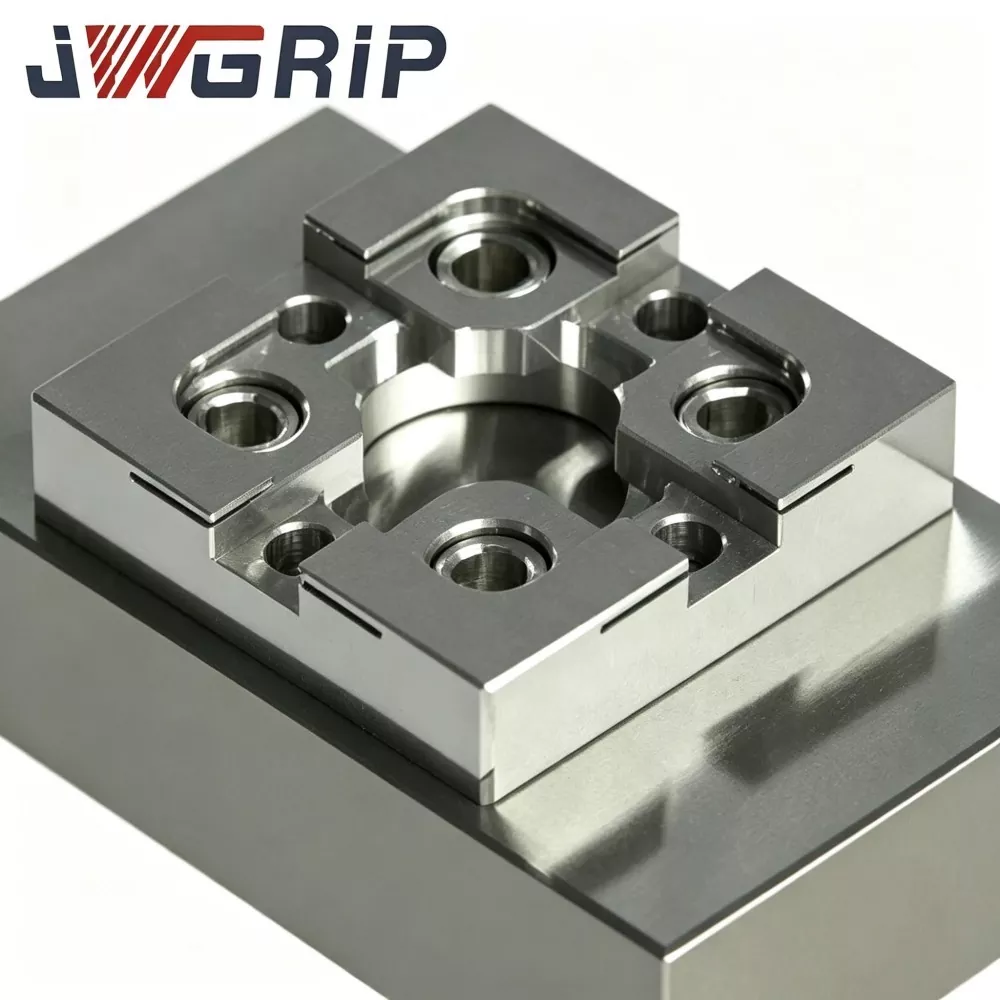
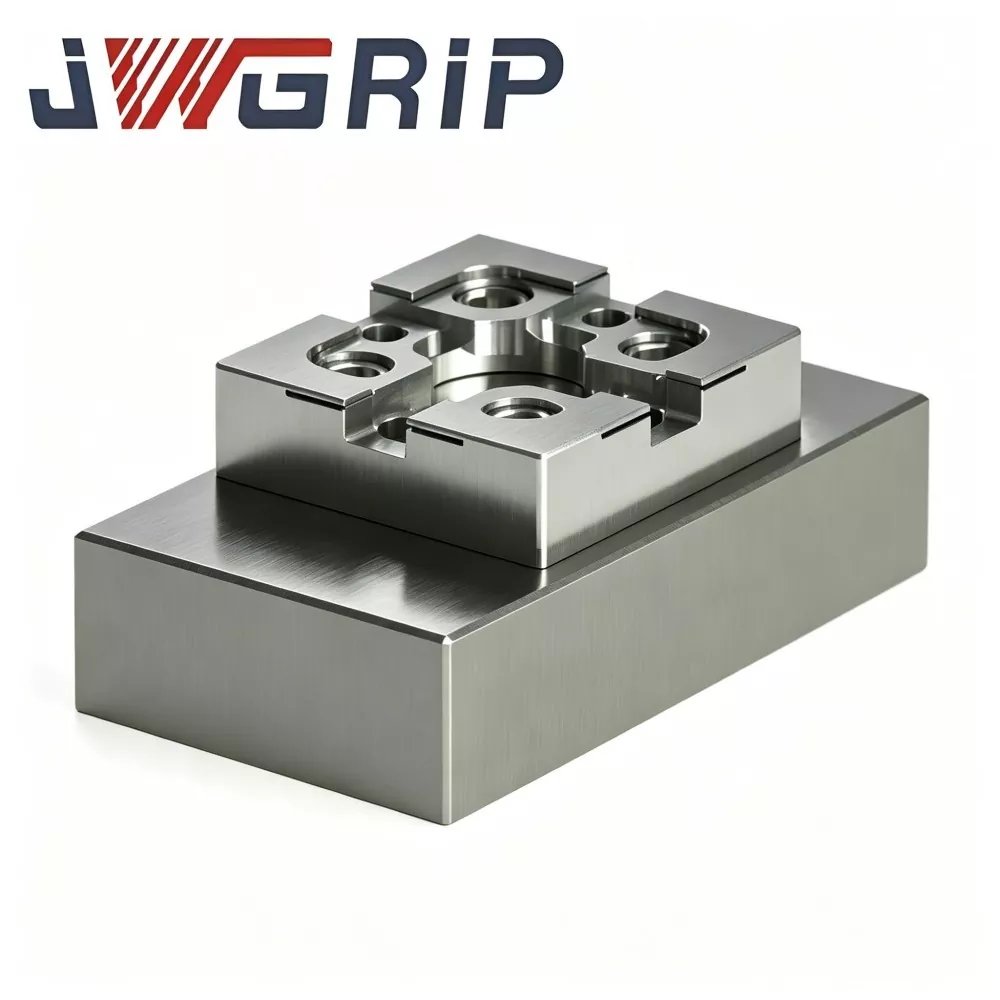
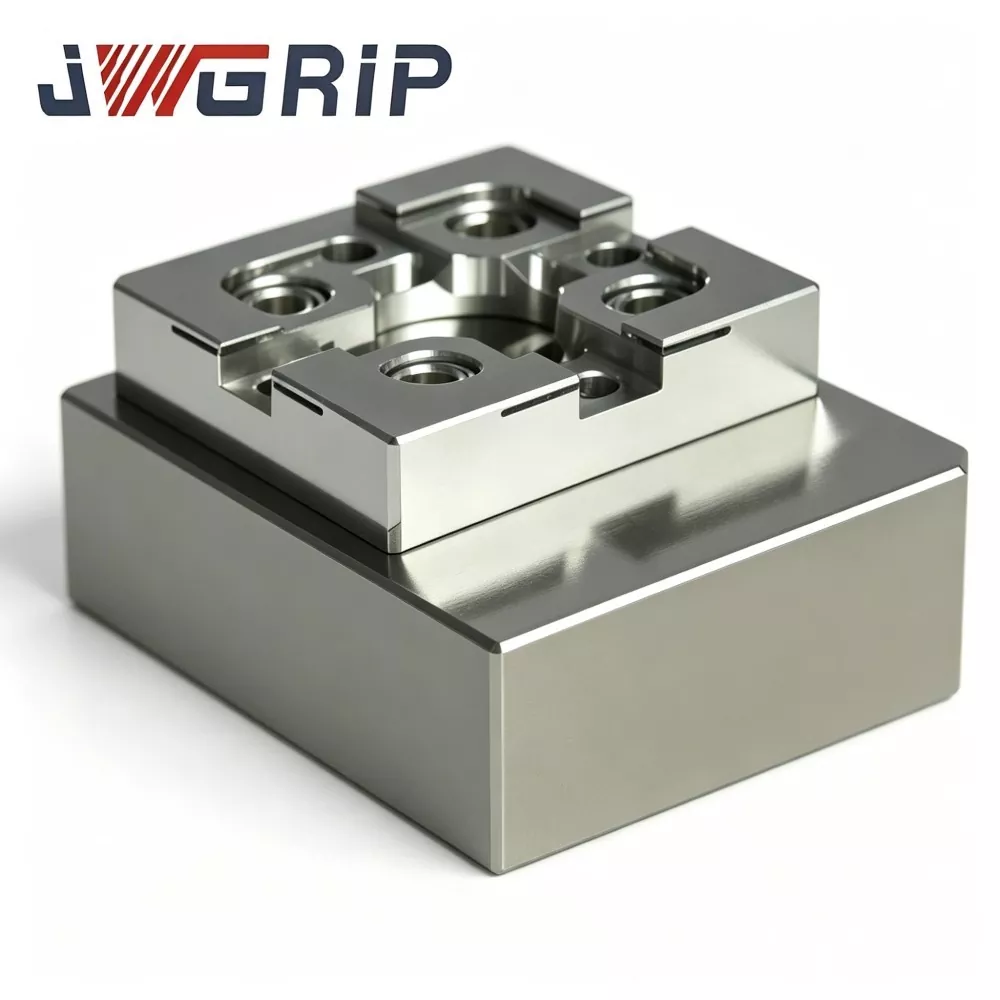
技術的機能
1. R タイプの丸みを帯びたコーナー耐磨耗基準エッジ構造最適化された丸みを帯びた遷移が鋭い直角コーナーを置き換えます。比較摩耗テストにより、同じプローブタッチ頻度の下で、コーナー摩耗量が約 1.5 減少することが証明されています。通常の正方形キャリブレーション ブロックと比較して 31 % であり、チッピングによる基準エッジの故障を効果的に延期します。
2. 多段階の応力除去時効処理 高品位の安定化工具鋼基材には、残留内部応力を最小限に抑えるために多段階の熱時効処理が施されます。仕上げ研削後、作業場の周囲温度18〜28℃の範囲内で安定した平面度および直角度が維持されます。寸法ばらつきは0.002mm以下に抑えられています。
3. 多面超精密研削プロセス 6 つの主要な基準面が超精密平面研削を受けます。隣接面直角度 ≤0.003 mm;各基準面の平面度 ≤0.002 mm。優れた幾何学的精度により、EDM 自動プロービング サイクルにおける信頼性の高い原点オフセット計算が保証されます。
4. 表面不動態化防錆保護 外面に緻密な不動態化防錆処理。 EDM 絶縁液の飛沫による化学的侵食に耐性があり、湿気の多いタンク周囲のワークショップ環境下での酸化リスクを低減します。
5. 多用途の事前加工された取り付けレイアウト 事前に加工された標準の取り付けネジ穴と位置決めピン穴。追加の二次加工を行わずに、ゼロ点治具プレート、磁気チャック、またはカスタムベースプレートに直接固定できます。
6. 標準サイズと図面に基づいたカスタム修正 一般的な金型ワークホールディングの標準寸法が在庫されています。非標準の EDM 治具プロジェクトのエンジニアリング図面ごとに、カスタム基準面レイアウト、穴パターン、外形調整がサポートされています。
7. フルユニットのトレーサブル計測検査 完成したすべてのブロックには、固有のシリアル番号がレーザーマーキングされています。平坦度、直角度、R コーナー寸法をカバーする完全な計測記録が各部品ごとにアーカイブされ、大量生産の金型メーカーの追跡可能な品質管理をサポートします。
完全な製造フロー
EDM ワークホールディング用 JWGRIP R タイプ CNC キャリブレーション ブロックのすべての生産バッチは、標準化された一連の生産ワークフローを実行します。原材料の受け入れ組成テスト → 粗 CNC フライス加工 → 多段階ストレスリリーフ エージング → 中仕上げ加工 → R コーナー成形 → すべての基準面の精密研削 → ねじ山とピンホール仕上げ → 全品 CMM 検査 → レーザー シリアル番号マーキング → 表面防錆不動態化 → 最終再検査→完成品入庫。
● 生産は ISO 9001 品質マネジメントシステム規則に従っています。
● コア測定装置: 三次元測定機、光学干渉計、直角度測定機、すべて定期的な計測校正が行われます。
● 完成した各ユニットには独立した検査報告書が付属します。材料証明書と部分的な第三者検証記録は、クライアントの要求に応じて提供できます。
保管上の注意: 校正ブロックは耐磁性耐衝撃ゲージボックス内に保管してください。重量物の衝撃、切りくずの傷、および長期間の湿気にさらされることを避けてください。機械上で使用するたびに、保管する前に基準面を完全に拭きます。衝撃により目に見えない微細な変形が生じ、目に見える凹みがなくても計測精度が損なわれる可能性があります。
トラブルシューティング参照表
|
症状 |
考えられる根本原因 |
推奨取り扱い方法 |
|
座標オフセット読み取り値が変動を繰り返す |
嵌合取り付け面の汚れ、固定ネジの緩み、プローブのスタイラスの曲がり |
分解し、接触面を清掃し、ネジを締め直します。損傷したプローブスタイラスを検査して交換する |
|
数週間にわたる動作の後、原点偏差は徐々に増加します |
基準エッジに摩耗またはマイクロチップが発生する |
拡大鏡の下でコーナーの状態を検査します。摩耗マークが現れたらブロックを交換してください |
|
プロービング結果の直角度誤差が大きい |
ネジのトルクが強すぎるとブロックが変形します。ブロックベースの下に異物が閉じ込められている |
トルク仕様に従って再度取り付けます。底部の座面のインターフェースを徹底的に掃除します |
ベンチマークの比較
ほとんどの市販の EDM 校正ブロックは、R タイプの応力分散プロファイルを持たない鋭い 90 度の直角コーナーを採用しています。多くのメーカーはマルチサイクルエージングを省略し、単純な焼入れのみを適用しています。
1. コーナー耐摩耗性: 競合他社の鋭角ブロックは、400 ~ 700 回のプローブ衝撃後にマイクロチッピングを生成します。 JWGRIP Rタイプの丸みを帯びた遷移により、繰り返しのプローブノック下での耐チッピング性能が大幅に向上します。
2. 内部ストレスの管理: 多くの競合製品は二次老化を見逃しています。研削後のゆっくりとした応力解放により、ワークショップの温度が変化すると平坦度のドリフトが発生します。当社の多段階時効処理により、ほとんどの残留応力が除去され、長期的な幾何学的安定性が得られます。
3. 検査基準:一部のサプライヤーは部分的な寸法の抜き取り検査のみを実施します。すべての JWGRIP ブロックは、トレーサビリティを確保するための固有のシリアル番号付きの全品目の CMM 検査を受けます。
4. カスタムプロジェクト機能: 多くの工場は、固定された標準サイズしか提供できません。工場直接輸出指向の能力を活用して、特殊な EDM 治具レイアウト要件に合わせてカスタム変更されたブロックを開発します。
よくある質問
Q1: JWGRIP R タイプ EDM ワークホールディング用 CNC キャリブレーション ブロックはコーナー摩耗ゼロを達成できますか?
A1: R タイプの丸みを帯びたコーナーは摩耗とマイクロチッピングのリスクを軽減しますが、プローブが数千回衝突した後に摩耗ゼロを実現することはできません。毎日の使用においても定期的な拡大目視検査が必要です。誤った座標参照データを防ぐために、参照エッジに傷、磨耗マーク、またはノッチが現れた場合は、直ちにブロックを交換してください。
Q2: このキャリブレーションブロックはオフラインの完成品寸法検査に適用できますか?
A2: JWGRIP R タイプ CNC キャリブレーション ブロックは、EDM 機上座標参照用に最適化されています。オフラインでの高精度完成品検査用には設計されていません。研究室スタイルのオフライン測定が必要な場合は、標準ゲージブロックセットをお選びください。
Q3: 特殊な外形寸法や標準以外の取付穴配置などの特注製作にも対応できますか?
A3: はい。外形、基準面の位置、穴のレイアウト、公差仕様などの明確な要件を備えた完全な技術図面を提出してください。エンジニアリング チームは 12 営業日以内に製造可能性の評価を完了し、正式な見積書を発行します。
Q4: どのような損傷状態が保証の対象外になりますか?
A4: 高精度の基準ゲージです。保証は、仕様外の平面度、直角度、納入時の寸法偏差など、製造に起因する欠陥を対象とします。衝突、傷、不適切な取り付けトルク、通常の使用による磨耗による損傷と精度の損失は保証の対象外です。
関連カテゴリー
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。

ニュースのおすすめ