日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






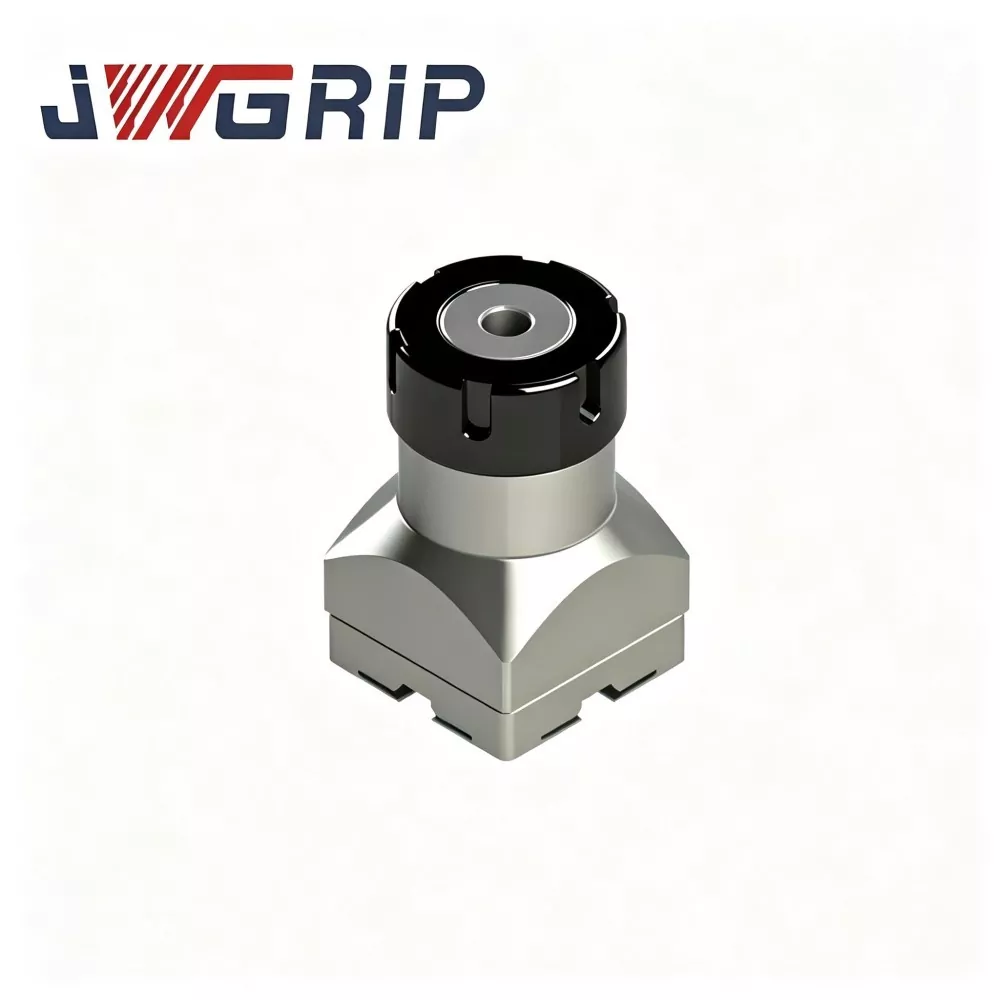
放電加工電極ホルダー用RタイプER32コレット
JWGRIP は、中国における EDM 電極ホルダー用 R タイプ ER32 コレットの専門メーカーおよびサプライヤーであり、世界的な彫り放電加工金型製造企業に工場直接供給と成熟した OEM 修正サービスを提供しています。これは、放電加工加工の作業条件に合わせて特別に最適化された、高性能 EDM 固有の弾性クランプ アクセサリです。最適化されたRタイプのフォースバランス構造と高精度の弾性クランプ性能を一体化することで、応力が不均一で精度が減衰しやすいなど、一般的な汎用コレットにありがちな欠点を解決しました。
この高度な R タイプ ER32 コレットは、プレミアム高級バネ鋼素材で作られており、複数の精密旋削加工、内部穴ホーニング、および完全な繰り返し応力除去熱処理を通じて加工されています。安定したクランプ力保持力、優れた真円度精度、長期連続放電加工パルス放電衝撃下でも信頼性の高い耐弾性疲労性を備えています。最適化された R タイプの構造プロファイルにより、内穴表面での均一な力の伝達が実現され、クランプ時の電極の振れ誤差を効果的に最小限に抑えます。銅、グラファイト、銅タングステン電極に広く適用でき、長期にわたる金型キャビティの精密機械加工シナリオに完全に適応します。
開閉サイクルを繰り返すと真円度の歪みやクランプ力の減衰が起こりやすい通常のコレットとは異なり、EDM 電極ホルダー用 R タイプ ER32 コレットは、電極の微小な滑り、スパーク ギャップの不均衡、および金型キャビティの寸法偏差を回避します。標準的なスポット供給と、内穴公差、溝パラメータ、表面仕上げのカスタマイズされた変更をサポートし、最新の精密金型 EDM 加工ワークショップに安定した高精度で耐久性のあるクランプ ソリューションを提供します。
生産上の課題点
日々の彫り込み放電加工による金型製作の生産では、通常の既製の ER コレットが、製造上のいくつかの一般的な問題を引き起こします。
原材料と切断熱処理のワークフローが簡素化されると、弾性開閉サイクルを頻繁に繰り返すと、真円度の歪みやクランプ力の減衰が生じます。
連続パルス放電の衝撃下では、電極にマイクロスリップと振れドリフトが発生します。スパークギャップが不均一になり、不均一なキャビティの質感、寸法の偏差、および高価なモールド電極のスクラップのリスクをもたらします。
JWGRIP は、上記の問題点をターゲットにして R-Type ER32 コレットを最適化します。
1. 高級ばね鋼素材と複数回の応力除去熱処理により、旋削加工やホーニング加工で発生する内部残留応力を除去し、長期の弾性繰返し加工における永久変形を防止します。
2. 最適化された R タイプの輪郭設計により、クランプ力が穴内表面全体に均等に分散されます。軟銅、脆性グラファイト、高密度銅タングステン電極に対して安定した性能を発揮します。
3. 既存の主流の ER32 電極ホルダー本体に適合し、過剰な治具更新投資を回避します。
4. 標準仕様は在庫があります。特殊な直径の電極や過酷な作業条件では、内径公差、溝構造、表面処理の OEM 変更が可能です。
5. 電極の滑りと振れのリスクを効果的に低減し、長時間のキャビティ加工作業中にスパークギャップの状態を安定させます。
構造上の特徴
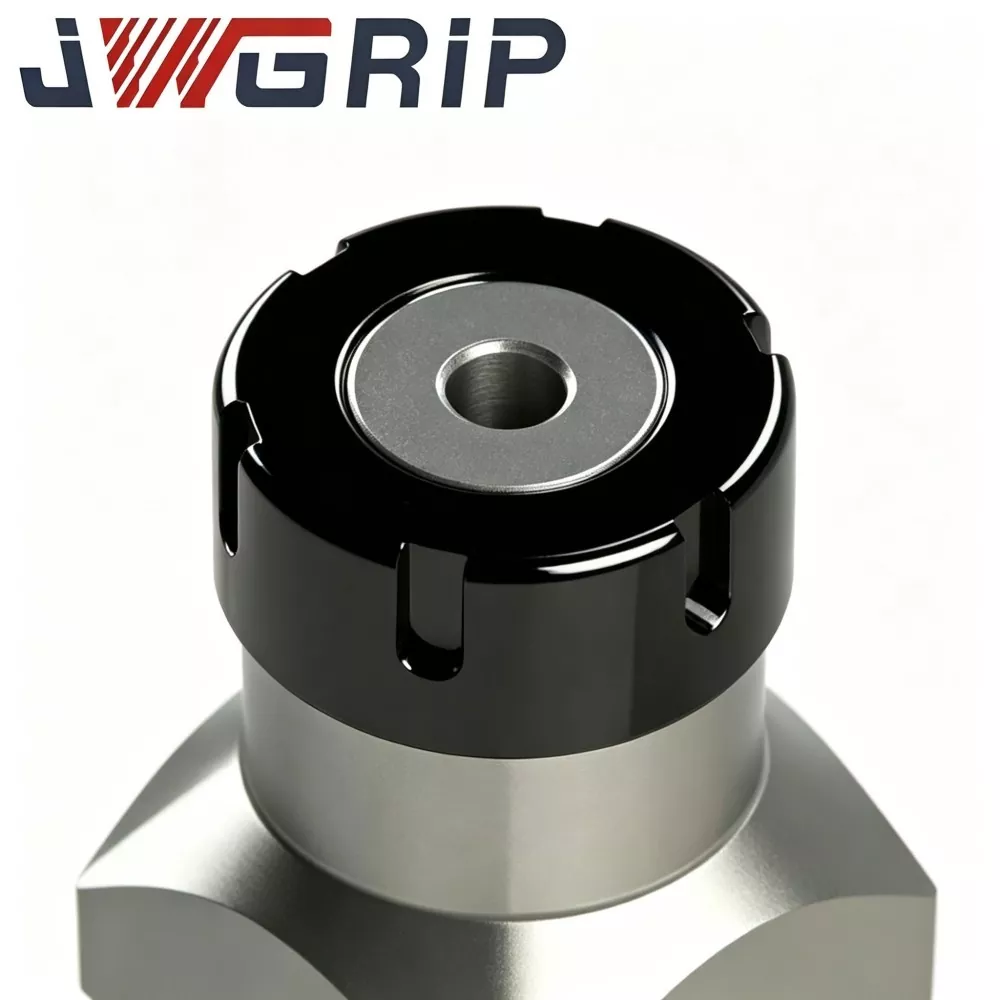
JWGRIP R タイプ ER32 コレット EDM 電極ホルダー用は、シンカー EDM 電極ホルダー アセンブリ専用に設計された高精度弾性クランプ コンポーネントです。
1. ER32 ホルダーナットとホルダー本体の内側に取り付けられます。ホルダーナットを締めると、均一な円周方向の締め付け力が加わり、丸シャンク電極がプリセット位置にロックされます。
2. 従来のユニバーサル ER32 コレットは、もともと CNC フライススピンドル用に設計されました。これらは、連続パルス振動、誘電性流体の飛沫、頻繁な電極交換などの EDM 特有の条件に対して最適化されていません。
3. 改良された R タイプのスリット溝レイアウトにより、コレット本体全体に弾性応力が再分散され、局所的な応力集中が軽減され、開閉サイクルを繰り返した後の弾性回復性能が向上し、連続 EDM 運転下でも低い振れを維持します。
適用範囲: プラスチック射出成形金型、ダイカスト金型、精密プレス金型、医療部品金型、光学部品金型のワークショップの中心となる消耗品です。丸シャンクの銅、グラファイト、銅タングステン EDM 電極をクランプします。追加の機械的変更を必要としない直接ドロップイン取り付け。非標準の電極シャンク寸法については、OEM 図面に基づいた修正がサポートされています。
主要な技術的パフォーマンス
1. 最適化されたR型スリット溝分布構造 通常のER32コレットと比較して、R型スリット溝の配置を再配置することで弾性応力分散のバランスをとりました。電極シャンクのクランプ中、各セクションは均一な締め付け力を生成し、局所的な電極シャンクの変形を回避し、電極クランプユニットのアセンブリ全体の振れを抑制します。
2. 厳選されたバネ鋼素材 一般的な炭素鋼ではなく、特殊なバネ鋼を採用。精密な焼き入れ、焼き戻し、および多段階の応力除去熱サイクルを経た後、数百回のクランプ-リリースサイクル後も安定した弾性を維持し、永久塑性変形に耐えます。
3. 高精度の内穴ホーニング加工 内側のクランプ穴には精密なホーニング加工が施されています。優れた内穴真円度と表面平滑性により、電極シャンクの繰り返し交換時の摩耗痕を軽減し、位置ずれを悪化させる微粒子の堆積を防止します。
4. 優れた誘電性流体耐食性 特殊な表面防食処理により、EDM 誘電性流体との長期接触による化学的浸食が抑制されます。湿気の多い放電加工タンク環境内の錆のリスクを軽減し、耐用年数を延ばします。
5. 標準の ER32 EDM ホルダーとの幅広い互換性 基本的な ER32 外形寸法規格に従い、ほとんどの市販の ER32 形式の EDM 電極ホルダー本体およびクランプ ナットに適合します。エンドユーザーは既存のホルダーハードウェアを交換する必要はありません。
6. 柔軟な工場直接および OEM カスタマイズ 標準クランプ直径仕様は、主流の電極シャンク サイズをカバーします。 OEMは、顧客の図面や物理サンプルに従って、内径公差、スリット溝深さ、外形寸法の微調整、表面処理を調整できます。
7. 信頼できるバッチ間の一貫性 すべての製造ロットで複数項目の抜き取り検査が行われます。主要な寸法、クランプ振れ、硬度データはバッチ検査ファイルに記録され、大量購入の金型製造企業に安定したパフォーマンスを保証します。
完全な制作ワークフロー
JWGRIP R タイプ ER32 コレットの各バッチは、厳密に制御された全段階の製造ワークフローに従います。
① 原材料の受入検査
② 外周部のCNC精密旋削加工
③ スリット溝加工
④ 高精度内穴前加工
⑤ 多段階熱処理(焼き入れ、焼き戻し、応力除去)
⑥ 内穴ファインホーニング
⑦ バリ取り&エッジ仕上げ
⑧ 表面防食処理
⑨ 多次元性能試験
⑩ バッチ仕分け&完成品倉庫。
品質管理仕様書
製造は ISO 9001 品質マネジメントシステム規格に基づいて行われます。
主な試験項目:寸法測定、硬さ検証、クランプ振れ検出、弾性疲労シミュレーション試験。
すべての測定ツールは定期的な計量校正を受けて、テスト結果の信頼性と再現性を確保します。
バッチ検査レポートはロットごとにアーカイブされます。材料証明書と部分的な第三者試験記録は、クライアントの要求に応じて提供できます。
運用と保管に関する提案:
コレットは独立した衝突防止ツールボックス コンパートメントに保管してください。取り付ける前に、湿気、金属片、強い傷を避けてください。毎回取り付ける前に、内側のボアを徹底的に清掃してください。ボア内に切りくずや誘電性流体が残留すると、クランプ精度が著しく低下します。
JWGRIPを選ぶ理由
1. EDM に特化したツーリング R&D のバックグラウンド エンジニアリング チームは、シンカー EDM クランピング アクセサリの開発で豊富な経験を蓄積しています。当社は、フライス加工タイプのコレットの設計を単にコピーするのではありません。製品の最適化は、最前線の金型技術者の大量のフィードバックから得られます。
2. 出荷前のフルバッチ性能スクリーニング 多くの競合他社は、スポットサンプリング検査のみを行っています。完成したすべての JWGRIP R タイプ ER32 コレットは、フィルタ不適合ユニットに納品される前にクランプ振れ検出に合格します。
3. 安定した工場直接供給と成熟した OEM プロセス 標準仕様の商品は安定した納品を維持します。寸法変更または特殊な表面要件の注文の場合、エンジニアリング チームは 12 営業日以内に OEM 図面をレビューし、実現可能性に関するフィードバックを提供します。標準リードタイム:10~15営業日。 OEMのリードタイムは図面の複雑さに応じて確認されます。
4. アプリケーション指向のプロフェッショナルなテクニカルサポートお客様が異常なクランプ、過剰な振れ、その他の現場での組み立てトラブルに遭遇した場合、テクニカルサポートチームは実際の EDM ワークショップの経験に基づいた実践的な取り付けガイダンスとトラブルシューティングを提供します。
5. 完全なバッチトレーサビリティメカニズム 各生産ロットには独立したバッチマーキングが付いています。予期せぬ加工関連の問題が発生した場合、元の製造パラメータと検査記録を迅速に取得して、根本原因を技術的に分析できます。
よくある質問
Q1: JWGRIP R-Type ER32 コレットは、取り付け後の振れゼロを実現できますか?
A1: 振れゼロは、いかなる弾性コレットアセンブリによっても達成することはできません。適合するホルダーと認定されたテストバーを使用した標準的なテスト条件下では、組み立て後の振れは ≤0.003 mm に制御されます。実機装着時の総振れは、電極シャンクの真円度、表面状態、ナットの締め付けトルク、ホルダ本体の磨耗などにも影響されます。最高のクランプ精度を得るために、嵌合コンポーネントを良好な状態に保ちます。
Q2: このコレットは重量物・大径グラファイト電極に適していますか?
A2: EDM 電極ホルダー用 R タイプ ER32 コレットは、グラファイト電極クランプをサポートします。大型の重量黒鉛電極の場合は、主軸負荷と締め付けトルクを評価してください。過度の重量や締めすぎはコレットの弾性疲労を促進し、寿命を縮めます。実際の生産では、電極の重量とコレットのクランプ能力を一致させます。
Q3: クランプ内径やスリット溝のパラメータが標準のER32と異なる場合、OEM製作は可能ですか?
A3: はい。完全な技術図面または物理サンプル、クランプ穴寸法、公差、スリット溝仕様、目標硬度、および表面処理要件をマークしてください。エンジニアリング部門が製造性を評価し、正式な見積書を発行します。
Q4: 保証の対象となるのはどのようなものですか?
A4: 高精度の消耗品です。保証は、出荷時の規格外の振れなど、製造に起因する欠陥に適用されます。製造使用による傷、過負荷クランプ、不適切なトルク、切りくず詰まり、長期疲労摩耗によって引き起こされた損傷は保証の対象外となります。
コレットの選択ガイドと日常のワークショップ操作のヒント
1. 実際の電極シャンクの寸法にできるだけ近い公称クランプ直径を選択します。過度に広いサイズ範囲に 1 つのコレットを使用しないでください。寸法ギャップが大きいと、クランプ圧力が不均一になり、振れ値が高くなります。
2. 正式な金型の製造前に、コレットの内側の穴、ホルダーのナットのキャビティ、電極のシャンクの表面を完全に洗浄して、金属片や誘電体液の残留物を除去します。
3. 組立後、火花浸食処理前にダイヤルインジケーターによる振れ検査を行ってください。この事前チェックにより、クランプ部品のずれによって引き起こされる金型キャビティのスクラップのリスクが大幅に低減されます。
4. 複数の機械の金型工場の場合は、頻繁に使用される電極シャンクのサイズに対応する複数のコレットを準備します。ひどく摩耗したコレットは廃棄してください。理論上の耐用年数に達していなくても、日常検査で弾性の低下、永久変形、または表面亀裂が観察された場合は、直ちに交換してください。
5. 長期の連続生産プロジェクトで安定した EDM 加工の一貫性を維持するために、コレット在庫の分類された保管と定期的な状態チェックを実装します。
関連カテゴリー
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。
ニュースのおすすめ