日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






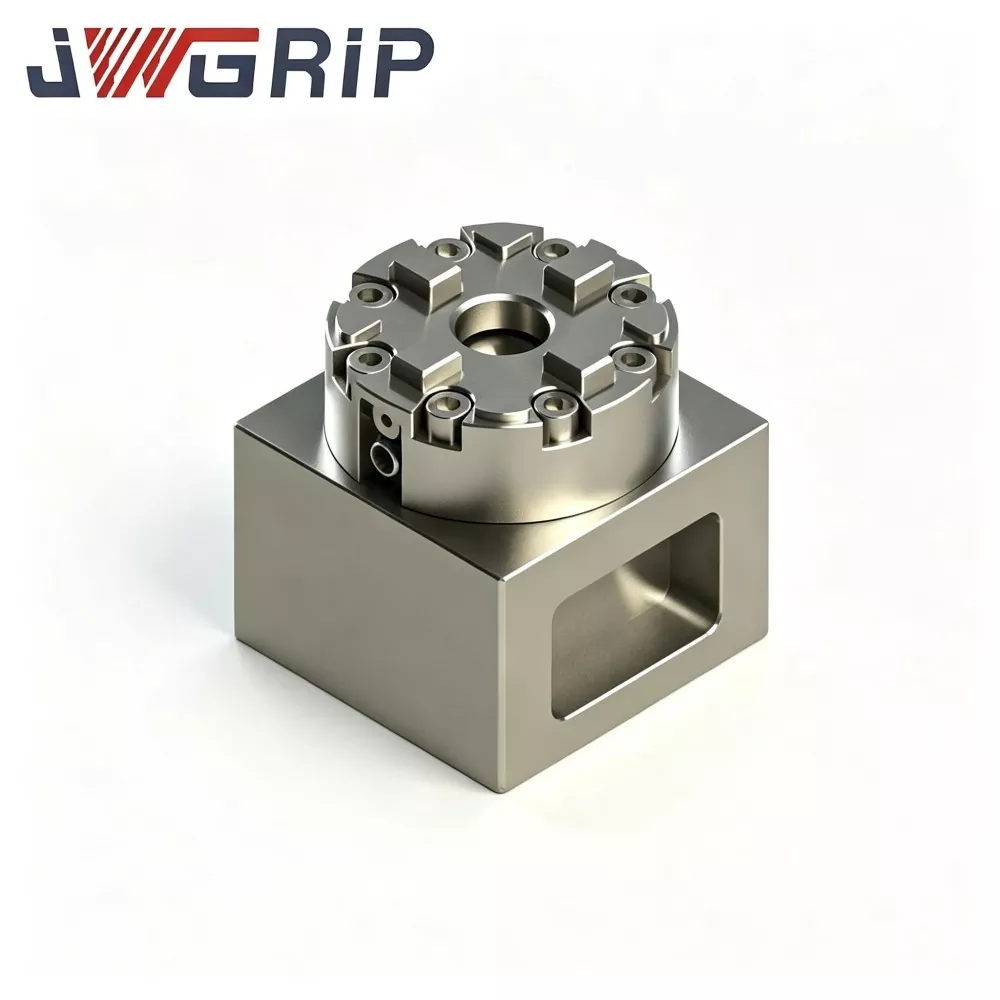
R-Type D75 MacroStd CNC 手動放電加工チャック
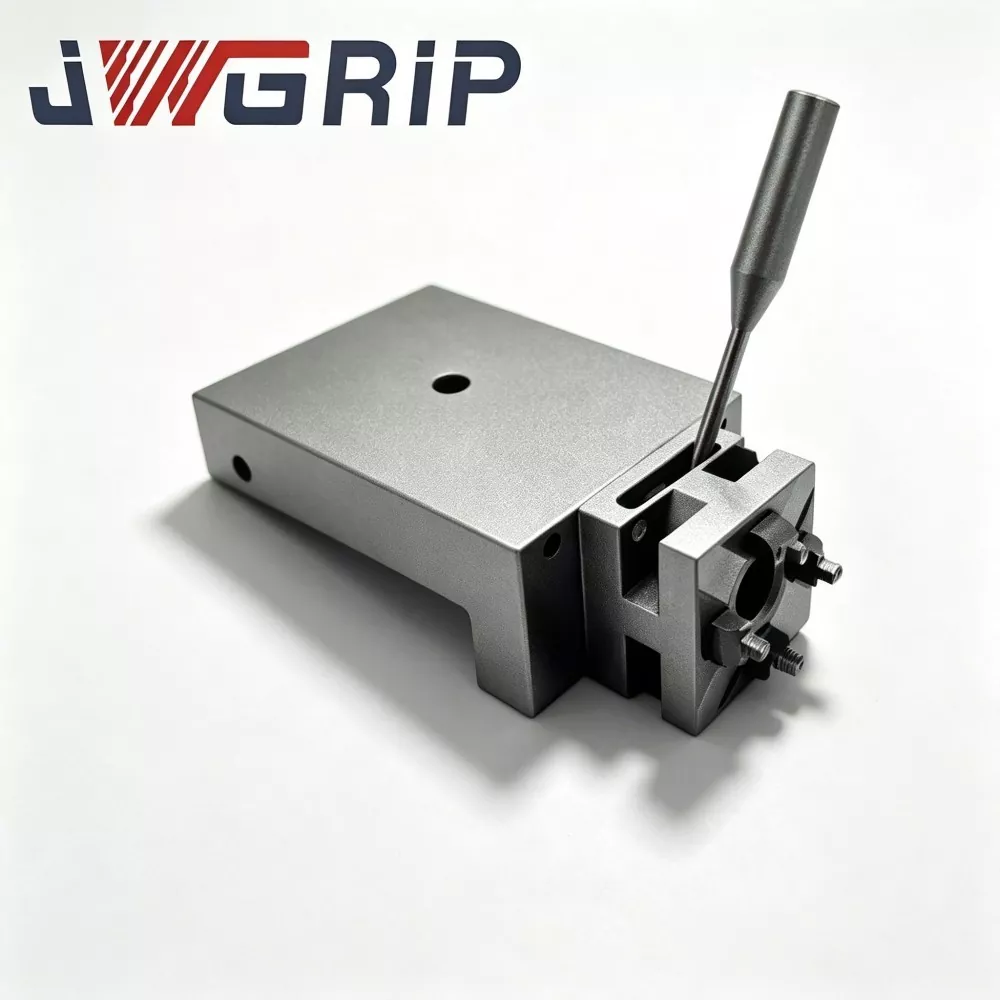
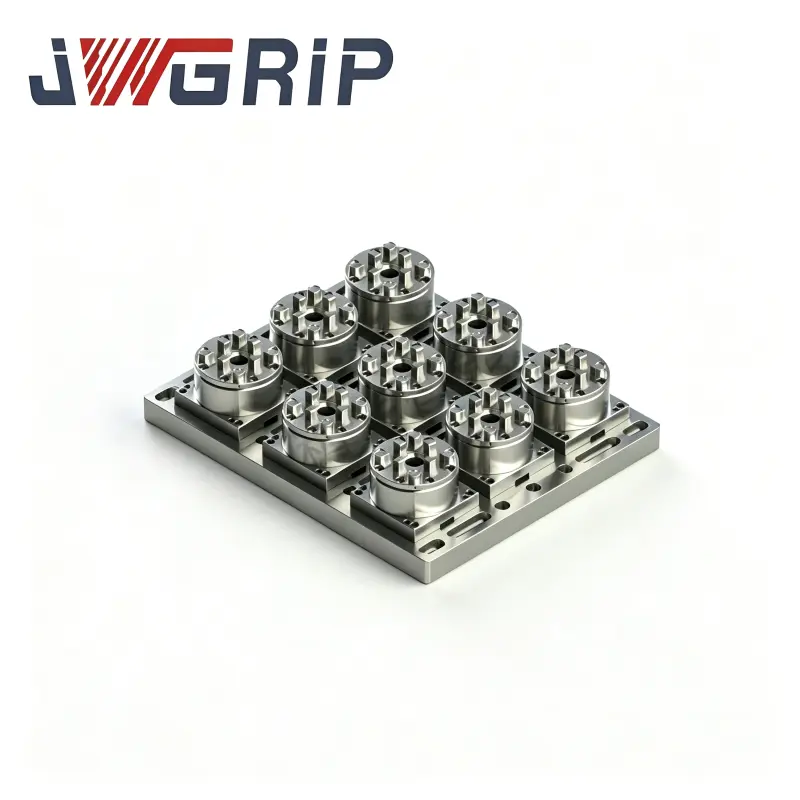
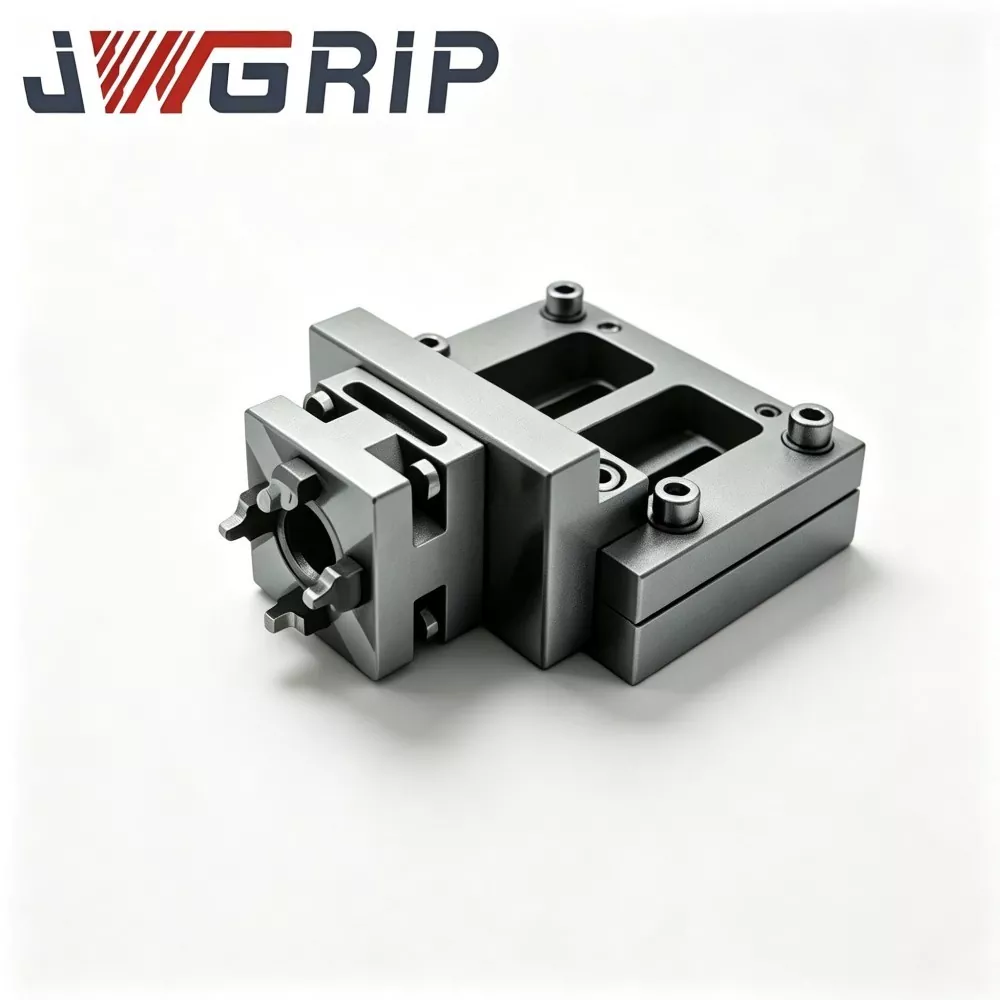
JWGRIP は、中国におけるカスタマイズされた R タイプ D75 MacroStd CNC 手動放電加工チャックの専門メーカーおよびサプライヤーであり、世界的な大量入札プロジェクトとスポット委託ビジネスをサポートするために工場直接供給を提供しています。これは、MacroStd 寸法規格に準拠した高精度の一体型手動クランプ治具で、シンカー EDM、ワイヤカット EDM、プロの金型電極製造ワークショップ向けに特別に設計されています。耐食硬化鋼構造と統一された精密位置決めベンチマークを単一のコンパクトなユニットに統合することで、面倒なダイヤルインジケーターの校正の繰り返しや従来のクランプツールの累積的な位置決め誤差を排除します。
This high-performance R-Type D75 MacroStd CNC Manual EDM Chuck adopts fully hardened anti-corrosion alloy steel material, featuring stable mechanical clamping force, ultra-low concentricity deviation and excellent long-term wear resistance under frequent manual locking cycles. All key clamping reference surfaces are processed by ultra-precision machining technology to ensure consistent positioning accuracy in long-term cyclic clamping operations.
精度が減衰しやすい通常のマニュアルチャックとは異なり、精度ドリフトによる電極のオフセットや金型キャビティの凹凸を効果的に回避します。これにより、非処理補助校正時間が大幅に短縮され、電極交換効率が最適化され、金型工場の全体的な生産リズムが安定します。信頼性が高く再現性のあるクランプ性能により、中小規模のバッチ金型加工に広く適用でき、世界的な金型メーカー、EDM 下請け業者、工作機械システム インテグレータに安定した高精度の手動クランプ ソリューションを提供します。
問題点への対処
従来のネジ式手動クランプは、金型電極のワークショップにさまざまな悩みをもたらします。
· シンプルなネジベースのクランプ ソリューションでは、オペレーターは電極を交換するたびにネジのトルクを調整し、データムを修正するのに膨大な時間を費やす必要があります。
· 手動操作はオペレーターのスキルに大きく依存します。不均一な締め付けトルクは、特に混合品種の少量バッチ電極の注文の場合、電極の滑り、同心度のドリフト、および不安定な繰り返し精度を引き起こす可能性があります。
· 市販されている一般的な低コストの手動チャックは、長時間の繰り返しクランプ後に安定した同心度を維持できません。電極のオフセットがわずかであると、金型キャビティの質感が不均一になり、完成品が不良品になる可能性があります。
JWGRIP は、上記の問題点に対して R-Type D75 MacroStd 手動チャックを最適化します。
1. 厳密な MacroStd 標準位置決めデータ構造が採用されています。 EDM マシンのプラットフォームで 1 回データムを校正した後は、ダイヤル ゲージを何度も再調整することなく、手動のトルク レンチで電極ホルダーのロックとリリースを完了できます。
2. 電極と金型インサートのクロスマシンデータ転送が実現され、EDM 装置の非加工補助時間を効果的に削減します。
3. 完全硬化耐食合金鋼本体と超精密機械加工されたクランプ基準面により、手動セットアップの繰り返しによって生じる累積的な位置決め誤差が排除されます。長期にわたる小・中ロットの金型加工においても、安定した繰り返しクランプ精度を保証します。
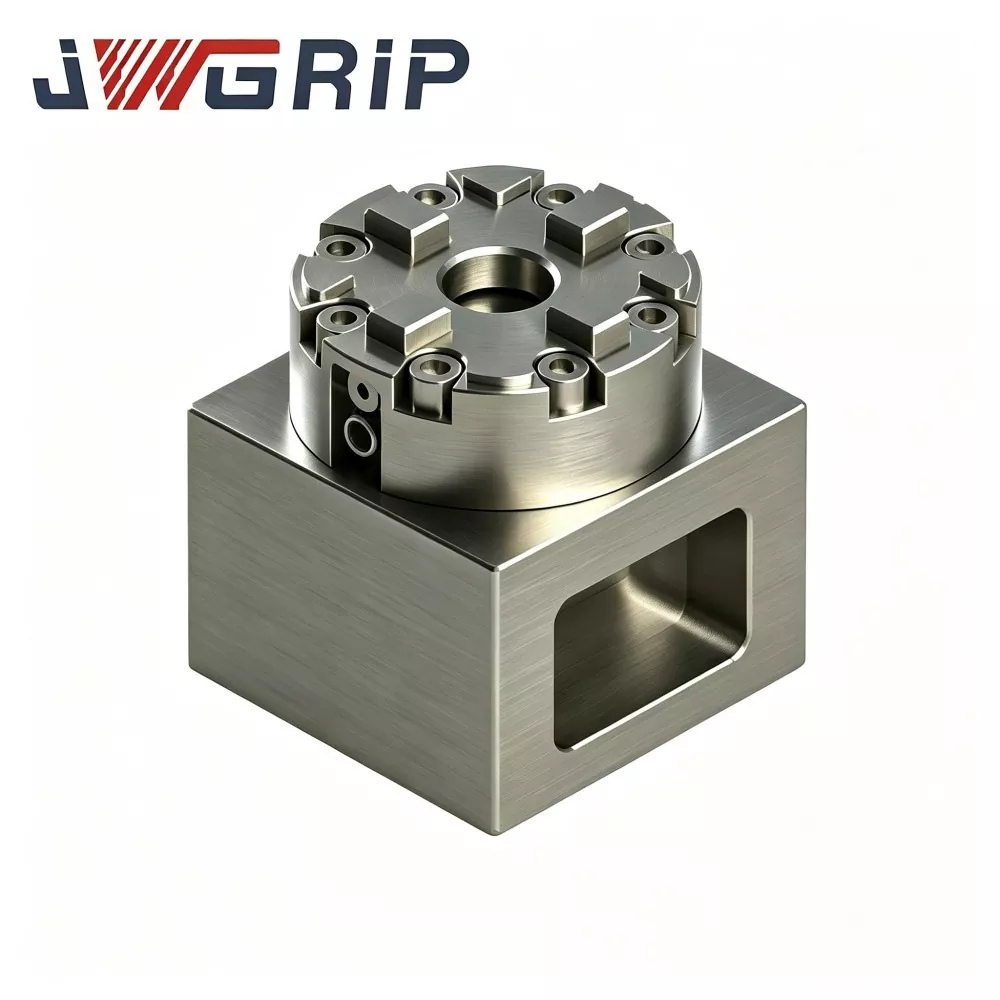

動作ロジック
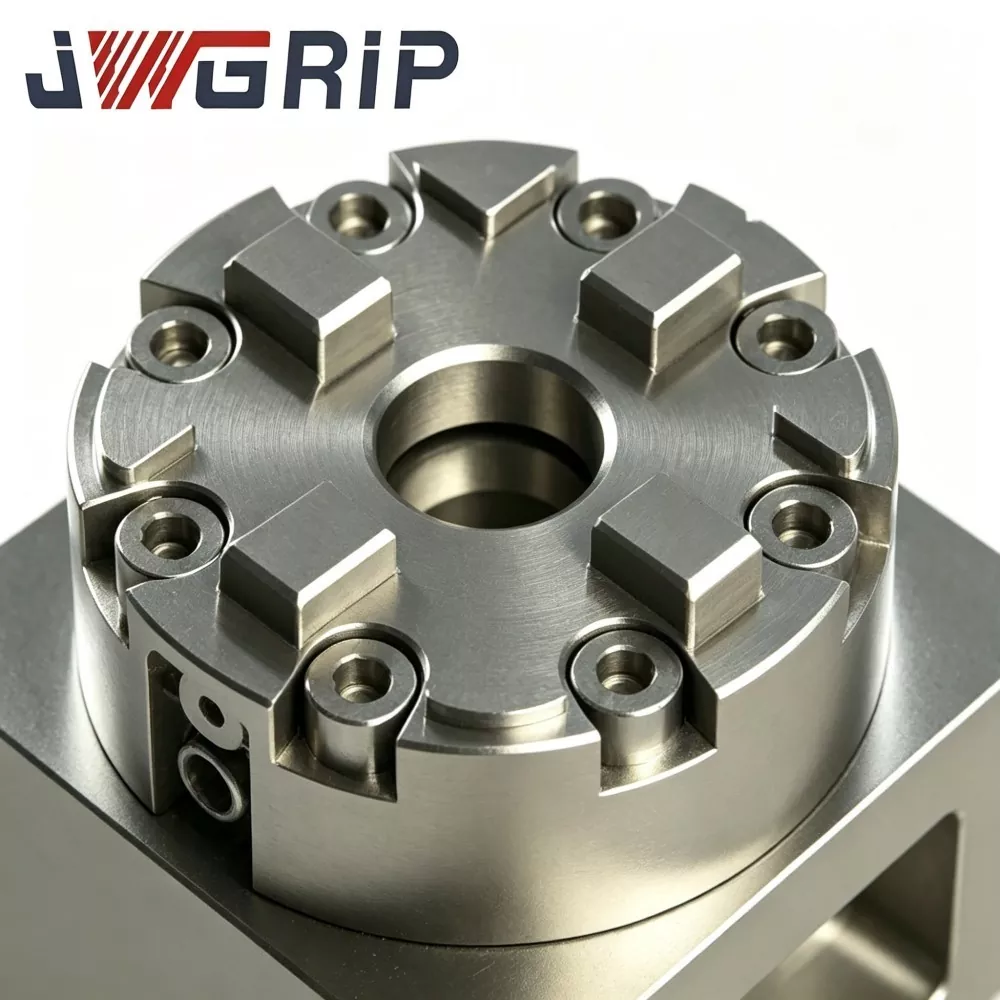
JWGRIP R-Type D75 MacroStd CNC 手動 EDM チャックは、MacroStd 仕様に準拠したマルチジョー センタリング クランプ アーキテクチャを使用しています。
1. 底部の取り付け基準は D75 外形寸法ベンチマークに厳密に従います。 EDM ワークテーブルに直接取り付けることも、暫定的なアダプター プレートと組み合わせるのも可能です。
2. 可動クランプジョーは、内部ウェッジカム機械式トランスミッションセットによって駆動されます。オペレータは外部の手動トルク レンチを使用して標準化されたトルクを適用します。ウェッジカムコンポーネントは、電極シャンクまたは MacroStd 標準ホルダーのセンタリングクランプのために、ジョーを中央の位置決め穴に向かって放射状に押します。
3. レンチの回転を逆にすると、ウェッジカムのプリロードが解放されます。クランプジョーが開くので、固定具や電極を分解できます。
主要な構造設計のハイライト:
· すべてのコア位置決め基準面はワンクランプのマルチパス精密研削で仕上げられており、組み立てによって生じる累積公差が低くなります。
· 強化されたインナーシェルのリブは、手動トルクによって生成されるクランプ応力をチャックシェル全体に均等に分散させ、部分的なジョーマウント位置での応力集中を回避し、長期にわたる周期的な手動ロック中の変形防止性能を強化します。この設計は、大量入札の生産現場とスポット委託のエンドユーザー金型ワークショップの両方において、安定した同心度と繰り返し位置決めのパフォーマンスを維持します。
· ジョーの可動接触面には特別な耐摩耗表面処理が施されており、火花浸食油浴作業環境からの炭素堆積物汚染によって引き起こされる摩耗を遅らせます。
コア技術パフォーマンス
1. 信頼できるセンタリングと繰り返し位置決め機能 キーの位置決め機能面は繰り返し精密研磨されます。同心度 ≤ 0.004 mm、繰り返し位置決め精度 ≤ 0.003 mm。数千回の手動ロック/アンロックサイクルの後でも位置ずれが蓄積されず、マルチキャビティモールド電極製造の厳しい公差要件を満たします。
2. 高強度耐摩耗性合金鋼本体本体は、一体型焼入れ焼き戻し熱処理を施した高級 41Cr4 合金鋼を採用しており、表面硬度は HRC 53-57 に達します。優れた耐衝撃性、耐変形性、耐誘電性油腐食性を実現し、放電加工油浸条件での長時間の繰り返し手動クランプに適応します。コスト重視のハイエンド金型製造企業に広く受け入れられています。
3. トルク調整された安定した手動クランプ体験 オペレーターは標準トルク レンチを使用してロックします。推奨締め付けトルク: 5 ~ 7 Nm。一定トルク動作により、手で加えられる力が一定しないことによるクランプ力の変動が防止されます。機械テーブルのデータムを 1 回校正すると、電極交換時の再トラミングの作業負荷が急激に減少します。頻繁に変更される小ロットの金型注文や繰り返しの電極加工割り当てにより、放電加工機の有効利用率が向上します。
4. MacroStd 準拠の幅広い互換性 D75 の外形寸法と内部位置決め寸法は、MacroStd 工業ベンチマークに完全に従っています。世界のツーリング市場におけるほとんどの主流の MacroStd シリーズ電極ホルダー、位置決めパレット、および治具アダプターと互換性があります。図面ベースの構造変更は、大量入札プロジェクトからの個別の技術要件を満たすために、特別な高さのニーズ、予約済みの回避カットアウト、非標準の取り付け穴レイアウトに対応できます。
5. 認可された産業コンプライアンスとバッチ検査 各製造ロットでは、寸法検査、硬度試験、周期摩耗シミュレーション、および同心度安定性試験が実施されます。 CE および ISO9001 検査報告書は、大量入札の正式な手順を完了した企業クライアントに提供できます。
評価チェックリスト
1. EDM 機械の作業プラットフォームの利用可能な設置寸法を測定します。垂直および水平の確保されたクリアランスを確認します。チャックシェルと工作機械のスピンドルまたは可動軸の間の機械的干渉を防ぎます。
2. 手動ロック用に適合する標準トルク レンチを準備します。過剰なトルクは顎の永久的な変形につながります。トルクが不足すると、火花放電切断中に電極が滑る危険性が生じます。
3. 既存の電極ホルダーの寸法規格を確認します。現在のツールが MacroStd ベンチマークに従っているかどうかを確認します。非標準の改造ホルダーには、追加の移行アダプター コンポーネントが必要です。
4. ネジ部分への堆積物の蓄積を減らすために、主要な取り付けネジの位置と絶縁油の液面との間に適切な距離を保ちます。
5. 企業の大量入札クライアントまたはスポット委託販売業者の場合は、正確な製品構成の一致を達成するために、完全なオンサイト環境パラメータとパフォーマンス要件を事前に提出してください。
メンテナンスポイント
JWGRIP R-Type D75 MacroStd CNC 手動 EDM チャックを操作する際は、誤用の危険と以下の日常メンテナンスのガイドラインに注意してください。
1. 推奨締め付けトルク範囲 5 ~ 7 Nm を厳守してください。レンチの力が強すぎると、ジョーが永久に変形する原因となります。トルクが不十分であると、火花浸食処理において電極が滑る危険性が生じます。
2. ジョーのガイド溝の内側に炭素堆積物が蓄積しないようにします。炭素粒子の汚染物質は、移動する合わせ面を摩耗させ、位置決め精度を低下させます。現場オペレーター向けに固定の定期清掃ワークフローを確立します。
3. 中央の位置決め穴とクランプジョーの作業面を激しい機械的衝突から保護します。強い衝撃はデータムの精度にダメージを与え、同心度の性能に直接影響します。
4. 取り付けネジ穴のネジの状態を定期的に検査します。錆と油の沈殿物を除去します。長期間非動作状態で保管する場合は、少量の防錆グリースを塗布してください。
5. 大量入札入札プロジェクトのクライアントの場合、初期段階の技術コミュニケーション中に、さまざまな支店ワークショップのオンサイト運用ツールの構成要件を統一します。
6. スポット委託販売業者の場合は、定期的な相互棚卸を実施して、双方向の在庫数量データを同期します。
よくある質問
Q1: R-Type D75 MacroStd CNC 手動 EDM チャックのメーカーまたは取引サプライヤーですか?
A1: JWGRIPは中国にある正規治具メーカーです。製造工程はすべて社内で完結します。単なる仲介業者ではなく、図面主導の修正サポート、数量入札入札書マッチングサービス、スポット委託連携などを提供します。
Q2: この手動チャックは長時間の放電加工絶縁油浸漬でも安定した性能を維持できますか?
A2: 標準バージョンの可動整合面には、放電加工オイルバス環境に適した耐摩耗表面処理が施されています。全体的な耐用年数を延ばすために、定期的な炭素堆積物の洗浄メンテナンスを厳密に実行してください。
Q3: 標準仕様の R-Type D75 MacroStd CNC 手動放電加工チャックの同心度と繰り返し位置決め精度はどのようなものですか?
A3:標準品同心度≦0.004mm、繰り返し位置決め精度≦0.003mm。図面主導の技術的変更により、より高精度のバリアントを実現できます。
Q4: 保証範囲から除外される損傷はどれですか?
A4: 2 年間の保証は、定格トルクおよび正しい取り付け条件下での製造に起因する欠陥をカバーします。過剰なトルク操作、激しい機械的衝突、研磨粒子の摩耗、不適切な手動メンテナンスによって引き起こされる損傷は補償されません。クランピングジョーは消耗部品です。
Q5: 入札に使用するための正式な商業見積書を入手できますか?
A5: はい。 JWGRIP営業部までお問い合わせください。製品構成、受注規模、数量入札入札案件やスポット委託協力などの具体的な業務形態に応じて、正式な商談見積書を作成いたします。
関連カテゴリー
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。
ニュースのおすすめ