日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






パワーチャック付自動ゼロ点パレット
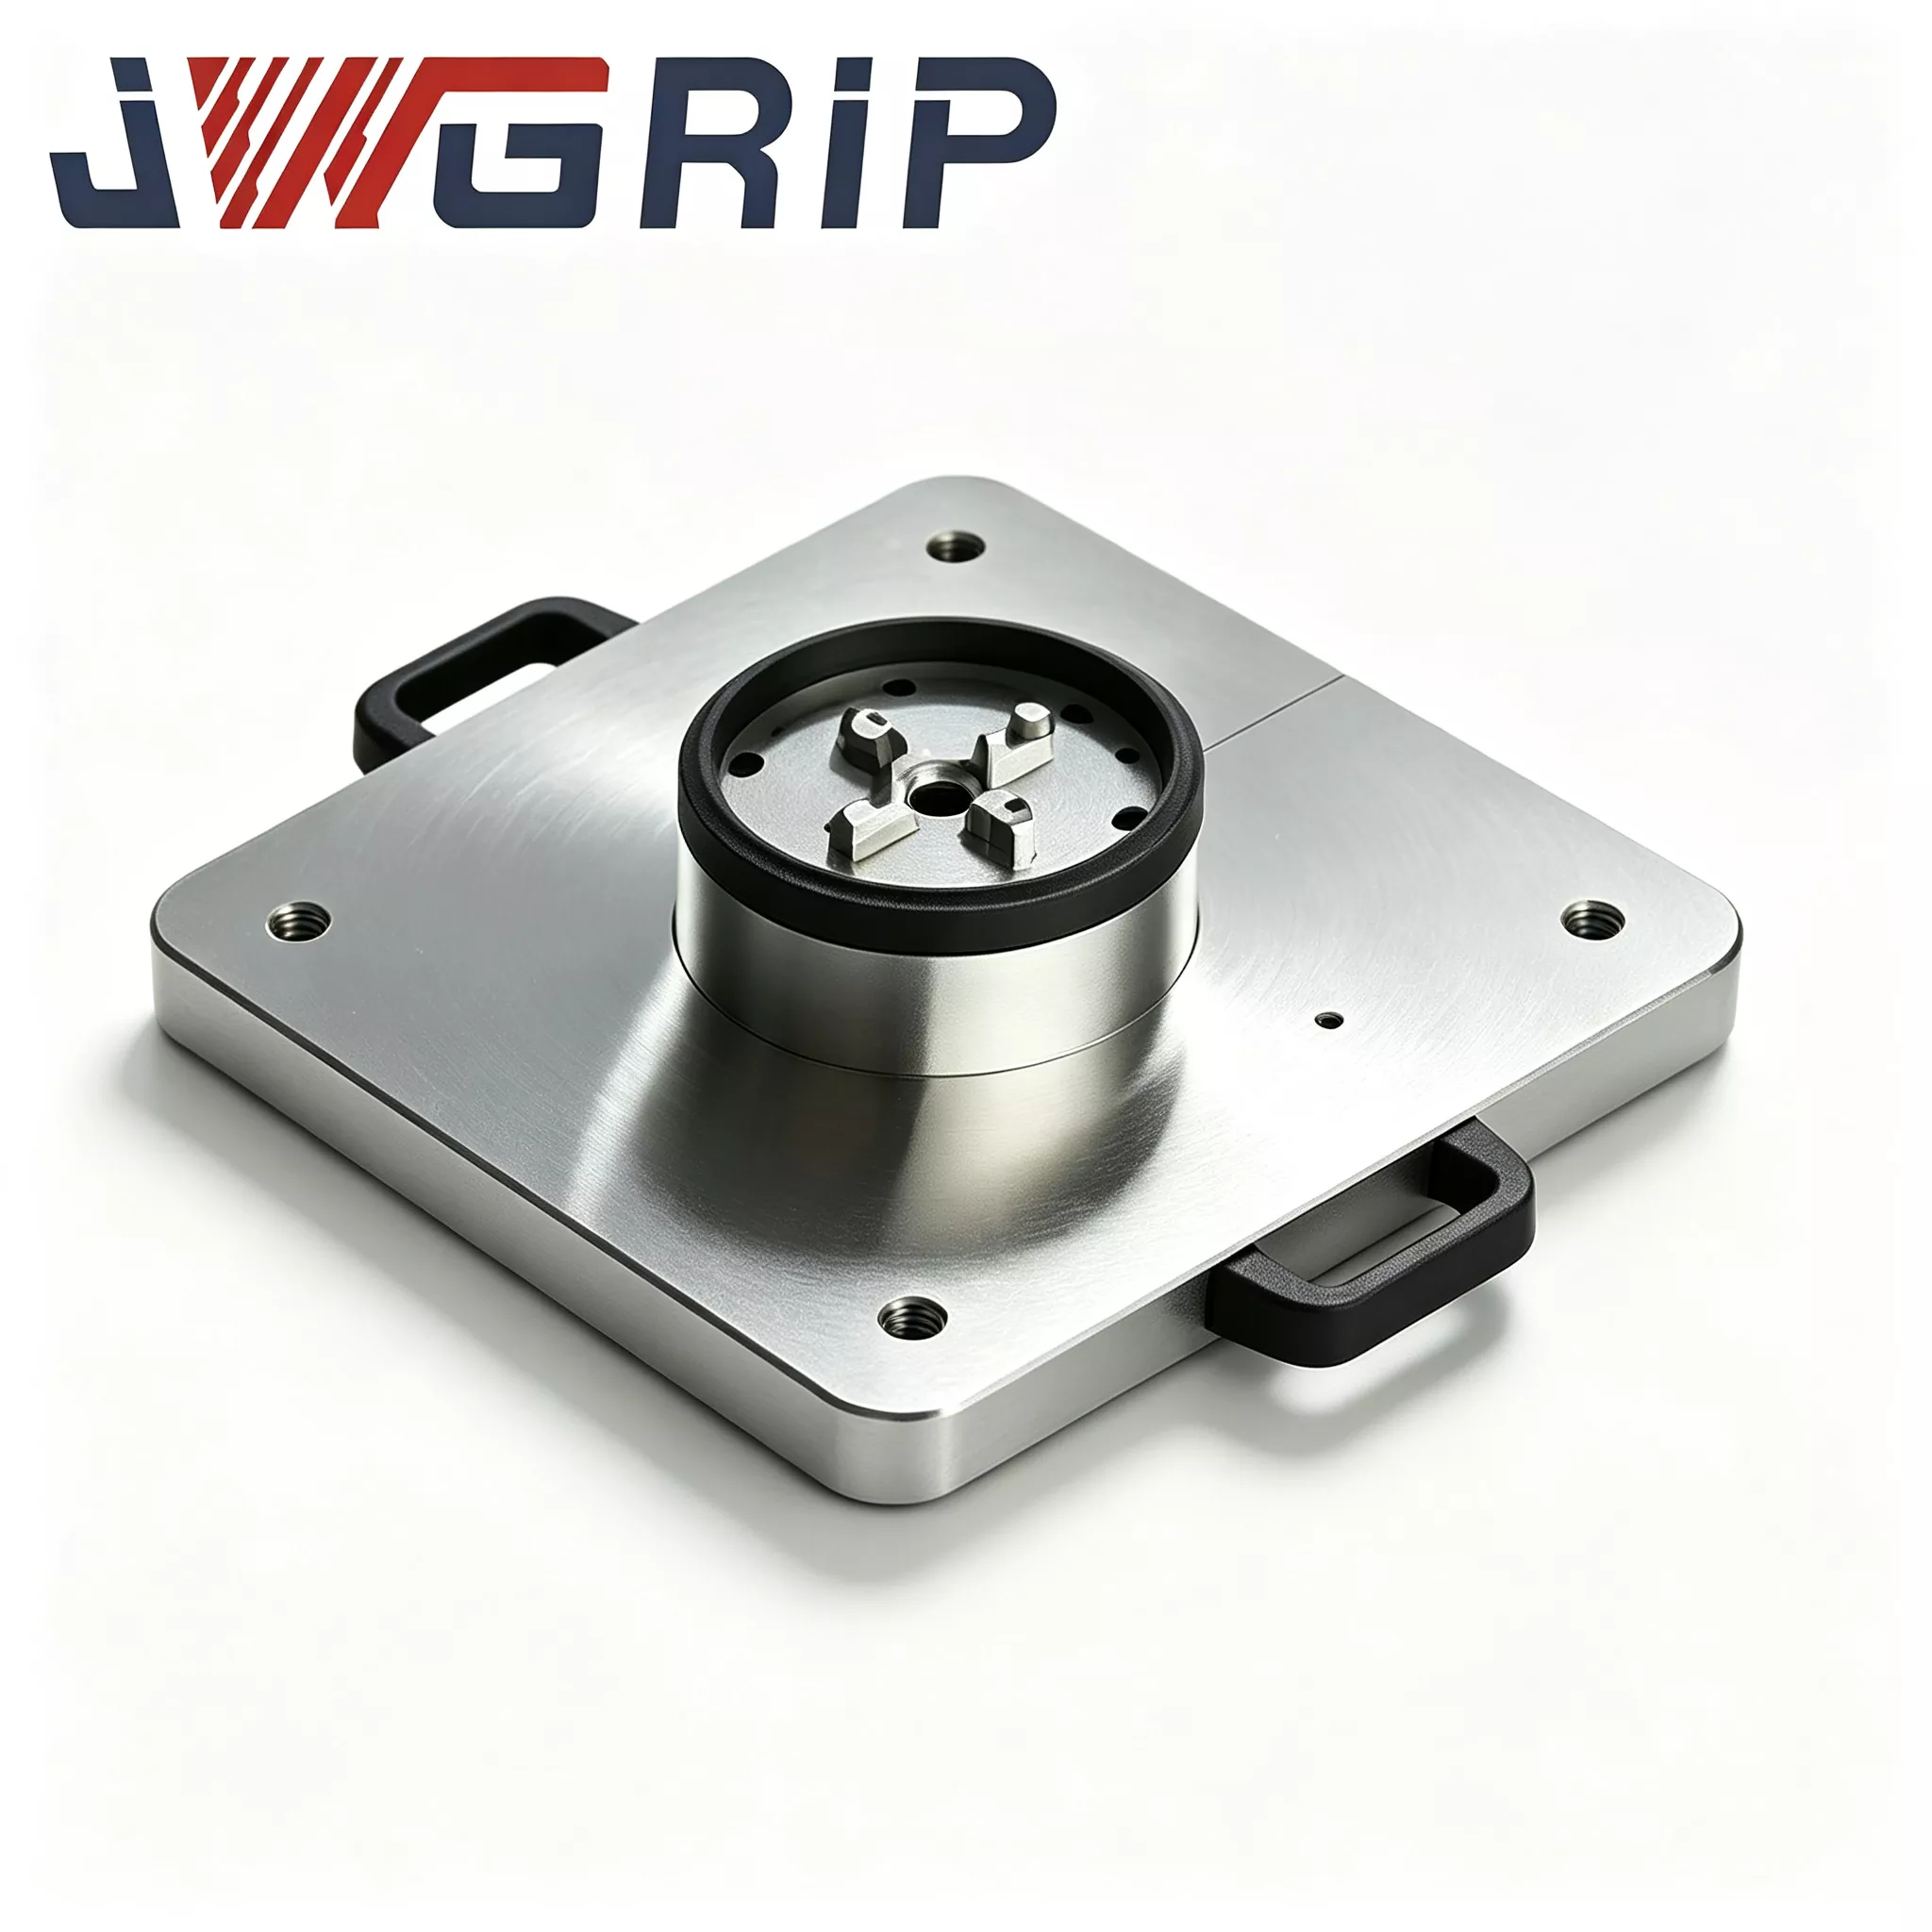
JWGRIPは、中国におけるパワーチャック付きのプロフェッショナル自動ゼロポイントパレットのメーカーおよびサプライヤーです。これは、柔軟な無人 CNC 生産ライン向けに特別に設計された統合ゼロ点位置決め治具です。ゼロ点位置決め基準コンポーネントと動力空気圧チャック ロック ユニットが 1 つのデバイスに統合されているため、追加の多層アダプター プレートや個別のチャック アタッチメントを購入する必要がありません。工作機械のワークテーブルに直接設置・固定したり、産業用ロボットのグリッパーに接続したりできます。
パワーチャック付自動ゼロ点パレットは、自動位置決め、自動クランプ、ワーククランプ後の自動リリースを実現します。自動車用アルミニウム合金ダイカスト部品の加工、3C家電用の金属構造部品の大規模生産、金型工場での自動グラファイト電極加工ユニットなどに広く使用されています。
製品構成と作業の流れ
パワーチャック付自動ゼロ点パレットはゼロ点パレットシリーズです。これは主に、パレットベース本体、高精度ゼロ点位置決めスリーブアセンブリ、空圧駆動モジュール、同期パワーチャック治具の 4 つのコアコンポーネントで構成されています。
完全な作業フローは次のとおりです。産業用ロボットが、積み込まれたワークピースの治具ベースを持ち上げて、パレットの基準面に置きます。ゼロ点位置決めスリーブにより初期位置決めが完了します。内蔵センサーが位置を正確に検出すると、PLC 制御システムに信号を送信します。
PLC が空気圧回路を開始し、内蔵の空気圧ユニットがパワー チャック フィクスチャを駆動して同期して内側に移動し、フィクスチャ ベースの均一な半径方向クランプを実現します。
クランプが完了すると、電気的な確認信号が CNC 工作機械に送信され、切削加工サイクルが開始されます。
加工プログラムが終了すると工作機械から完了信号が送られ、空圧回路が圧力を解放します。チャック固定具が同時に開き、ロボットが完成したワークピースを固定具とともに取り出し、次のロードサイクルの準備をします。
プロセス全体で、ボルトを手動で締めたり、手動で指示して調整したりする必要はありません。


プロセスの利点
ベースプレートブランクは鍛造合金鋼で作られており、CNC 加工プロセス中に発生する内部残留応力を除去するために 2 つの完全な応力除去熱処理プロセスを経ています。
低コストの競合他社の多くは、この重要なステップを省略します。母材の内部残留応力が大きい場合、作業場での繰り返しのクランプ作業や昼夜サイクルによる温度変化により、基準基準面に肉眼では見えない微細な変形が生じる場合があります。
これにより、加工されたワークの寸法にばらつきが生じ、大量の廃棄物が発生します。
当社の工場では、各原材料が厳密に完全な焼鈍プロセスを完了します。この規格は 10 年以上の実践的なエンジニアリング経験から導き出され、数多くの CNC 自動治具プロジェクトに使用されています。位置決めブッシュは高耐摩耗性軸受鋼を使用し、焼入れ・焼戻し処理を施し、内穴精密研削と超微細加工を組み合わせることにより、位置決め面の隙間を最小限に抑え、何度交換しても安定した位置決め性能を発揮します。
主な利点
1. 一体型構造設計
統合されたワンピース設計により、工作機械のワークテーブル上の取り付けスペースが節約され、多層アダプタープレートによって引き起こされる累積的な組み立て誤差が排除されます。従来の分割タイプのソリューションでは、ゼロ点パレット、アダプター ベース プレート、および独立したチャックを積み重ねる必要があり、2 ~ 3 枚のプレートを積み重ねると、累積位置ずれが 3 ~ 5μm 増加する可能性があります。当社のモノリシック統合設計は、これらのエラーの原因を回避し、購入するアクセサリの数を減らし、最終顧客のスペアパーツ管理コストを削減します。
2. 繰り返し位置決め精度
安定した繰り返し位置決め精度±2μmを実現したパレットです。位置決めブッシュの内穴はホーニング超仕上げ加工が施されています。すべてのパレットは出荷前に 100% の全品精度検査を受け、各ユニットにはハードコピーのオリジナル検査報告書が同梱されており、海外のバイヤーの要求に応じて検証用に提供できます。
3. ネイティブオートメーション統合
標準化された空気圧ポートと NPN 電気信号出力インターフェイスが確保されているため、パレットは市場の複数の主流産業用ロボット ブランドと互換性があります。夜勤生産の無人化を本格的にサポートします。ある国内自動車部品エンドユーザーの実際の改造データによると、オペレーターが夜勤中に現場に常駐する必要がなく、治具交換サイクル時間は当初のマニュアルの 12 ~ 15 分から 45 秒以内に短縮されました。
4. 高いクランプ力出力
内蔵のパワーエアチャックユニットは最大 45kN の最大クランプ力を供給し、金型鋼や鋳造アルミニウムワークの高送り加工によって発生する切削衝撃に耐えることができ、切削作業中の治具の移動や緩みのリスクを効果的に軽減します。
5. 便利なメンテナンスと制御可能なスペアパーツコスト
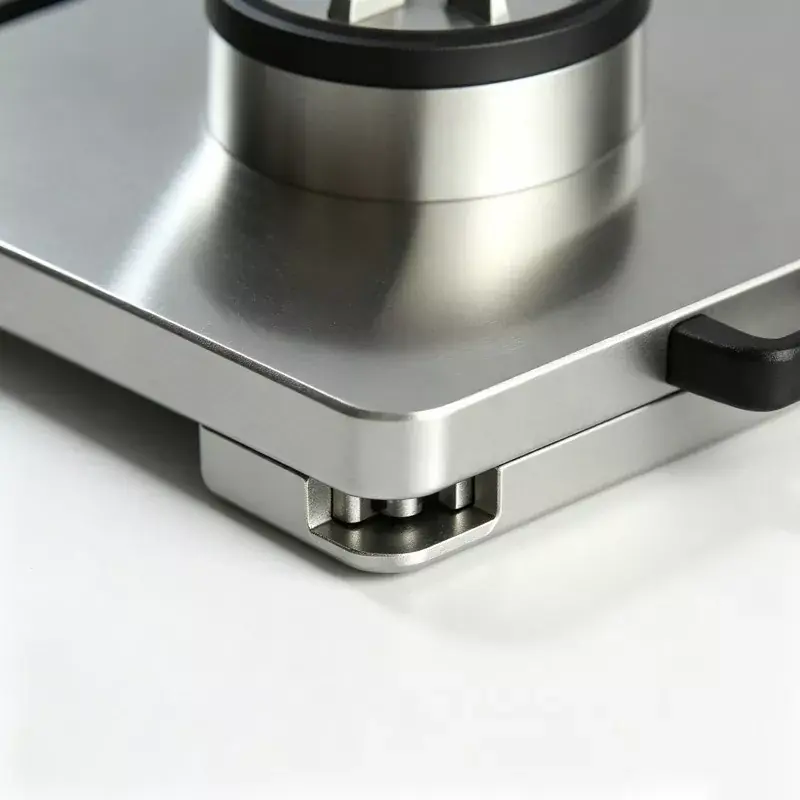
チャックジョーアセンブリは、パレット全体を工作機械の作業台から取り外さなくても、個別に分解して交換できます。ジョーが摩耗または損傷した場合、顧客はパレットセット全体を交換するのではなく、対応するスペアパーツを購入するだけで済み、長期的な設備メンテナンス投資を効果的に削減できます。


実際の顧客事例
パワーチャック付き自動ゼロポイントパレットは主に、自動車部品の無人CNC生産ライン、3C金属構造部品の量産ライン、金型工場内の柔軟な自動グラファイト電極加工セルの3つのカテゴリーの生産ラインに適用されています。
ケース1:ある大手国内自動車部品メーカーは、2 つのフレキシブル CNC 自動生産ラインに、アルミ ダイカスト加工用のパワー チャック付き自動ゼロ点パレットを合計 16 セット導入しました。改修前は、オペレーターは治具を切り替えるたびに手動で指示と調整を行う必要があり、バッチごとに約 13 分を要しました。ゼロ点自動パレットの導入後は、ロボットが積み降ろし、位置決め、クランプ作業をすべて完了します。 1回の切り替えサイクルは42~50秒に短縮されます。無人夜勤を実現します。 3 か月の連続生産統計によると、毎月の工場レベルの生産能力は 22% 増加しました。ワークピースのバッチ全体での寸法の一貫性が明らかに向上し、不良スクラップ率が大幅に低下します。
ケース2:珠江デルタにあるある大規模金型製造企業では、この自動パレットをグラファイト電極自動加工セル内に複数セット設置しています。すべての電極ベースは統一された標準寸法を採用しています。オペレーターは電極加工タスクごとに手動指示を繰り返す必要はなくなりました。完成した電極の寸法の一貫性が大幅に向上し、金型工場スタッフの繰り返しの労働強度が減少します。推奨される画像の位置: 当社独自の加工ワークショップ内で撮影された現場写真、顧客サイトの自動化ワークステーションの実際の撮影写真、パレット本体の分解図の詳細写真、工場出荷時の精度 QC 検査中に撮影された写真。
製造工程
すべての自動パレットは、社内の CNC 治具ワークショップ内で、鍛造、CNC 機械加工、熱処理、研削、組み立てを含むフルフロー生産を経ます。完全なユニットのOEMアウトソーシングは採用されていません。
完全な制作ワークフロー:
合金鋼のブランク鍛造→荒加工→一次歪取時効→中仕上げ→二次歪取時効→超精密研削→ブッシュ圧入→全体組立→多項目精度性能検査→気密耐圧試験→防錆→輸出用梱包。
品質管理と認証
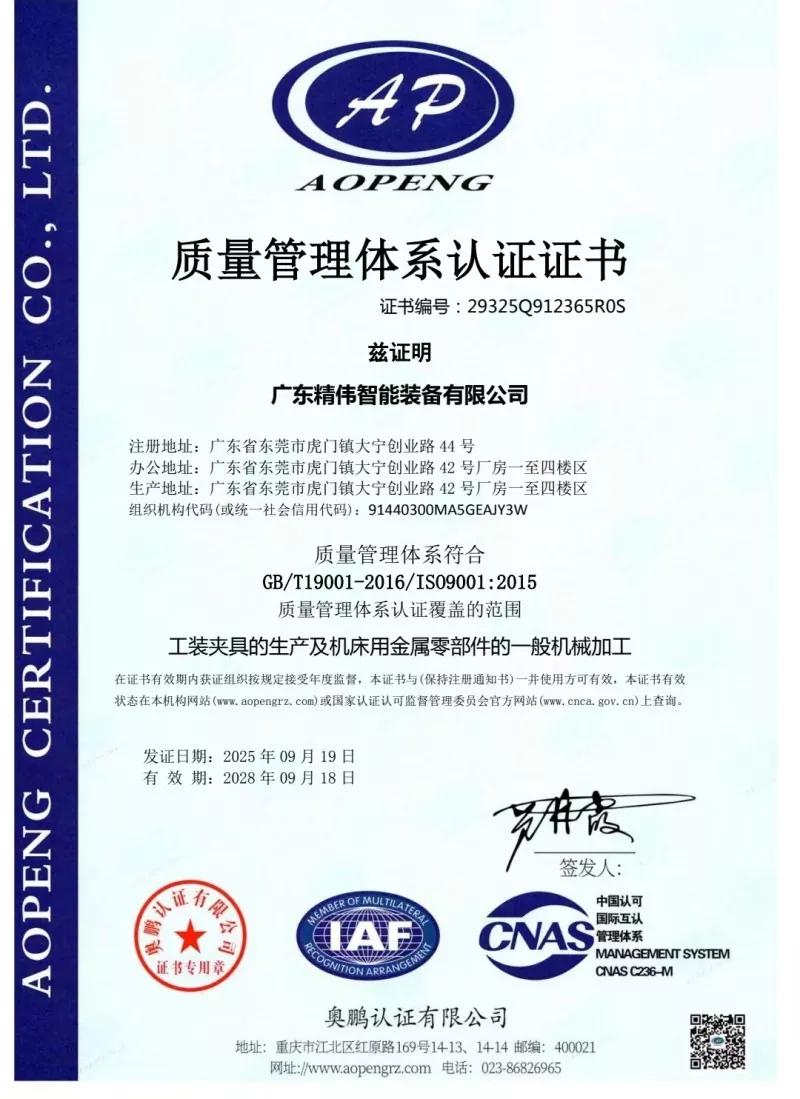
各ユニットの納入前検査項目は、繰返し位置決め精度試験、チャッククランプ力実測、気密耐圧試験(5分間の保持時間で最大許容圧力降下≦0.02MPa)、電気信号ロジックの完全性試験です。各ユニットには、独自の工場検査データシートが付属しています。当社の工場はISO9001品質マネジメントシステム認証を取得しています。主要な金属コンポーネントの材料証明書が利用可能です。お客様指定の第三者機関による検査も承ります。
セレクションガイド
まず、お客様の現場での治具キャリアの実際の外形寸法がパレットのクランプ範囲の仕様と一致することを確認します。
次に、作業場の空気源の状態を確認します。圧縮空気圧力は0.5~0.7MPa以内で安定して使用してください。空気源の圧力変動が大きい場合は、圧力調整フィルタ トリプル アセンブリを強くお勧めします。
第三に、自動化プロジェクトの調達のために、ロボットと PLC 制御システム間の IO 通信プロトコルを明確にします。当社は完全な電気インターフェイスのドキュメントを無料で提供します。
第 4 に、重いワークピースを処理する場合は、ワークピースの最大重量を提供します。強化カスタマイズ版パレットが必要かどうかは弊社技術スタッフが評価・判断いたします。
設置、試運転および操作に関する注意事項
パレットを工作機械の作業台に取り付ける際は、マニュアルに指定されているトルク値に従ってボルトを締め付けてください。パレット本体の変形を防ぐため、過度なトルクでの締め付けは禁止します。湿気や金属片がチャックに侵入して内部部品の錆びやジョーの詰まりを引き起こすのを防ぐために、油水フィルタを圧縮空気入口の前端に取り付ける必要があります。累積作業時間 80 ~ 100 時間ごとに、チャック内部の摺動摩擦面に乾式潤滑スプレーをスプレーしてください。
液体エンジンオイルは、大量のアルミニウムや鉄の切り粉を引きつけ、ジョージャミングの故障を引き起こすため、禁止されています。生産中は、パレットの基準面に切りくずが大量に蓄積しないようにしてください。オペレータは、シフトが変わるたびに圧縮空気を使って位置決め穴と基準面を吹き飛ばして清掃する必要があります。仕様書に記載されている最大クランプ力を超えてユニットを運転しないでください。過負荷運転はチャックジョーの永久的な塑性変形を引き起こし、パレットの位置決め精度を永久に破壊します。
梱包、リードタイム、アフターサービス
厚いフォームの内側緩衝保護を備えた輸出グレードの耐衝撃性無垢材の梱包ケースが採用され、長距離の海上輸送中の衝突による損傷から精密な基準面を保護します。標準リードタイム: 12 ~ 18 営業日。特定の標準品目は短納期を実現するために在庫を保管しております。
12 か月のフルユニット保証は、人為的な誤操作によって引き起こされない製造上の欠陥をカバーします。無料の修理またはスペアパーツ交換が提供されます。設置と試運転に関するリモートのオンライン技術ガイダンスを利用できます。大量注文プロジェクトの場合は、有料のオンサイトコミッショニングサービスを提供できます。
クランプ範囲の調整、空圧回路のレイアウト変更、信号出力形式の変更などのカスタマイズ対応も可能です。お客様の評価テスト用に無料サンプルをご用意しております。サンプルの運賃は購入者が負担するものとします。
よくある質問
Q1: パワーチャック付き自動ゼロ点パレットは、他のサードパーティブランドのゼロ点治具と互換性がありますか?
A: 標準バージョンのデータム寸法は、当社のネイティブのゼロ点システムと一致します。他社製ゼロ点治具との互換性が必要な場合は、ご注文前に技術要件をお知らせください。カスタマイズされたデータム寸法加工が可能です。
Q2: 不安定なエア源圧力はクランプの安全性と信頼性に影響しますか?
A: 直接的な影響をもたらします。エア源圧力が不十分だと実際のチャッククランプ力が低下し、切断中にワークが緩む危険性が生じます。圧力を 0.5 ~ 0.7MPa 以内に安定させるために、圧力調整フィルタ アセンブリを使用することを強くお勧めします。
Q3: 長時間運転すると繰り返し位置決め精度が低下する主な原因は何ですか?
A: よくある根本原因は 3 つあります。1 つは基準位置決め面に堆積した切りくずの汚染です。第二に、内部の摺動コンポーネントの通常の摩耗。第三に、外部からの強い衝撃によるパレット本体の変形。清掃とメンテナンスを優先してください。摩耗したコンポーネントは、パレット全体を更新するのではなく、個別のスペアパーツと交換できます。
Q4: このパレットは 5 軸 CNC 工作機械に適用できますか?
A: 5軸加工機に対応しています。 5 軸スピンドル傾斜時の衝突を防ぐために、組み立てられた治具の高さの合計を計算する必要があります。選択段階で工作機械モデルを提供していただければ、干渉リスクを評価いたします。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。

ニュースのおすすめ