日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







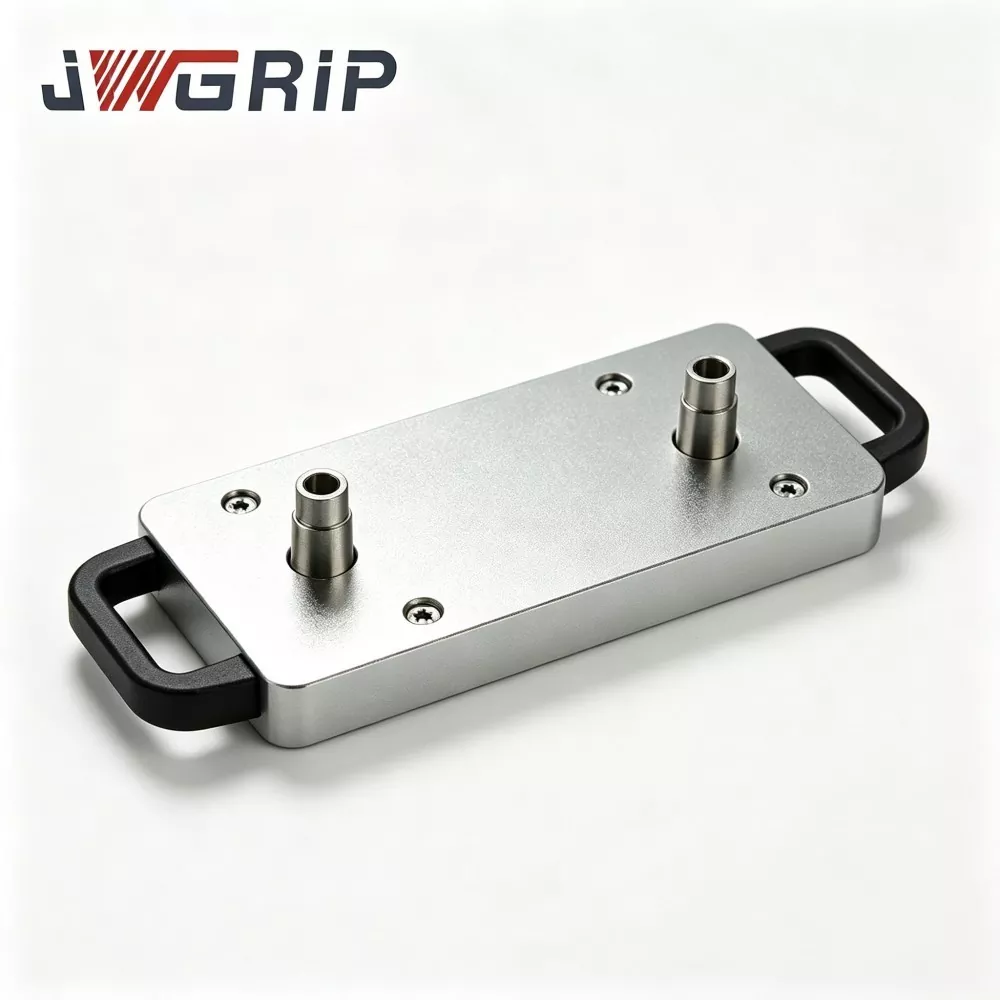
CNC治具用4中心0点パレット
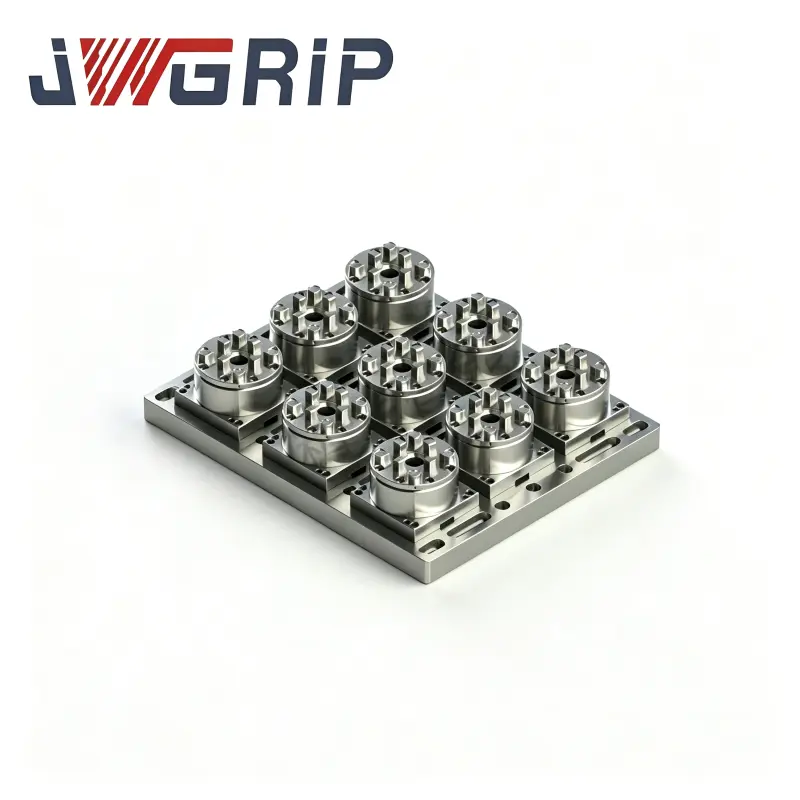
JWGRIP は、中国における CNC 治具用のプロフェッショナル 4 センター ゼロ点パレットのメーカーおよびサプライヤーです。ゼロ ポイント パレット シリーズに属する 4 つのセンター ゼロ ポイント パレットは、現代の機械加工業界で普及している広範な多品種少量混合モード生産シナリオ向けに開発されました。お問い合わせ大歓迎です!
この CNC 治具用 4 中心ゼロ点パレットは、柔軟な生産の問題を効果的に解決できます。 4 つの完全なゼロ点位置決めユニットがコンパクトなベース全体に統合されており、4 つのワークステーションは完全に独立しています。ユーザーは、4 つの同一のワークを同時にクランプしたり、混合ライン処理用に 4 つの異なる治具を設置したりできます。現場でマルチトレイを組み立てる必要はありません。すべてのワークステーションの位置と高さは、一貫性を確保するために工場出荷前に調整されています。
コアハードウェア構成
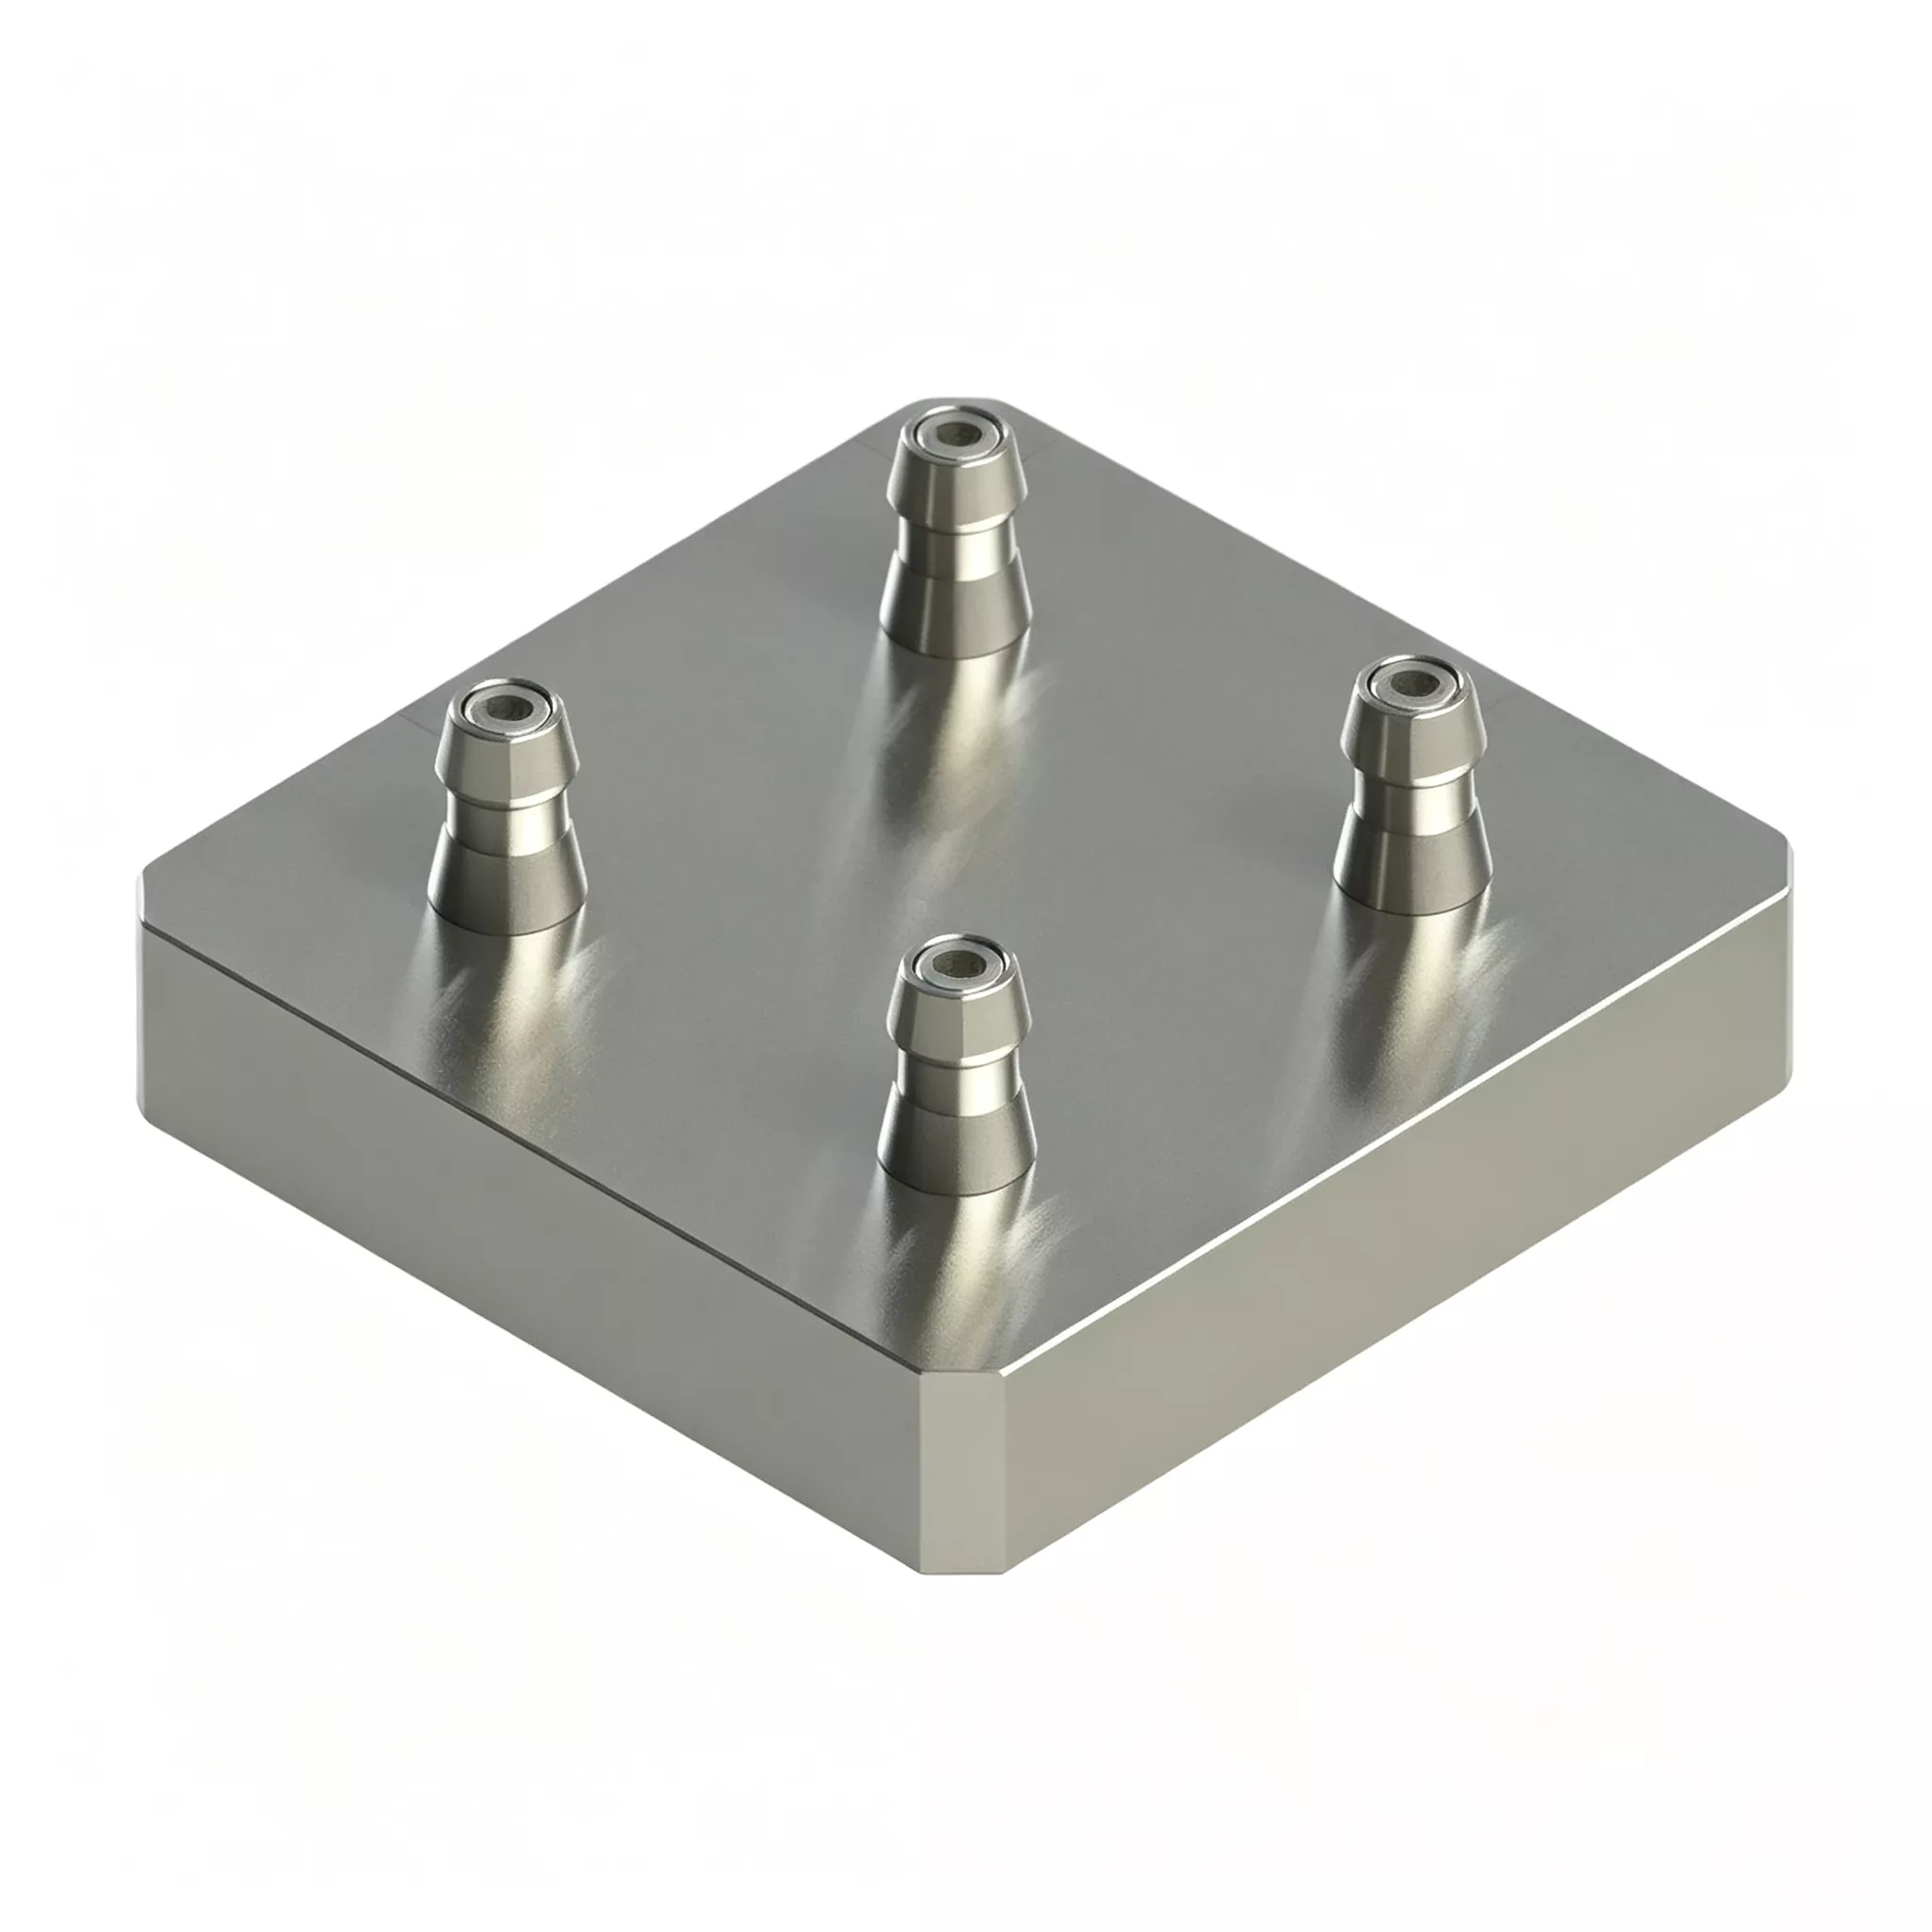
JWGRIP 4 中心ゼロ点パレット 120×120 には、以下のアセンブリが含まれています。
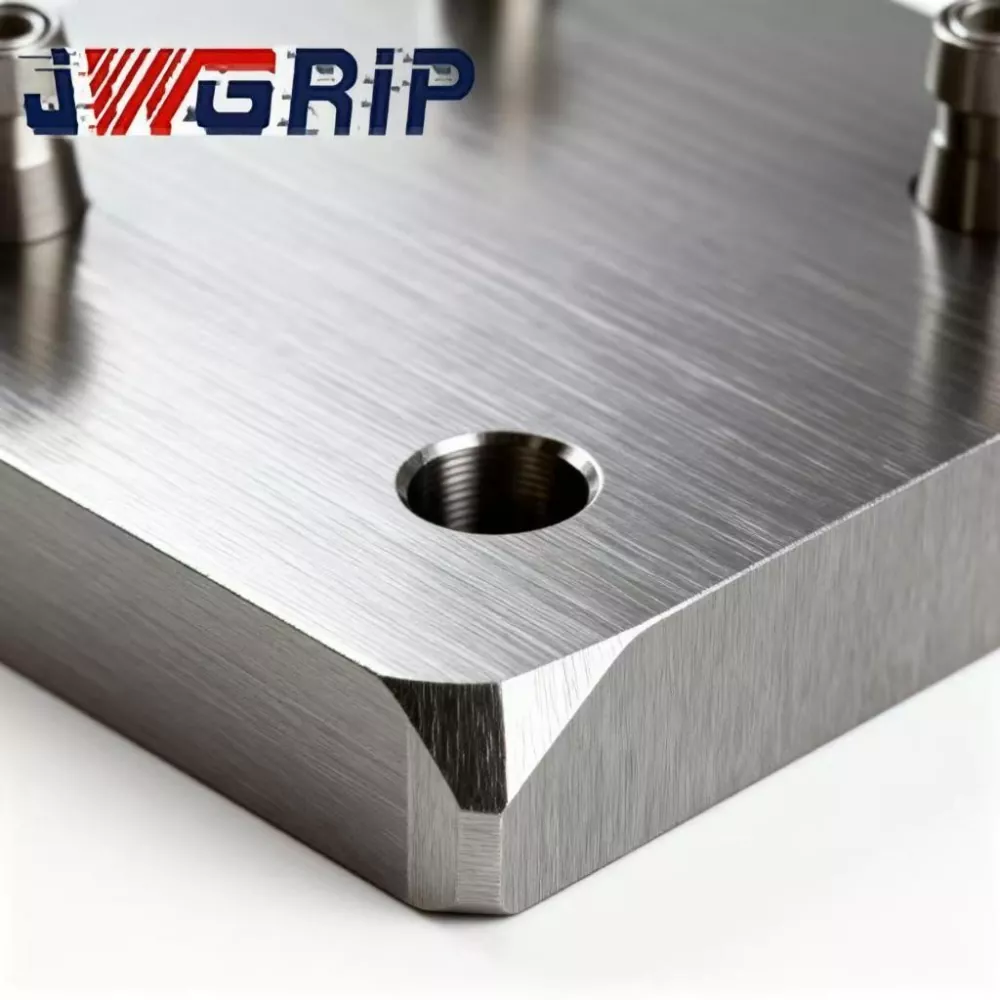
· 一体型の鍛造および焼き戻し合金鋼パレットベース
·マトリックスレイアウトの4つの独立したゼロ点ブッシュロックアセンブリ
· 内蔵同期空気圧分配モジュール
· 各位置決めステーションに個別のチップ流用溝
· 圧縮空気サービスポート
· アイドル状態のステーションをカバーする保護カバー プレート
通常のマルチステーション器具との主な違いは、4 つのステーションが互いに完全に独立して動作することです。
2つの実用的な生産モード
モード 1: 同一ワークの 4 ステーション大量生産
1. 4 つのプルスタッド付き固定具ベースを 4 つのステーションすべてに取り付けます。
2. 0.5〜0.7 MPaの圧縮空気を供給します。同期空気圧モジュールは、4 つのブッシング アセンブリすべてを同時にロックします。
3. ロック確認信号が CNC システムにフィードバックされ、機械が切断サイクルを実行します。
4. 加工が完了したら、ロックを解除するために空気圧を解放します。 1 サイクルで 4 つの完成部品が取り外されるため、時間当たりのスループットが向上します。
モード 2: さまざまな部品に対する柔軟な混合ライン加工
1. 4 つの異なるワークピースに対応する治具を別々のステーションにロードします。
2. 圧縮空気を供給してすべてのステーションをロックします。 CNC はステーションごとに専用の加工プログラムを順次実行します。
3. ワンオーダー生産が終了したら、該当するターゲットステーションの治具のみを交換してください。残りのステーションは完全に分解せずにクランプされたままになります。
4. 頻繁な製品切り替え時のダウンタイムを大幅に削減します。
エンジニアリングデザイン
· 合金鋼ベースには 2 回の応力除去時効処理が施されます。荒加工後の最初の時効処理と、中仕上げ加工後の 2 回目の時効処理です。繰り返しのクランプ応力、周囲温度の変動、および継続的な切削振動は、混合モードのワークショップではよく発生します。応力解放が不十分だと目に見えない微細な変形が生じ、複数ステーションの位置精度が損なわれます。 JWGRIP デュアルエージングにより内部応力解放が最大化され、長期安定した形状が得られます。
· 位置決めブッシュは高耐摩耗性軸受鋼を採用しています。内穴は焼入れ+ホーニング超仕上げを施し、各ステーションの信頼性の高い独立した位置決め性能を保証します。
· 位置公差とステーション間の高さの差は、混合ライン生産の安定性要件を満たすために厳密に制御されます。
主な利点
1. 頻繁な注文変更によるダウンタイムを最小限に抑える
製品切り替えの際に器具ごと分解する必要がありません。新しい順序のフィクスチャを必要とするステーションのみが交換されます。他の駅は走り続けます。多品種少量の注文環境では、マシンのアイドル時間が大幅に短縮されます。
2. 複数の個別パレットからの人為的な組み立てエラーを排除します
個別のゼロ点パレットを手動で積み重ねたり取り付けたりすると、7 ~ 8 μm の位置ずれが発生する可能性があります。 JWGRIP は完全なマルチステーション校正を社内で完了します: 位置公差 ≤±0.004 mm、ステーション間の高さの差 ≤ 0.0025 mm。現場での取り付けや調整にかかる何時間もの労力を節約できます。
3. 1 つのハードウェアで大量のタスクと多品種少量のタスクの両方をカバーします
大量のバッチ注文時に最大のスループットを得るために、4 つの同一部品の機械加工を実行します。断片化されたオーダーの場合は、混合ライン モードに切り替えます。 2 つの生産シナリオ用に個別の治具を購入する必要がないため、固定資産投資が削減されます。
4.標準の D20 ゼロポイント プルスタッド互換性により、既存の治具資産の再利用を最大化します。
工場に既存の小型ゼロ点治具ベースは、標準 D20 プル スタッドを改造した後、直接再利用できます。治具の完全な再製造を回避し、以前の治具への投資を維持します。
5. ステーションごとの独立したチップ流用溝設計
鉄やアルミの切粉はステーションごとに専用の溝を通って排出されます。位置決めブッシュのギャップ内への切りくずの閉じ込めが大幅に減少します。頻繁に治具交換が行われる混合ライン条件下では、洗浄頻度が低下し、チップによって引き起こされる位置決め失敗のリスクが軽減されます。
実際のケース
ケース 1: 医療機器アクセサリ プロセッサ
この顧客は典型的な多品種少量の注文を受けており、営業日ごとに 3 ~ 5 個のミニチュア部品バリエーションを切り替えます。
· アップグレード前: シングルステーションのゼロ点パレットが使用されていました。切り替えのたびに治具の取り外し、洗浄、再クランプ、ダイヤル表示が必要となり、40 ~ 60 分かかりました。セットアップ作業に大量の機械時間が無駄になりました。
· 複数の JWGRIP 4 中心ゼロ点パレットを展開し、混合ライン加工モードを採用した後: 治具全体の分解は必要なくなりました。ターゲット ステーションの備品のみが交換されます。平均交換時間は 8 ~ 15 分に短縮されます。
· 半年の生産統計により、工作機械の稼働率が 24% 増加したことが明らかになりました。工場は、追加の CNC マシンを購入することなく、より細分化された顧客の注文を受け入れることができます。
事例 2: 珠江デルタの 3C コンポーネントの下請け業者
このワークショップは、大量の大量注文と少量のサンプル ジョブの両方を同じ CNC マシンで処理します。
· 大量注文期間中: 4 つのステーションで同一部品を処理し、高スループットを実現します。
· 小規模バッチのサンプル タスクが到着した場合: サンプル生産のために 1 つまたは 2 つのステーションを占有し、他のステーションは大量生産を実行し続けます。
· サンプル処理によって量産リズムが中断されることがなくなり、サンプル納品のリードタイムが大幅に短縮されます。
完全な制作ワークフロー
① 合金鋼の白地鍛造及び焼戻し
② 荒加工
③ 第一のストレス解消老化
④ 中仕上げ
⑤ 二次的ストレス解消老化
⑥ 5軸グラインダー:ワンタイムクランプセットアップですべてのブッシュ取り付け穴を研削します
⑦ ブッシュ圧入
⑧ 空気回路シールAssy
⑨ 気密性耐圧試験
⑩ フルステーション三次元測定機の寸法検査
⑪ 防錆処理
⑫ 輸出対応耐衝撃梱包
検査チェックリスト
1. すべての単一ステーションに対する独立した反復測位精度テスト
2. 4ステーション位置公差、高低差、平行度のCMM測定
3. 5分間の空気保持気密性試験。最大許容圧力損失 ≤0.02 MPa
4. 4 つのステーションにわたる周期同期ロック/アンロック機能テスト
セレクションガイド
· 注文構造を分析する: 単一バリエーションの大量生産が主流の場合は、4 ステーションの同一部品の機械加工を実行します。多品種少量の注文が大きな割合を占める場合は、衝突を避けるために 4 つのステーションでの治具間の物理的干渉のリスクを慎重に評価してください。
· 現場のゼロ点プルスタッドの仕様を確認します。標準バージョンは D20 プル スタッドに適合します。カスタム ブッシング アセンブリは、別のプルスタッド サイズに合わせて開発できます。
· 自動生産ライン統合の場合: 0.5 ~ 0.7 MPa 以内の安定した作業場空気源圧力を保証し、PLC 制御システム用の IO 信号ポイントを確保します。
· ワークピースと治具の合計の積み重ね高さを計算します。工具の動作パスをシミュレートして、切削中の工具とパレットの衝突を防ぎます。不確実な点がある場合は、干渉評価のためにワーク図面を JWGRIP 技術チームに提出してください。
実運用
1. パレットを工作機械の作業台に取り付け、JWGRIP ユーザーマニュアルのトルク値要件に従って厳密にボルトを締めます。ベースボディの変形によりマルチステーションの相対精度が損なわれるため、過剰なトルクでの締め付けは禁止されています。
2. 圧縮空気入口フロントエンドに油水フィルターを取り付けます。ブッシュ内に水分や不純物が侵入すると、錆び、摩耗、精度低下の原因となります。
3. 累積 100 作業時間ごとに、ゼロ点ブッシュ内に乾式潤滑剤エアロゾルをスプレーします。 液体エンジン オイルは金属片を引き寄せ、ブッシュ詰まりの故障につながるため、厳重に禁止されています。
4. 治具交換後またはシフトチェンジごとに、圧縮空気を使用して各ステーションの位置決め穴とチップ分流溝を吹き飛ばします。位置決め基準面には金属片を絶対に残さないでください。
5. 保護カバー プレートをアイドル ステーションに取り付けて、鉄粉や切削液がブッシング アセンブリに侵入するのを防ぎます。
6. パレットの基準面への重量物の衝撃を避けてください。衝突によって引き起こされたベースの変形は、通常、現場で修復することができず、複数ステーションの位置パフォーマンスを永久に台無しにします。
アフターサポート
1. 保証: 12 か月のフルユニット保証は、人為的な誤操作を除く製造上の欠陥をカバーします。対象となるクレームには、無料の修理またはスペアパーツ交換サービスが受けられます。
2. 技術リソース: オンライン操作ドキュメントとビデオチュートリアルが提供されます。大量注文プロジェクトの場合は、有料のリモート テクニカル サポートをご利用いただけます。
3. カスタム変更サービス: 外形寸法の調整、プルスタッド仕様の交換、ステーションのレイアウトの再配置がサポートされます。
4. サンプル評価: 評価サンプルを手配できます。バイヤーはサンプルの運賃を負担します。
よくある質問
Q1: 4ステーションで異種ワークを混載ライン加工すると、相互の精度に影響が出ますか?
A: 4 つのブッシング ユニットは物理的に完全に独立しています。ロック動作は相互に干渉しません。治具が物理的に衝突しない限り、位置決め精度は安定しています。切りくずが他のステーションの基準面に飛散するのを防ぐために、各ステーションを定期的に圧縮空気で洗浄することをお勧めします。
Q2: 小ロットの切り替えが頻繁に発生しない場合、CNC 治具用の 4 中心ゼロ点パレットは必要ですか?
A: 効率よりも切り替えの利点が顕著になるのは、毎週頻繁にバリアントを切り替える場合のみです。生産が主に単一バリエーションのマス指向である場合、シングルステーションまたはデュアルステーションのゼロ点パレットは、より優れたコストパフォーマンスを実現します。
Q3: 既存のレガシー治具ベースをこのパレットで再利用できますか?
A: 標準 D20 ゼロ点プル スタッドが取り付けられた治具ベースは直接使用できます。他のプルスタッド仕様の場合は、カスタムメイドのブッシングアセンブリが必要です。
Q4: JWGRIP 4 中心ゼロ点パレット 120×120 を 5 軸 CNC 機械に導入できますか?
A: 5軸機器に対応しています。ワークピースと治具の合計高さを計算して、主軸傾斜衝突リスクを評価します。ワークピースの図面は、選定段階で JWGRIP 技術評価に提出できます。
調達参考ノート
多くの工場では、柔軟なラインのアップグレードのために、カスタムの特殊用途の治具を大量に購入することを検討しています。これにより、多額の設備投資に加えて、注文が変わると設備がアイドル状態になるリスクが生じます。
JWGRIP CNC 治具用 4 中心ゼロ点パレットの核となる価値は、単一のハードウェア ユニット内で大量生産と多品種混合ライン製造の両方をサポートすることにあります。これにより、顧客の既存の治具ベースを最大限に再利用し、生産改修コストを管理し、断片化した注文によって引き起こされる効率性変更の問題点を軽減します。中小規模の部品加工メーカーの柔軟なアップグレードプロジェクトに最適です。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。

ニュースのおすすめ