日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






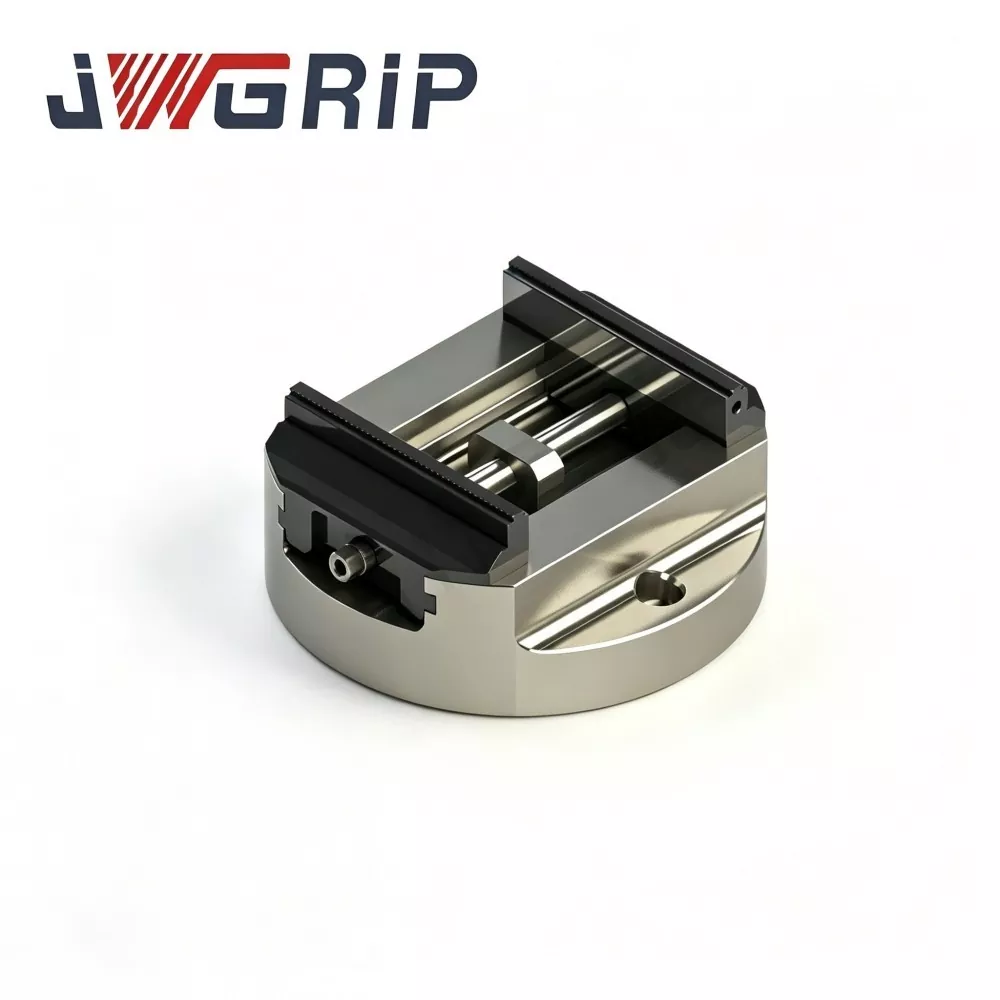
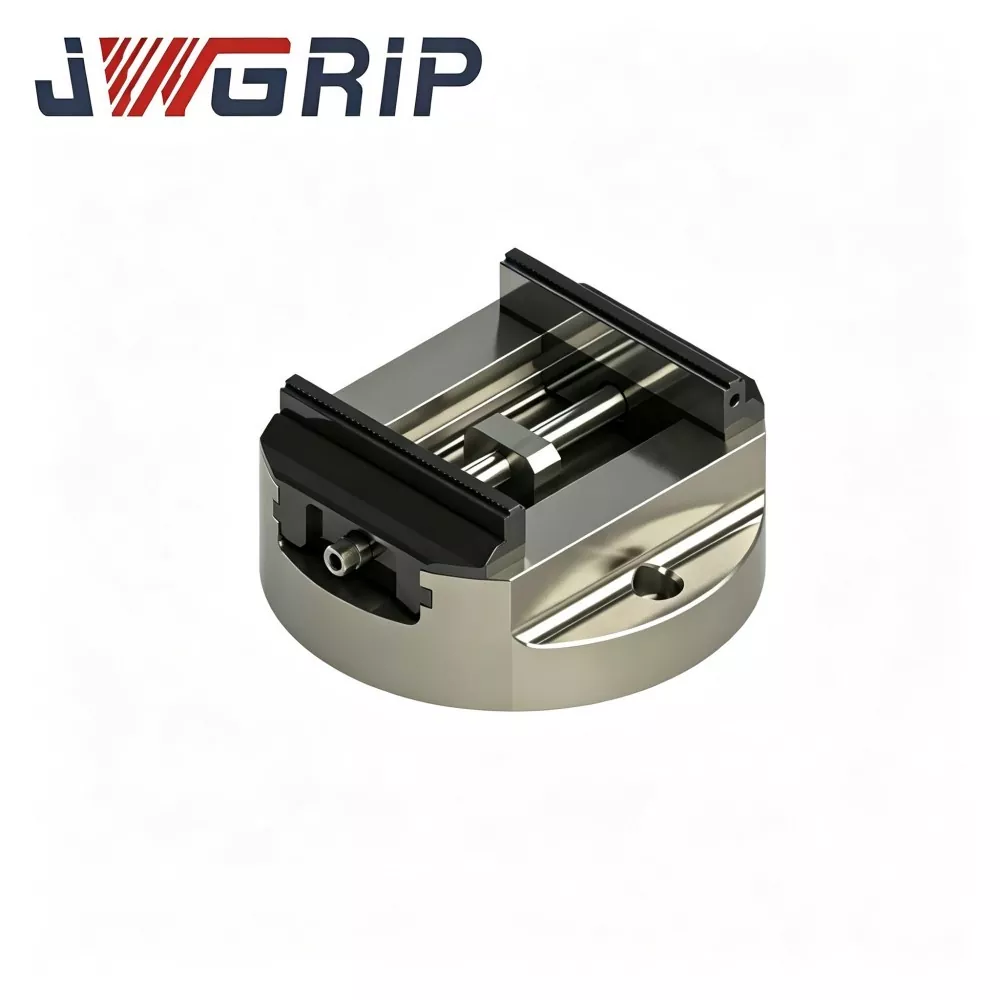
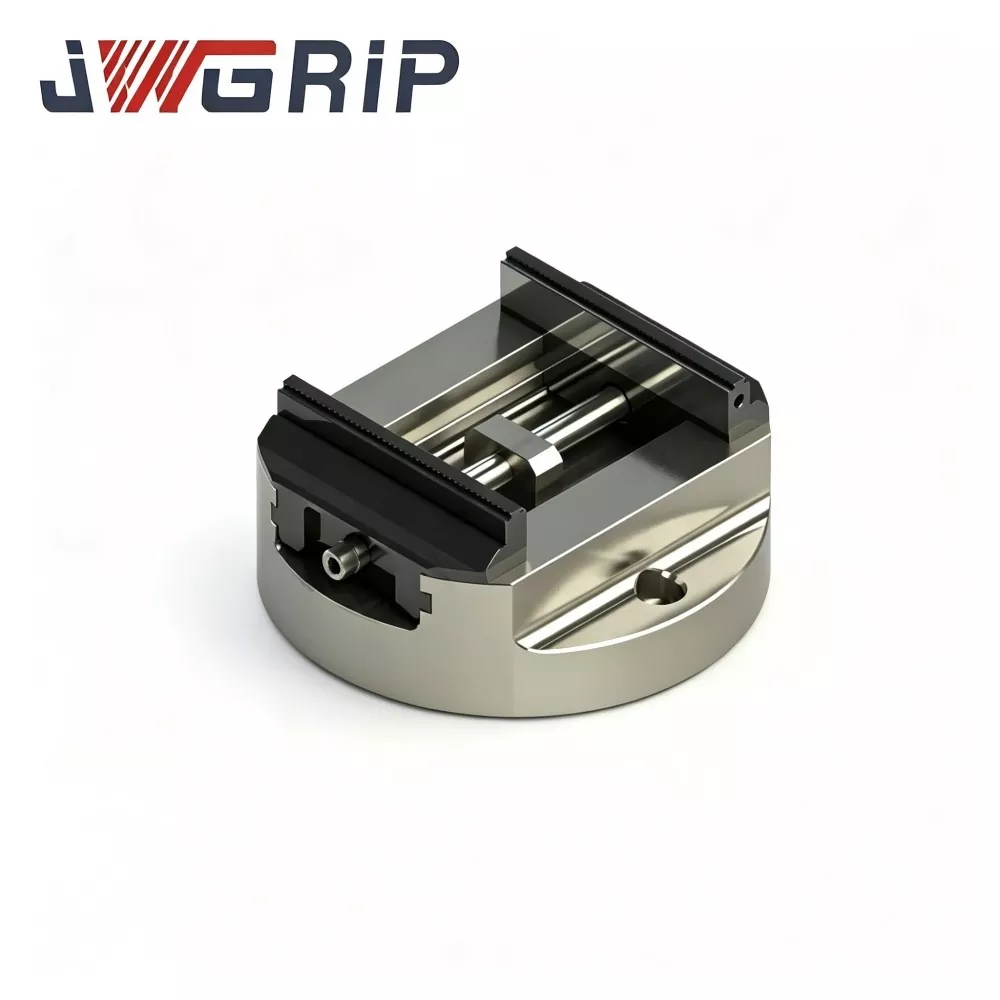
高精度丸ベースセルフセンタリングCNCバイス
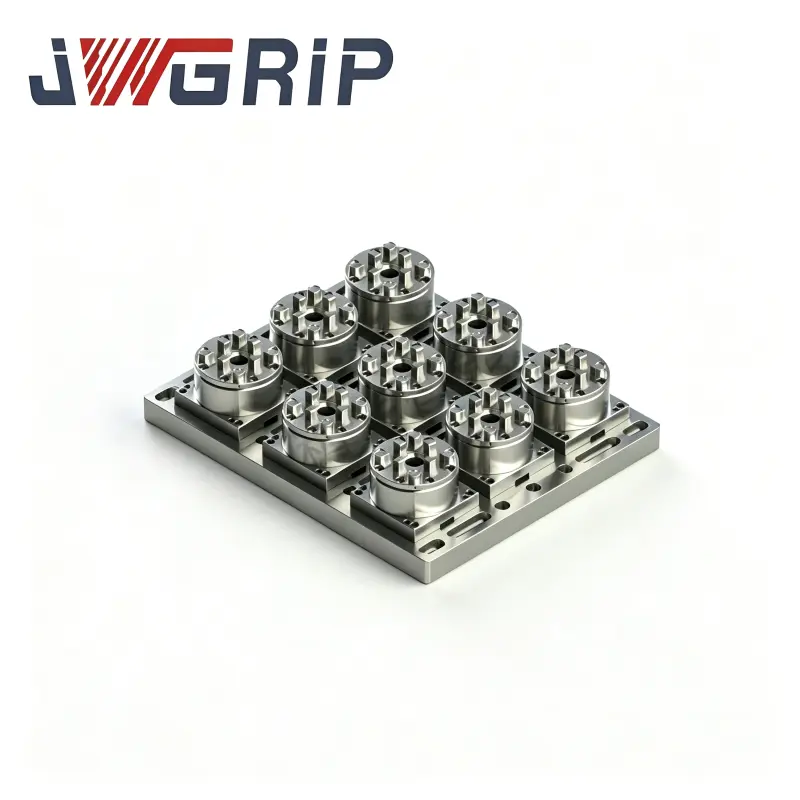
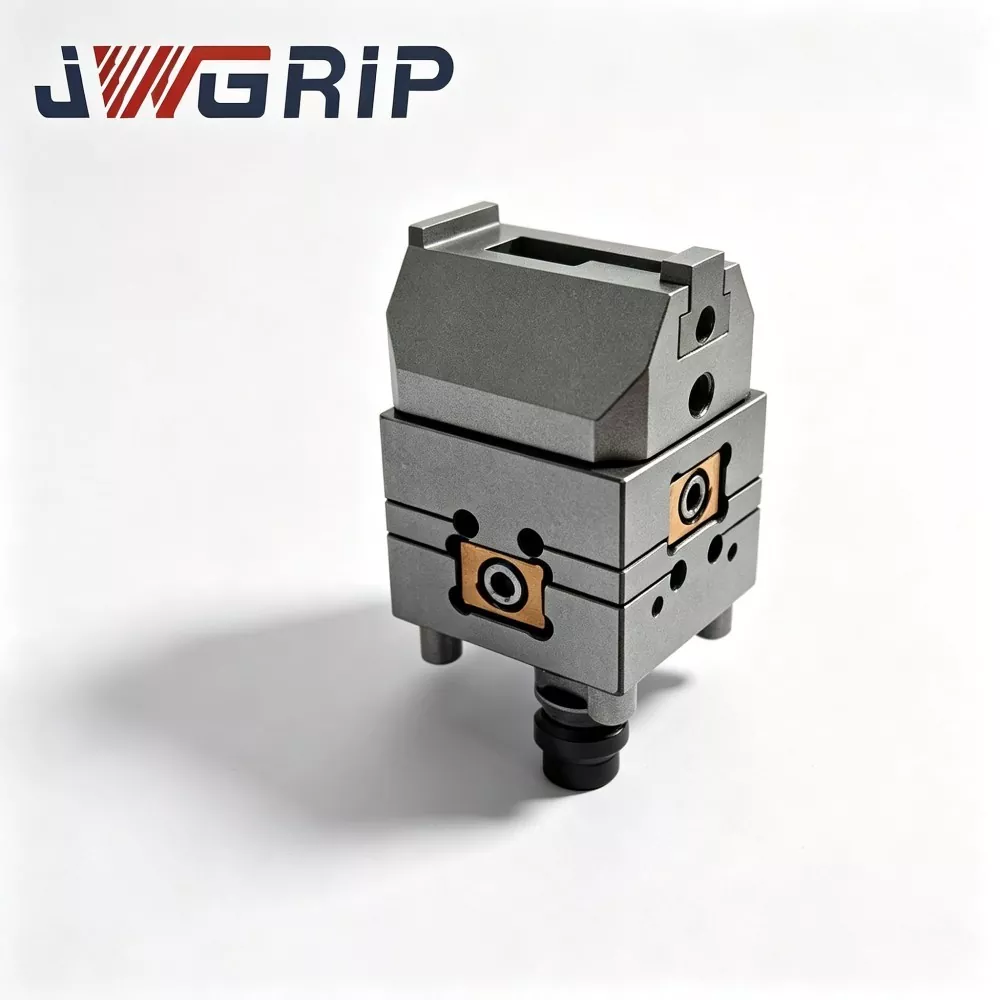
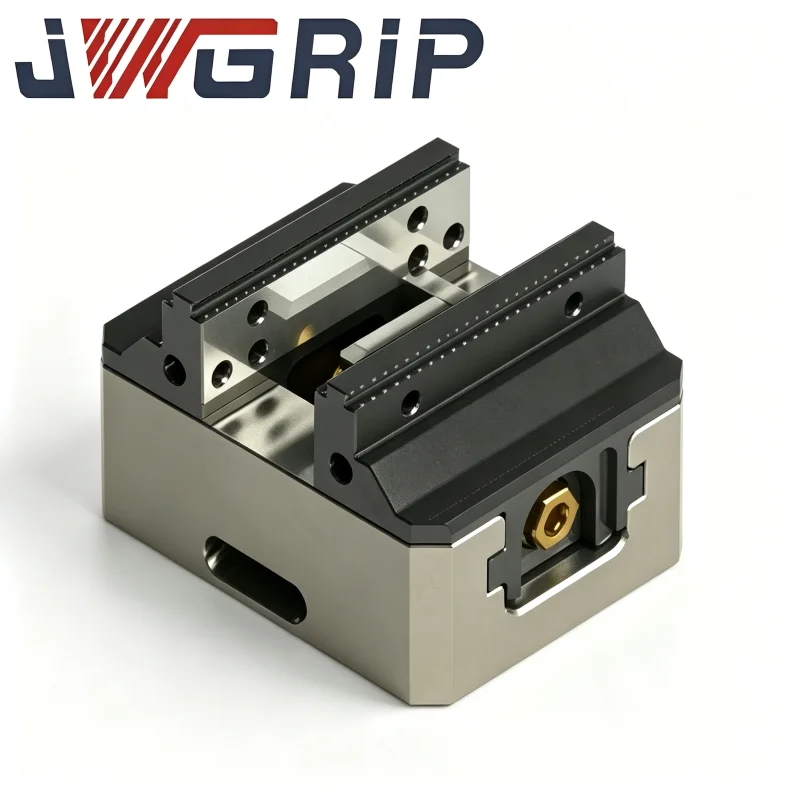
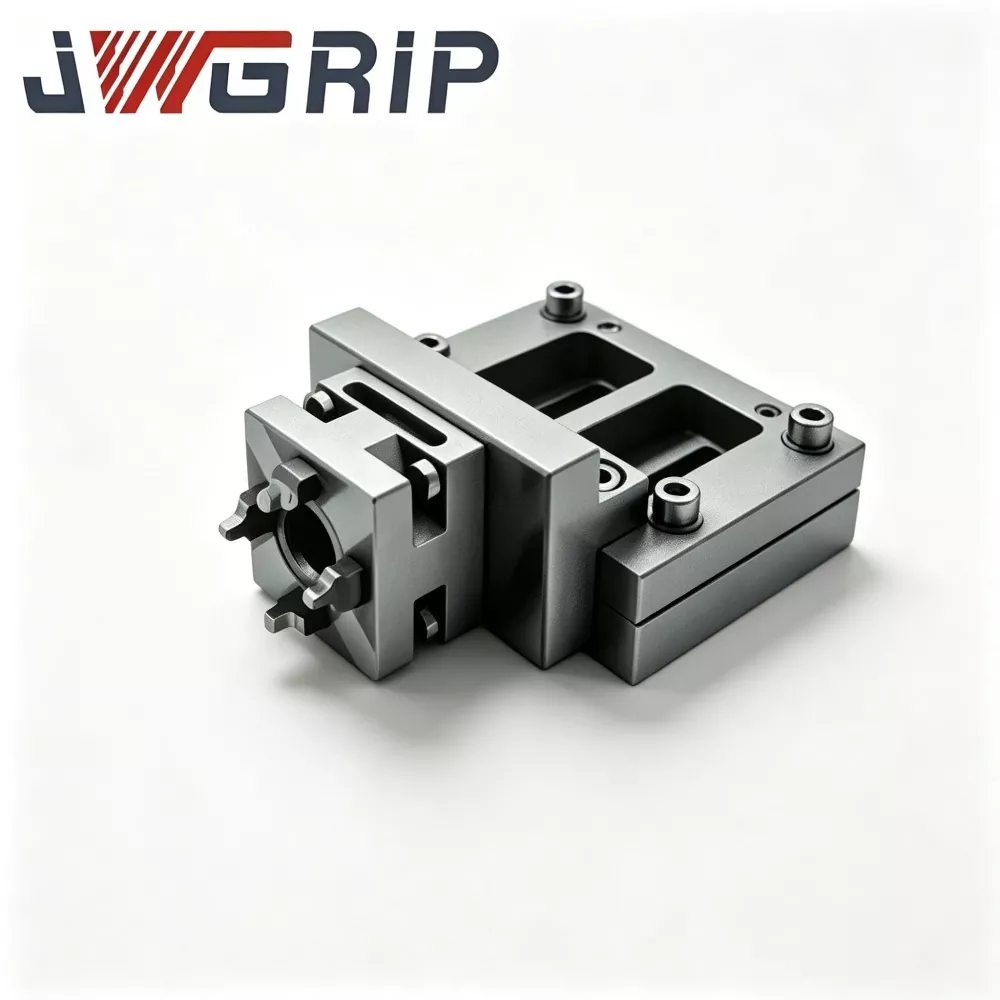
JWGRIP は、中国における 5 軸加工用のカスタマイズされた高精度丸ベース セルフセンタリング CNC バイスの専門メーカーおよびサプライヤーです。標準モデルは完全に在庫があり、迅速に世界に配送できます。これは、5 軸および複雑な多軸 CNC 加工操作向けに専門的に設計された、高精度の統合 CNC ワークホールディング治具です。高級ダクタイル鋳鉄ボディと高周波焼き入れガイドウェイ構造を採用し、超高繰返しクランプ性能、コンパクトな省スペースレイアウト、高剛性の切削安定性を一体化したユニットです。
この高精度丸ベースセルフセンタリングバイスは、コアクランプ繰返し精度±0.01mmを実現し、複雑な形状の部品加工においても超安定した位置決め性能を発揮します。すべての主要な構造コンポーネントは、内部の鋳造応力と加工応力を完全に排除するために、荒加工後に厳密な応力除去時効処理を受け、長期的な構造安定性を確保します。高周波焼き入れされたガイドウェイは、頻繁な周期的なクランプ時に優れた耐摩耗性を提供し、一貫した位置決め精度を効果的に維持し、長期運転による精度の低下を回避します。
最適化されたコンパクトな丸型ベースは、機械テーブルのスペースを節約し、大きな角度の揺動や回転割り出し加工中の工具の干渉を効果的に防ぎます。シンプルで効率的なクランプ手順を特徴とし、人為的なセットアップエラーを大幅に削減し、スピンドルの稼働時間を最大化します。航空宇宙部品、自動車部品、ハイエンド金型部品の精密バッチ処理に広く適用できるこの中国製治具は、補助調整時間を大幅に短縮し、複雑な精密機械加工タスクにおいて信頼性の高い一貫した寸法精度を保証します。
動作原理の説明
高精度丸ベースセルフセンタリングCNCバイスは、主に4軸、5軸CNCマシニングセンター、放電加工機、精密研削盤などに搭載される精密ワーク保持ユニットです。
その中心的な特徴は円形ベース構造です。長方形ベースのバイスと比較して、円形ベースの設計により機械テーブル上の回転移動クリアランスが拡大し、かさばる中間アダプター プレートの必要性が回避されます。
内部の精密カムネジ同期伝達機構によりセルフセンタリング機能を実現。
1. バイスを工作機械のワークテーブルにしっかりと固定した後、ワークピースを 2 つのジョーの間に置きます。
2. 中央の駆動ネジを操作します。内部のカムネジセットがデュアルジョーを駆動して同じ速度で内側に移動します。
3. ワークピースは機械のスピンドル中心線の中心に自動的に配置されるため、面倒な手動のダイヤルインジケータの位置合わせは必要ありません。
加工の問題点
実際の多軸バッチ生産では、従来のワークホールディング ソリューションのいくつかの典型的な制限が明らかになります。
1.角ベースバイスの回転すきま不足
長方形のベースが大きなテーブル面積を占めます。 4 軸/5 軸加工機を大きな角度で傾ける場合、工具と主軸の干渉が頻繁に発生します。追加のアダプター プレートにより、Z 軸の移動量がさらに消費されます。
2.ガイドウェイの周期摩耗による精度低下
高硬度の表面処理を行わないと、大量のクランプサイクルの後にガイドウェイの接触面が徐々に摩耗します。自動センタリングデータムがドリフトするため、繰り返し手動で再調整する必要があり、機械の有効稼働時間が低下します。
3.手動センタリング操作への依存度が高い
従来のバイスでは、ダイヤルインジケータのセンタリングを完了するには経験豊富なオペレータが必要でした。オペレータのスキルの違いに起因する位置決めの不一致は、複雑な多角度切削においてさらに大きくなり、高価値のワークピースのスクラップにつながります。
4.汚染物質の侵入により治具の寿命が短くなります
密閉構造が不十分なため、切削液や金属片がトランスミッション アセンブリの内部に侵入する可能性があります。研磨粒子はコンポーネントの摩耗を促進し、長期の連続生産においてジャミング障害を引き起こします。

アセンブリ構成
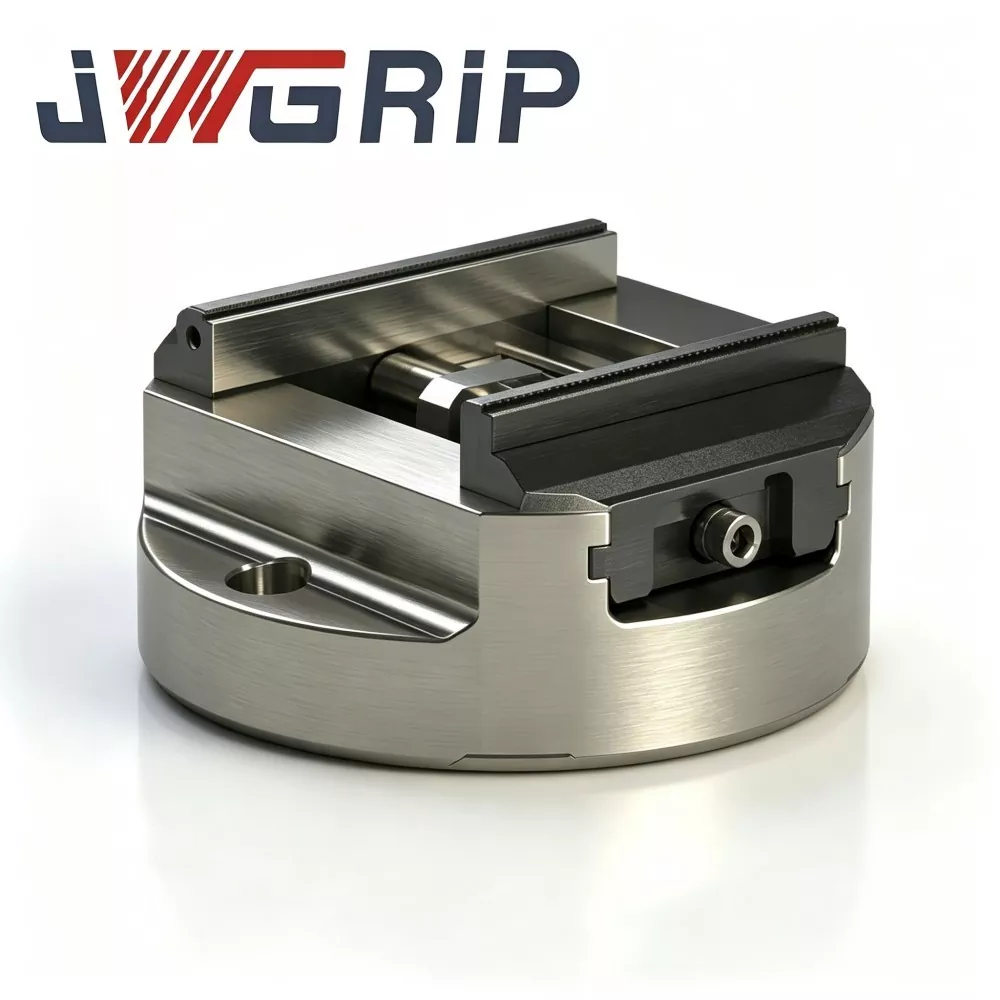
JWGRIP 高精度ラウンドベースセルフセンタリング CNC バイスは、5 つのコア機能アセンブリで構成されています。
① 応力を緩和した高級ダクタイル鋳鉄製丸ベース本体
② 高周波焼入れ精密案内面群
③ 内部カムネジ同期デュアルジョードライブユニット
④ 交換可能なジョー取付インターフェース(ハードジョー/ソフトジョー用)
⑤ 完全に密閉された耐チップ性と耐クーラント性のシールアセンブリ
1. 応力緩和ダクタイル鋳鉄製丸ベース本体
複数ラウンドの応力緩和時効処理を施したプレミアムダクタイル鋳鉄鋳物。優れた振動減衰特性により切削ビビリマークを抑制します。円形ベースのアウトラインにより、4 軸 / 5 軸装置の回転クリアランスが向上します。
2. 高周波焼き入れ精密ガイドウェイグループ
ガイドウェイ接触面には高周波焼入れ処理が施されており、高い表面硬度が得られます。精密に研磨された滑り面により、頻繁な開閉サイクル下でも低摩擦の動きと長期にわたる耐摩耗性が保証されます。
3. 内部カムネジ同期デュアルジョードライブユニット
精密に製造されたカムスクリュートランスミッションは、2 つのジョーに完全に同期した動きを実現します。ワークの初期配置位置に関係なく、ワークの自動センタリングを実現します。
4. 交換可能なジョー取り付けインターフェース
ハードジョーとアルミソフトジョー間の素早い交換をサポートします。ユーザーは、追加の専用治具を購入することなく、特殊形状のブランク前加工にソフトジョーを採用できます。
5.完全に密閉されたシーリングアセンブリ
シーリングハウジングが内側のカムネジとガイドウェイチャンバーを包み込み、金属片やクーラントの飛散をブロックし、精密可動部品を摩耗性汚染から保護します。
差別化されたコアパフォーマンスのハイライト
1. ±0.01 mmの繰り返しクランプ精度を保証
理論上のパラメータだけでなく、完成したユニットごとに工場の検査装置によって検証されます。バッチ間の安定した最初の部分の一貫性により、高価値の多軸コンポーネントの不良率と再作業量を効果的に削減します。
2. 多軸回転運動用に最適化されたラウンドベース形状
円形の輪郭により、機械の回転動作範囲が最大化されます。余分なアダプタープレートによって生じるZ軸の移動ロスを排除します。複雑な傾斜回転加工中に十分な回避スペースを提供し、より積極的な切削パラメータの採用を可能にします。
3.ダクタイル鋳鉄ボディによる優れた振動減衰性能
ダクタイル鋳鉄材が切削振動を効果的に吸収します。重切削条件で発生するビビリマークを抑制します。完成品の表面品質を向上させ、工具の寿命を延ばします。
4. 高周波焼入れキー可動面 HRC 58-62
重要なガイドウェイおよびカムねじの表面は HRC 58 ~ 62 の硬度に達します。数百万回のクランプサイクル後も安定したセルフセンタリング性能を維持し、表面摩耗による精度の低下を遅らせます。
5. 完全密閉の汚染遮断シーリング構造
通常の CNC 工場の条件下で、内部の精密トランスミッション部品を切り粉やクーラントの飛沫から保護します。治具の耐用年数を延ばし、連続バッチ生産のパフォーマンスを安定させます。
6. 交換可能なハードジョー/ソフトジョーとプロジェクト指向のカスタム修正機能
クイックスワップジョーインターフェースは多様なワークプロファイルに適応します。 JWGRIP はカスタムエンジニアリングサービスを提供します。特別な機械テーブルとワークピースの要件を満たすために、ベースの取り付けレイアウト、ジョーの輪郭、クランプストロークを調整します。
代表的なアプリケーション分野
1. 航空宇宙用精密部品の製造
厳しい公差要件と複雑な空間的輪郭を備えたタービンブレード、構造フレーム、着陸装置関連コンポーネント。安定したセルフセンタリング性能により、高価値の航空宇宙部品のマルチアングル 5 軸フライス加工および穴あけ加工の需要に対応します。
2. 自動車およびモータースポーツ部品の製造
エンジンハウジング、トランスミッションケース、サスペンション構造ワーク。 4軸・5軸装置によるアルミ合金・チタン合金部品の高速ミーリング加工に適しています。
3. モールドアンドダイの製造
射出成形コア、スタンピング金型部品。高い剛性と繰り返し位置決め精度により、金型製作作業に優れた表面仕上げと正確な形状寸法を実現します。
4. 汎用精密ジョブショップ加工
フライス加工、穴あけ、研削、タッピングなどの縦型/横型マシニングセンターでの作業をジョブショップで行います。混合バッチ、多品種部品の注文に対応する信頼性の高い汎用ワークホールディング。
インストールのワークフロー
1. 工作機械のワークテーブルの取り付け面とバイスの丸ベース底面の基準面を徹底的に洗浄します。金属片、クーラント残留物、油汚れを取り除きます。微小な異物は取り付けオフセットの原因となり、多軸ロータリインデックス動作中に位置ずれの原因となります。
2. 工作機械の作業台にバイスを置き、取り付け穴の位置を合わせます。固定ボルトは公式マニュアルに記載されているトルク仕様に従って締め付けてください。バイスがガタつきなくしっかりと固定されていることを確認してください。
3. ワークピースをジョーの間に置き、中央の駆動ネジを操作して自動セルフセンタリングクランプを完了します。ワーク材質や外形形状に合わせて硬爪・生爪を交換してください。
4. 多軸傾斜割出動作の機械の空運転シミュレーションを実行します。シミュレートされた切削負荷の下で、機械的干渉とワークピースの移動傾向を確認します。
5. テストワークピースによるトライアルカット検証を完了します。寸法公差および幾何公差のインデックスを検査します。センタリングクランプ性能がエンジニアリング要件を満たした場合にのみ、正式な量産を開始してください。
メンテナンスチェックリスト
1. 日常のメンテナンス
各加工シフトの後、ジョーの作業面とラウンドベース底部の基準面を拭きます。切りくずやクーラントの飛沫を除去し、位置ずれの原因を排除します。
2. 定期的な注油
定期的にシーリングアセンブリのメンテナンスアクセスを開きます。内部のカムスクリュー伝達ユニットに適切な耐摩耗潤滑剤を注入し、ジョーの開閉動作をスムーズに保ちます。
3. 摩耗部品の検査
ジョーの接触面を定期的に検査してください。傷や摩耗によりクランプ品質が損なわれた場合は、ジョーを交換するか再研磨してください。摩耗したジョーを使用して生産を続行しないでください。
4. 四半期ごとの精度検証
四半期ごとにバイスを作業台から取り外します。ラウンドベースのデータムに傷やへこみがないか検査します。計測ツールを使用してセルフセンタリングの繰り返し精度を測定し、バッチ廃棄のリスクに先立って微妙な精度のドリフトを検出します。
5. 長期アイドル保管保護
バイスユニット全体を完全に洗浄します。データムとジョーの作業面に防錆コーティングを施します。乾燥した防塵環境に保管してください。
6. 禁止操作の注意事項
オーバーストロークのクランプは禁止してください。ベースや内部トランスミッションコンポーネントの変形を避けるため、バイス本体やジョーを重い工具で叩いたりしないでください。
調達選択のリファレンス
JWGRIP 高精度丸ベースセルフセンタリング CNC バイスのコア価値:
① 多軸最適化円形ベースレイアウト
② 工場検証済み±0.01mmの繰り返しクランプ精度
③ 振動吸収ダクタイル鋳鉄体
④ 高周波焼入れした高硬度可動面
⑤ 交換可能なハードジョー構造とカスタムエンジニアリング機能
不十分な回転クリアランス、手動センタリングの人的エラー、周期的な磨耗による精度のドリフト、さまざまなプロファイルのワークピースに対する適応性の低さなど、多軸加工の問題点を解決します。
選択のリマインダー:
1. ワークピースの最大外形寸法とバイスの有効クランプストロークを比較し、適切な安全マージンを確保してください。
2. 機械テーブルの取り付け穴のレイアウトを確認します。ゼロ点ベースプレートとの適合性を評価します。標準以外の設置要件については、カスタム変更サービスをご利用いただけます。
3. ジョーのタイプを選択します。切断力の高い金属ワークにはハードジョーを選択します。生爪を採用し、特殊形状ブランク加工前加工を実現。多品種多品種生産に備えて、予備のジョー セットを準備します。
4. 標準在庫バージョンは短納期を実現します。特殊な取り付け寸法または特殊なジョープロファイルの要求に応じて、OEM カスタムエンジニアリングサービスを採用します。
よくある質問
Q1: 高精度丸ベースセルフセンタリング CNC バイスは、4 軸およびクレードル型 5 軸回転テーブルに取り付けることができますか?
はい。円形ベースの設計により、4 軸およびクレードル タイプの 5 軸機器の回転軸クリアランスが最適化されます。設置前に衝突防止評価のために器具全体の高さを計算してください。特殊な円テーブル仕様の場合は、特注の取付穴レイアウト変更が可能です。
Q2: このバイスに生爪は使用できますか?
まったくその通りです。交換可能なジョーマウントインターフェイスを採用しています。ハードジョーとアルミソフトジョーを自由に交換して、さまざまなワーク加工要件を満たすことができます。
Q3: 繰り返し位置決め精度の保証はどのくらいですか?
保証された繰り返しクランプ精度は ±0.01 mm に達し、すべてのユニットが工場の計測機器で検査を受けます。
Q4: JWGRIPはOEM/ODMカスタムオーダーをサポートしていますか?
はい。当社は、ロゴマーキング、寸法調整、特殊材料構成などのワンストップ OEM カスタム エンジニアリング サービスを提供し、個別のプロジェクト レベルの要求に応えます。
Q5:日常のお手入れのポイントは何ですか?
完全密閉密閉設計の利点により、大掛かりなメンテナンス作業は必要ありません。主な作業:外面を切り粉からきれいに保ち、内側のカムスクリュートランスミッションに定期的に潤滑を実行し、ジョーの摩耗状態を定期的に検査します。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。
ニュースのおすすめ