日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







52 CNCワークホールディング用クイックチェンジフィクスチャープレート
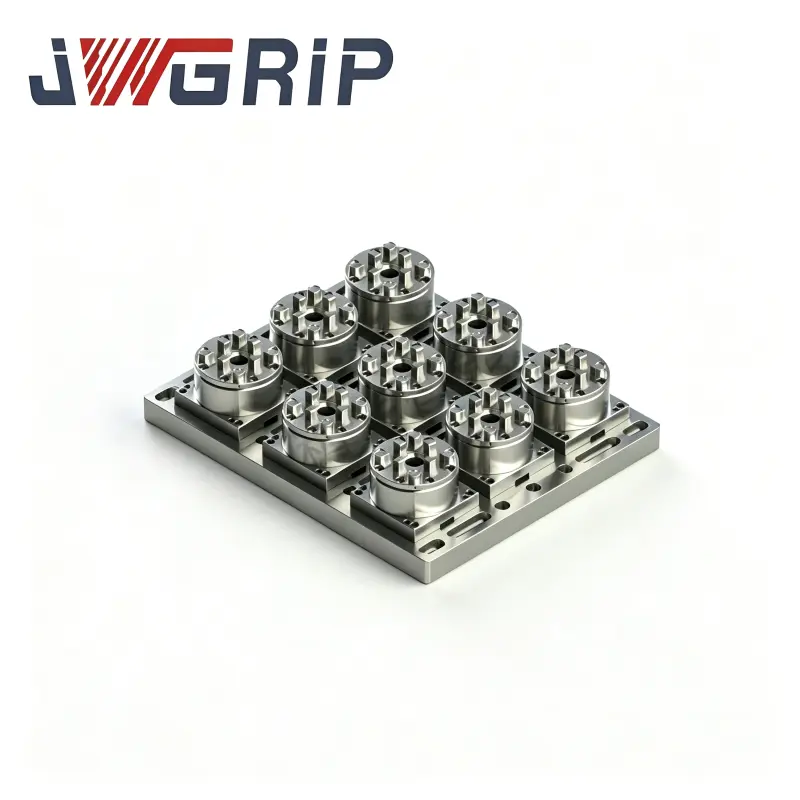
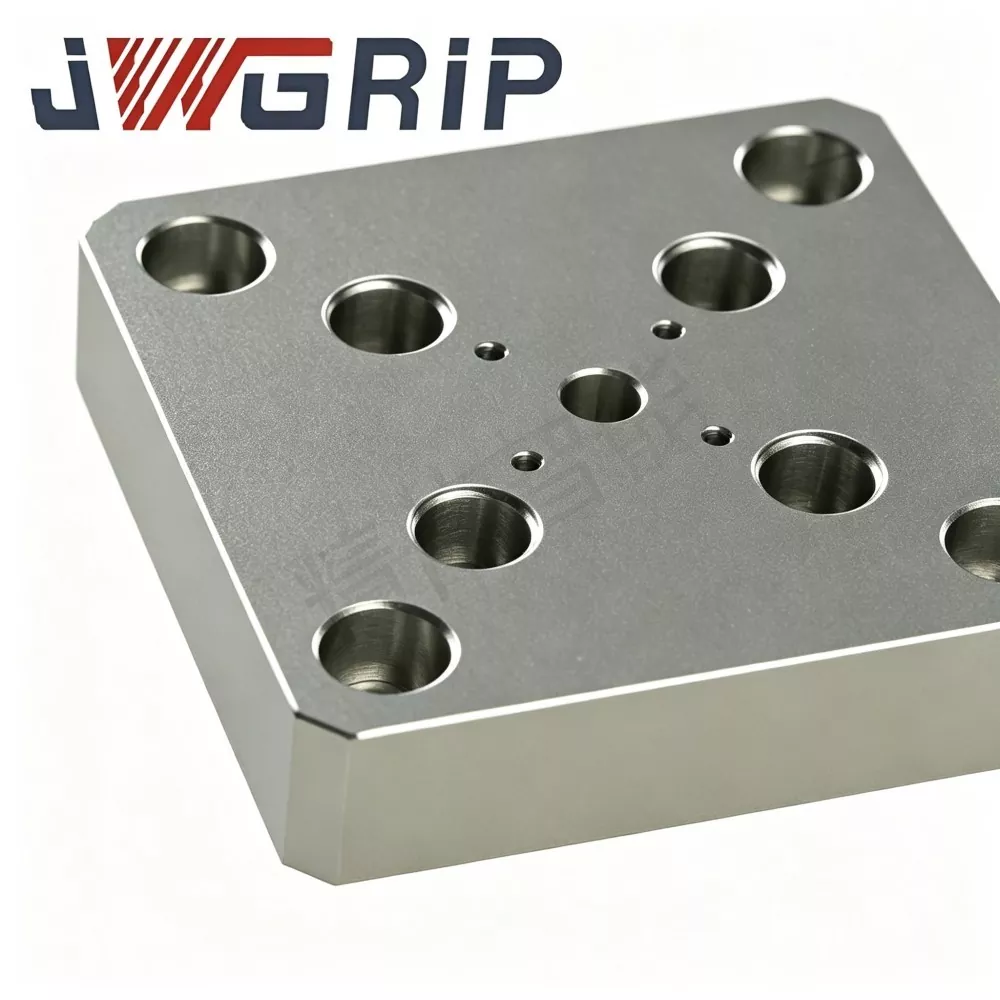
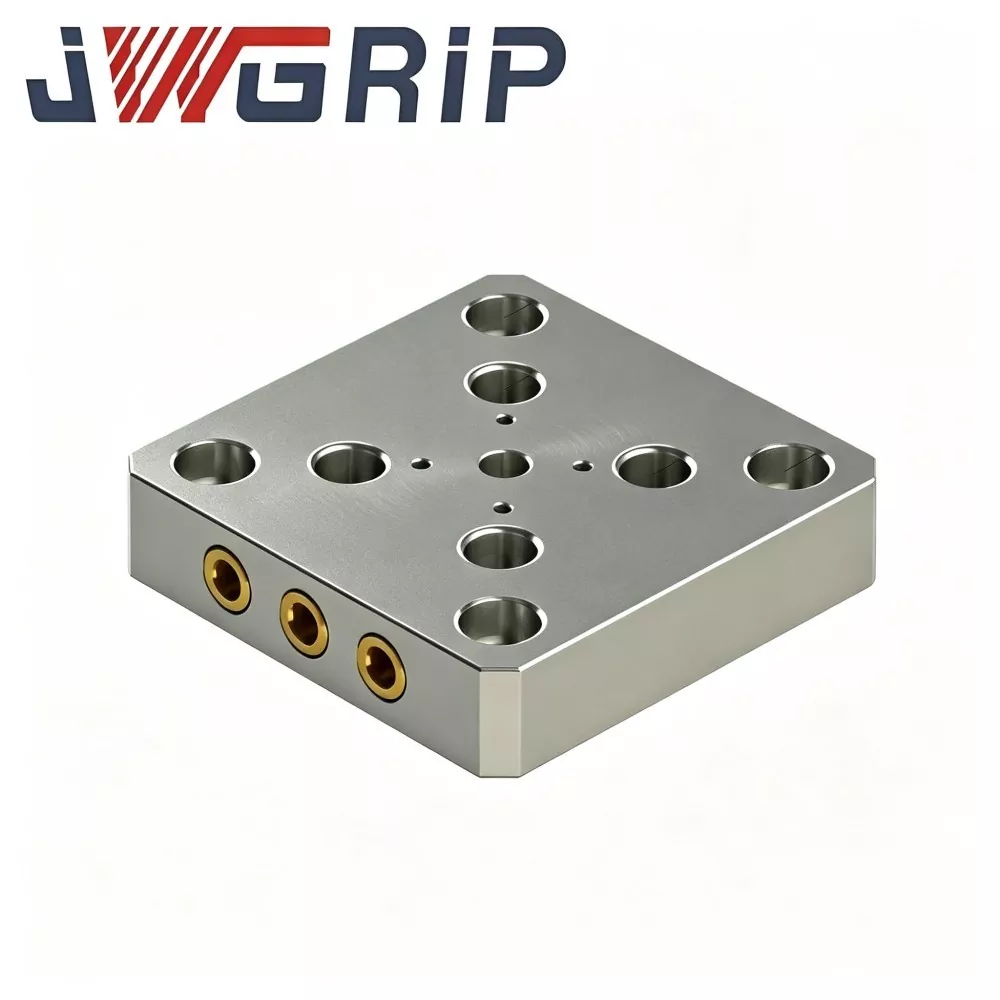
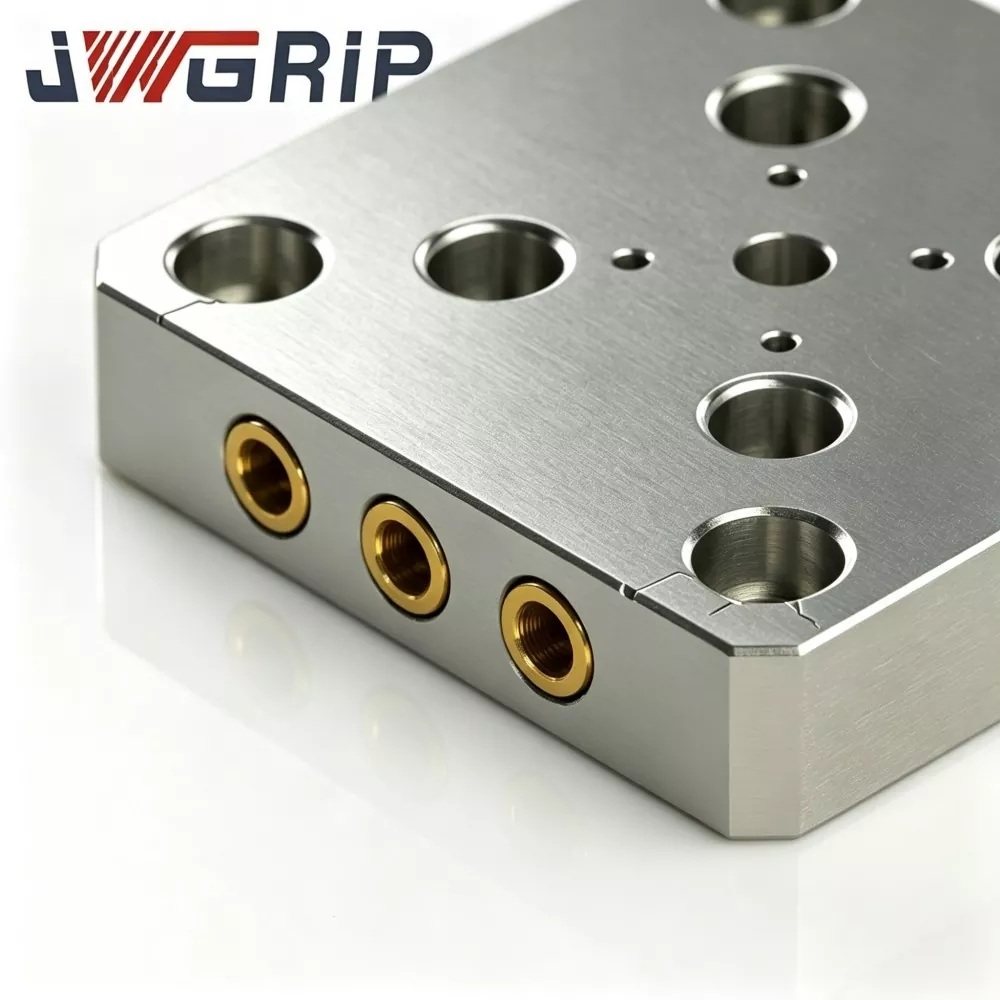
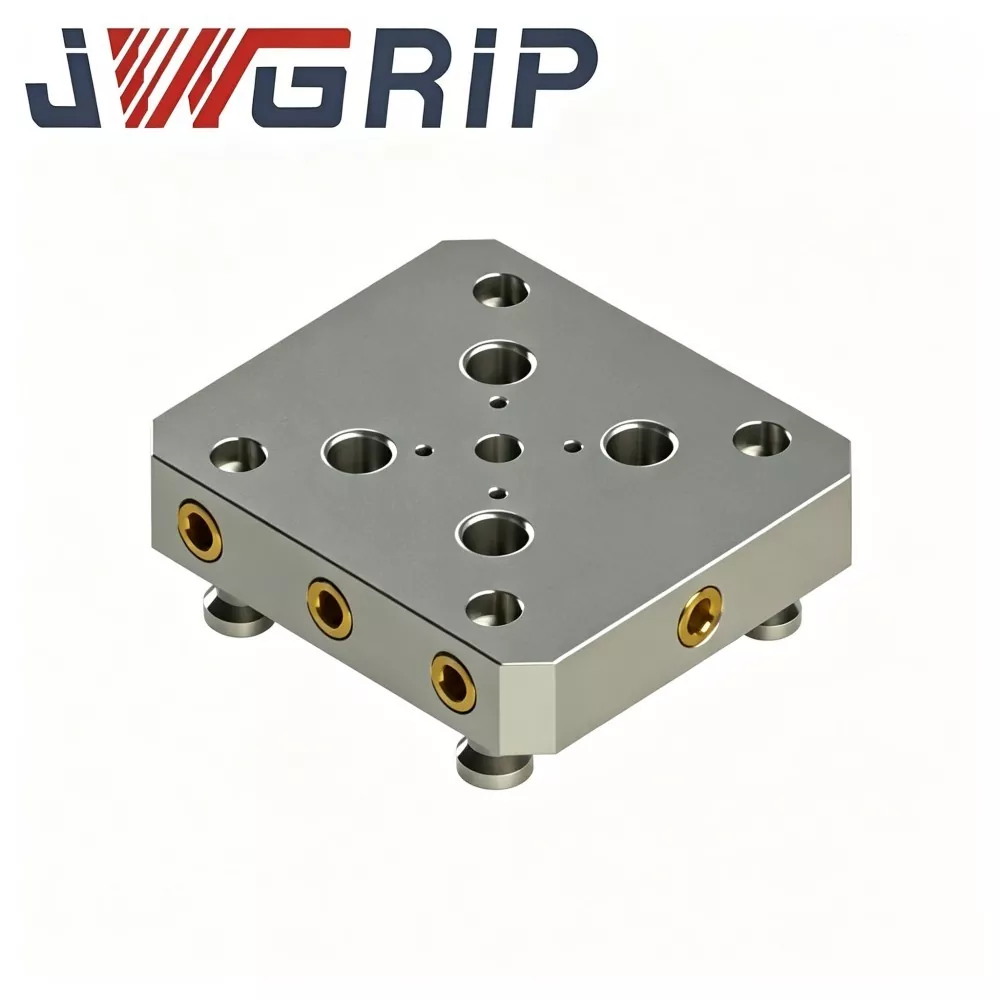
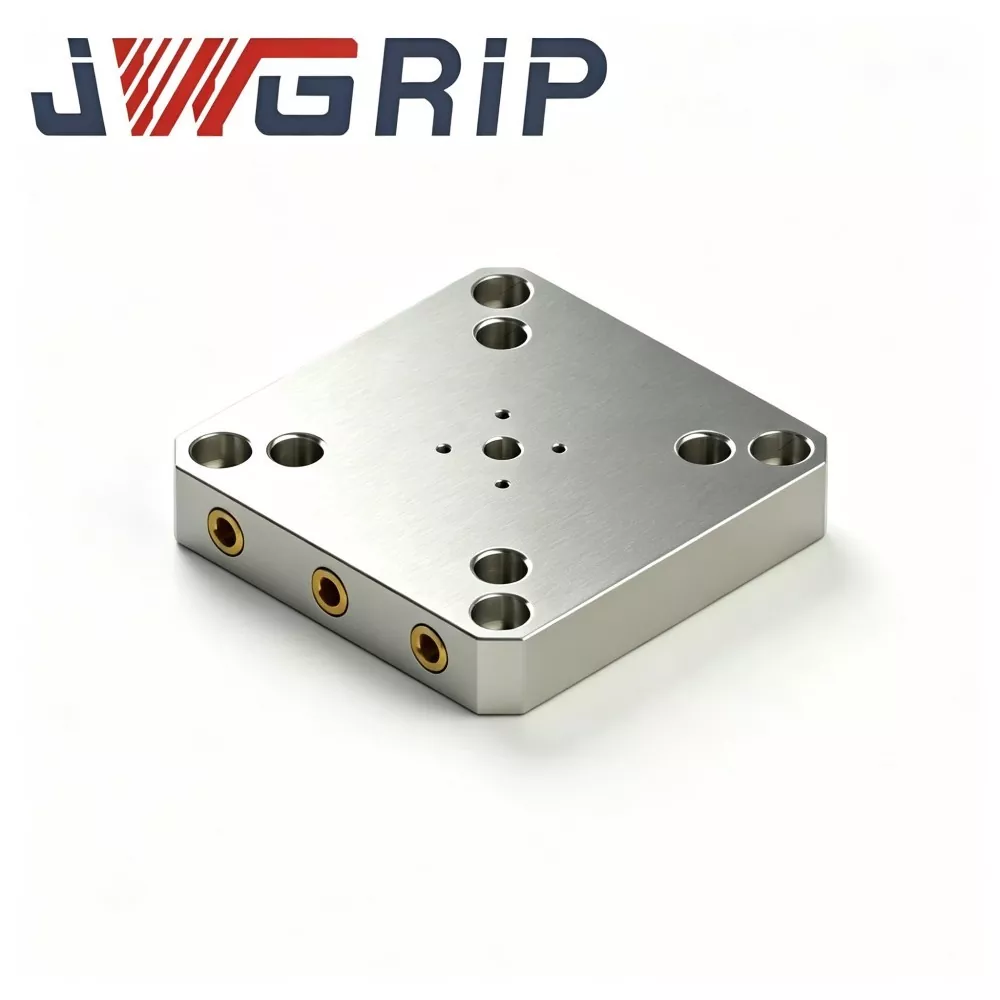
JWGRIPは、中国のCNCワークホールディング用の工場直接およびカスタマイズされた52クイックチェンジフィクスチャープレートの専門メーカーおよびサプライヤーです。これは、CNC ワークホールディングの 52 シリーズ ゼロ点位置決めシステムに合わせて特別に設計され、適合する高性能の統合上部ツーリング コンポーネントです。治具ベアリング プラットフォーム、プルスタッド取り付けデータム、および補助ワークピース位置決め構造を単一のユニットに統合し、多品種および可変バッチの CNC 加工タスクに対応する迅速な治具交換を実現すると同時に、繰り返しのデータム校正や分散した移行ツールの組み合わせを排除します。
この高度な52クイックチェンジフィクスチャープレートは、実際の負荷グレードに応じて選択された高密度鋳造アルミニウム合金または高張力鋼材を採用し、複合ストレスリリーフ時効処理、マルチパス精密フライス加工、および超精密表面研削によって加工されています。通常の未処理のフライス加工治具プレートとは異なり、内部残留応力を完全に解放し、高頻度のバッチ生産における長期の交互クランプ応力下での平面度変形を効果的に抑制します。この耐久性のある治具プレートは、クイックチェンジサイクルを繰り返しても安定した平面度と持続するデータム精度を備えており、CE 産業機械の安全基準に完全に準拠しています。
すべてのバッチは、厳格な原材料組成テスト、複数プロセスの精密機械加工、平坦性と位置公差検査、およびシミュレートされた周期的スワップ検証を受けます。 52 CNC ワークホールディング用クイック チェンジ フィクスチャ プレートは、新しい CNC ワークステーション ツーリング構成や、生産ラインでの変形およびデータムずれのある古いフィクスチャ プレートの交換に広く適用できます。標準在庫供給と、外形サイズ、穴レイアウト、材料グレード、表面陽極酸化処理のカスタマイズされた最適化をサポートし、世界的な CNC 加工工場、治具インテグレーター、ツーリング エンジニアリング部門に、安定した高精度かつ柔軟なクイックチェンジ ツーリング ソリューションを提供します。
機能的な位置付け
ゼロポイント治具技術は、多種類の CNC ジョブの治具交換時間を大幅に短縮し、現代の多軸ワークショップの主流のツーリング ソリューションとなっています。 52 クイック チェンジ フィクスチャ プレートは、52 シリーズ ゼロ点チャックの上に設置される上部ツーリング プラットフォームです。プレートの下に事前に取り付けられたプルスタッドが内部のクランプコレットと係合し、繰り返し位置決め基準に基づいて数秒でプレート全体をチャックに固定します。
プレートは 3 つの重要な機能を同時に果たします。
1. 上部ベアリングプラットフォーム: バイス、カスタム治具、またはワークピースを直接クランプするための平らな上部の基準。
2. プルスタッド取り付けインターフェイス: 底部に事前に開けられたタップ穴は、52 のゼロ点チャック パターンにプル スタッドを配置します。
3. 補助ワークピース基準: サイドエッジとダウエルピン穴は、繰り返し荷重を行うための二次的な位置基準を提供します。
許容範囲外の治具プレートによって引き起こされる一般的な故障カスケード:
1. 上面の平坦度低下・反り → クランプ時のデータムずれ
2. プルスタッドの取り付け穴の位置がずれている → プルスタッドがチャックコレットにスムーズに入らなくなりました
3. 底部の位置決め面の摩耗/へこみ → プレートがチャック上で不均等に固定されている
4. 結果: 繰り返しの位置決めドリフト、不安定なクランプ力、バッチ部品の寸法変動、隠れた高速切断の安全上のリスク。
JWGRIP 標準 52 治具プレートは、主流の 52 シリーズ ゼロ点システムと交換可能な取り付けパターンを維持します。これらは、新規構築のワークステーション プロジェクトと、稼働中の生産ラインでデータムがずれた古いプレートのオンサイト交換の両方に適合します。 OEM カスタム変更は、非標準の外形サイズ、特殊なグリッド穴レイアウト、より高い定格荷重、耐腐食性の作業条件に対応できます。少量のトライアル注文と、世界中の顧客からの大量のマッチング注文の両方がサポートされています。
構造と性能
CNC ワークホールディング用の JWGRIP 52 クイック チェンジ フィクスチャ プレートは 5 つの機能セクションで構成され、それぞれが交換サイクルを繰り返す際の位置決め精度と耐荷重に貢献します。
1. 上部基準面(ワーク取り付け面)
バイス、ソフトジョー、カスタム治具、またはワークピースを直接取り付けるために、標準化されたグリッドのネジ穴 (および/またはダウエルピン穴) が開けられた超精密研削平面。底面基準面に対する平面度と平行度は、総合的な加工精度の決定的な指標となります。
2. 底部位置決め面 (チャック合わせ面)
52 シリーズ 0 点チャックの基準面に直接載る、精密に加工された平面。その平坦度と清浄度は、各交換後にプレートが必要な公差内で繰り返されるかどうかを直接決定します。
3. プルスタッド取り付け穴 (プレート底部のタップ穴)
52 個のゼロポイント チャック プル スタッド パターンに合わせて事前に穴あけおよびタップ加工が施されており、一致するプル スタッドとともに使用されます。穴位置の公差は 52 システム ピッチに厳密に従います。プルスタッドは下からねじ込まれ、指定されたトルクでロックされます。
4. 側基準エッジ/周辺基準面
精密にフライス加工されたサイドエッジは、プレートをパレットにロードしたり、セットアップ中にエッジを見つけたりするための周囲の位置合わせ基準を提供します。一部のバージョンには、二次位置用の硬化ダウエルピン穴が含まれています。
5. 剛性構造(材質依存)
鋳造アルミニウムバージョンは、剛性を損なうことなく重量を削減するためにリブウェブ構造を採用しています。スチールバージョンは、重切削用のソリッドまたはポケット付きデザインを使用しています。どちらの設計でも、長期にわたる平坦度のドリフトに耐えるために応力除去エージングが施されています。
低コストの市場代替品の多くは、応力緩和のない単に生のフライス加工されたプレートです。内部残留応力は設置後にゆっくりと解放され、数週間にわたる平面度のドリフトと繰り返しの再校正の原因となります。 JWGRIP 鋳造プレートは仕上げ加工前に複合応力除去時効処理を行うため、数千回の交換サイクル後も平坦度は安定しています。外形サイズ、グリッド レイアウト、または定格荷重が標準仕様と異なる場合、OEM サービスは寸法、材料グレード、表面処理を再調整できます。
品質管理ワークフロー
すべての生産バッチは、製品が工場から出荷される前に、一連の検査ステップを経ます。不適合なプレートは拒否され、完成品在庫には決して入りません。
1. アルミニウム合金または鋼グレードの適合性を確認するための原材料のスペクトル/組成分析。
2. 鋳造または鍛造のブランク成形と、内部欠陥の非破壊検査。
3. 残留応力を解放するための複合応力除去時効熱処理。
4. 両面を荒加工して余剰在庫を除去します。
5. グリッド穴、プルスタッドタップ穴、および側面データムエッジの半仕上げフライス加工。
6. 上部基準面と下部位置決め面の仕上げ面研削。
7. 精密検査: 平面度、平行度、穴位置公差、ねじゲージチェック。
8. 定格負荷下でのサンプリングシミュレートされた周期的なスワップアンドクランプ検証。
障害トラブルシューティング表
|
故障現象 |
考えられる根本原因 |
推奨される解決策 |
|
交換後のプレートのリピート位置のずれ |
底部の位置決め面が歪んでいる/へこんでいる。プルスタッド穴の位置がずれています。チャックコレット摩耗 |
プレートの平面度と基準面を検査します。プルスタッドのパターンを確認してください。チャックコレットの整備または交換 |
|
プルスタッドがチャックコレットにスムーズに入らない |
タップ穴の位置ドリフト。曲がったまたは大きすぎるプルスタッド。穴に欠けがある |
穴の位置の公差を確認します。プルスタッドを点検します。取り付ける前にすべての穴を掃除してください |
|
プレートが揺れる / チャックに偏って乗る |
底部とチャックの間に切りくずが溜まる。歪んだ底面。欠落データムのクリーニング |
チャック基準面とプレート底部を完全にきれいにします。平坦度が低下した場合はプレートを再研磨または交換します |
|
明らかな切削振動またはびびり |
プレートが完全に取り付けられていません。不均一なプルスタッドトルク。プレートがその材料グレードに対して過負荷になっている |
すべてのプルスタッドを均等に取り付け直し、再度締め付けます。定格荷重と切断パラメータを確認する |
設置仕様
1. 52 シリーズ ゼロ点チャック基準面とプレート底部位置決め面を徹底的に清掃します。設置する前に、すべての切りくず、クーラント残留物、バリを取り除いてください。
2. 適合するプルスタッドをプレート底部の穴に公式推奨の締め付けトルクでねじ込みます。オーバートルクではタップ穴とプレートデータムが歪み、アンダートルクでは切削振動による緩みが発生します。
3. プレートをチャック上にまっすぐに下げます。すべてのプルスタッドが力を入れずにコレットに入っていることを確認してください。クランプを作動させ、プレートが完全に平らでぐらつきがないことを確認します。
4. プレート底部とチャック基準面の間にシム、紙、または接着剤を決して置かないでください。サンドイッチ層があると繰り返し精度が損なわれます。
5. 量産中は、上面の平坦度とデータムエッジを定期的にチェックしてください。平坦度が公差を超えたり、基準面にへこみや摩耗が見られる場合は、プレートを交換または再研磨してください。
6. OEM カスタム プレートの場合は、外形寸法、グリッド穴のレイアウト、プルスタッド穴の位置、およびデータムの平面度に関する図面要件に厳密に従ってください。
梱包と発送
JWGRIP 52 クイック チェンジ フィクスチャ プレート — 標準在庫 SKU は、迅速なグローバル注文発送をサポートします。
各プレートには、梱包前に研磨基準面に独立した防錆/防食保護と表面保護フィルムが施されます。
小ロット注文: 防錆バッグと頑丈なカートン、エッジコーナー保護付き。
大量輸出注文: 長距離の海陸物流中の基準面の傷や変形を防ぐ、分離パッド付きの燻蒸処理なしの耐衝撃性無垢材の箱。
OEM のカスタム変更注文は、相互に確認されたリードタイムに従います。
バッチ検査データシートと平面度/寸法検査記録はすべての出荷パッケージに同封されます。
アフターサポートサービス
1. 保証期間: 正しい取り付け、一致したプルスタッドの選択、および定格動作条件の下では、非消耗品のプレート本体には 1 年間の保証が適用されます。過負荷切断、不適切なクランプトルク、切りくずによる基準面の磨耗、人為的衝撃、規格外の化学腐食によって引き起こされる損傷は、保証範囲から除外されます。
2. 設置と障害分析のためのリモートオンライン技術ガイダンス。世界中の顧客は電子メールで技術的な問い合わせを送信できます。エンジニアは 24 時間以内に返信します。
3. すべての発注書には、完全な寸法図と材料性能文書が提供されます。
4. OEM の要求に対するエンジニアリング レベルの技術コンサルティング: 外形サイズの調整、グリッド穴のレイアウト変更、材料グレードのアップグレード、特殊な陽極酸化 / 表面処理のオプション。
5. リピート注文向けに、標準仕様およびカスタム仕様の治具プレートの両方の安定したスペアパーツのバッチ供給。
調達と技術評価
核となる価値: 複合応力除去時効鋳造/鍛造、超精密両面研削、厳格な多段階の社内品質管理、主流の 52 シリーズ ゼロ点システムと互換性のある穴パターン、柔軟な OEM サイズ / 材料 / 表面処理のカスタマイズ。
CNC ワークホールディング用の 52 クイック チェンジ フィクスチャ プレートは、ゼロ点治具システムの典型的な上部ツーリングのボトルネック、つまり上面の平坦度のドリフト、プルスタッド穴の位置のシフト、底面データムの反り、未加工の未処理プレートの短い耐用年数を解決します。
評価のリマインダー:
1. 注文する前に、ゼロ点システムの仕様が一致していることを確認し、プルスタッドの穴パターンの互換性を確認してください。
2. 必要な外形サイズ、グリッド穴のレイアウト、実際の最大切削負荷、および作業場の周囲条件(通常/高腐食)を明確にし、それに応じて鋳造アルミニウムの軽量バージョンまたは鋼製の剛性バージョンを選択します。
3. 在庫標準品は短納期で納品できます。特殊な外形、穴レイアウト、または表面処理要件に合わせて、OEM カスタム エンジニアリングを選択します。
JWGRIPから工場直送。金型、自動車部品、一般精密加工の 3 軸 / 5 軸 52 シリーズ原点治具セットに最適な上部ツーリング プレートです。
よくある質問
Q1: 標準 52 治具プレートは、他社ブランドの 52 シリーズ ゼロ点チャックと直接適合できますか?
標準バージョンは、完全に一致したプルスタッド穴パターンとデータム インターフェイスを備えた 52 シリーズ ゼロ点システムとのみ交換可能です。パターンが異なる場合はOEM特注プレートとなります。
Q2: 治具プレートの交換または再研磨が必要なことを示す信号は何ですか?
上面の平坦度が公差を超えた場合、底面データにへこみや反りが見られる場合、またはチャックとプレートを徹底的に洗浄しても繰り返し位置決めが復元できない場合は、交換または再研磨してください。
Q3: プレートの下にシムや紙を敷いて高さを調整することはできますか?
いいえ。プレート底部とチャック基準面の間にサンドイッチ層があると、繰り返し精度が損なわれます。高さ調整は、プレート基準自体を精密に研磨することによって行う必要があります。
Q4: 鋳造アルミニウム板と鋼板、どちらを選択しますか?
鋳造アルミニウムは軽量で交換が速く、軽度から中度の切削に適しています。スチール (または鋳鉄) バージョンは、耐久性の高い金型やダイカットにおいて、より高い剛性と平坦性の保持を実現します。切削負荷と機械の動的要件に応じて選択してください。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。
ニュースのおすすめ