日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






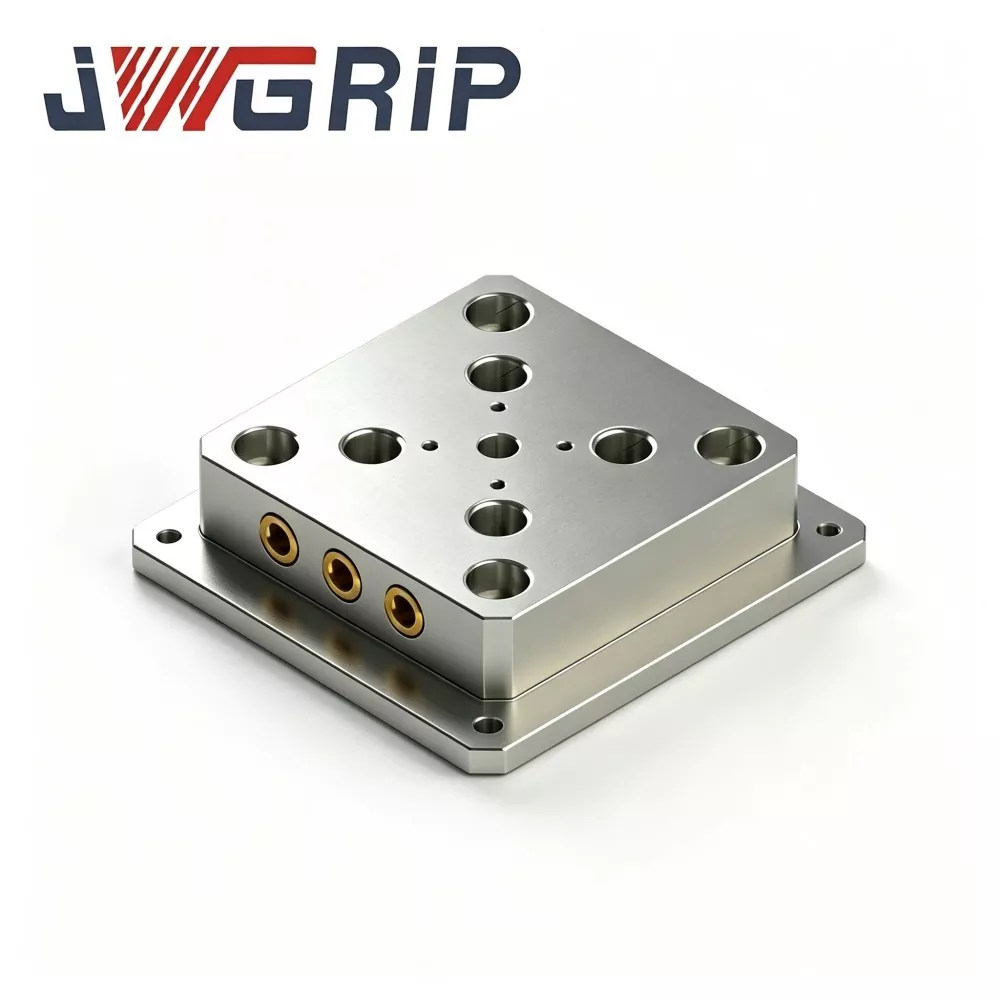
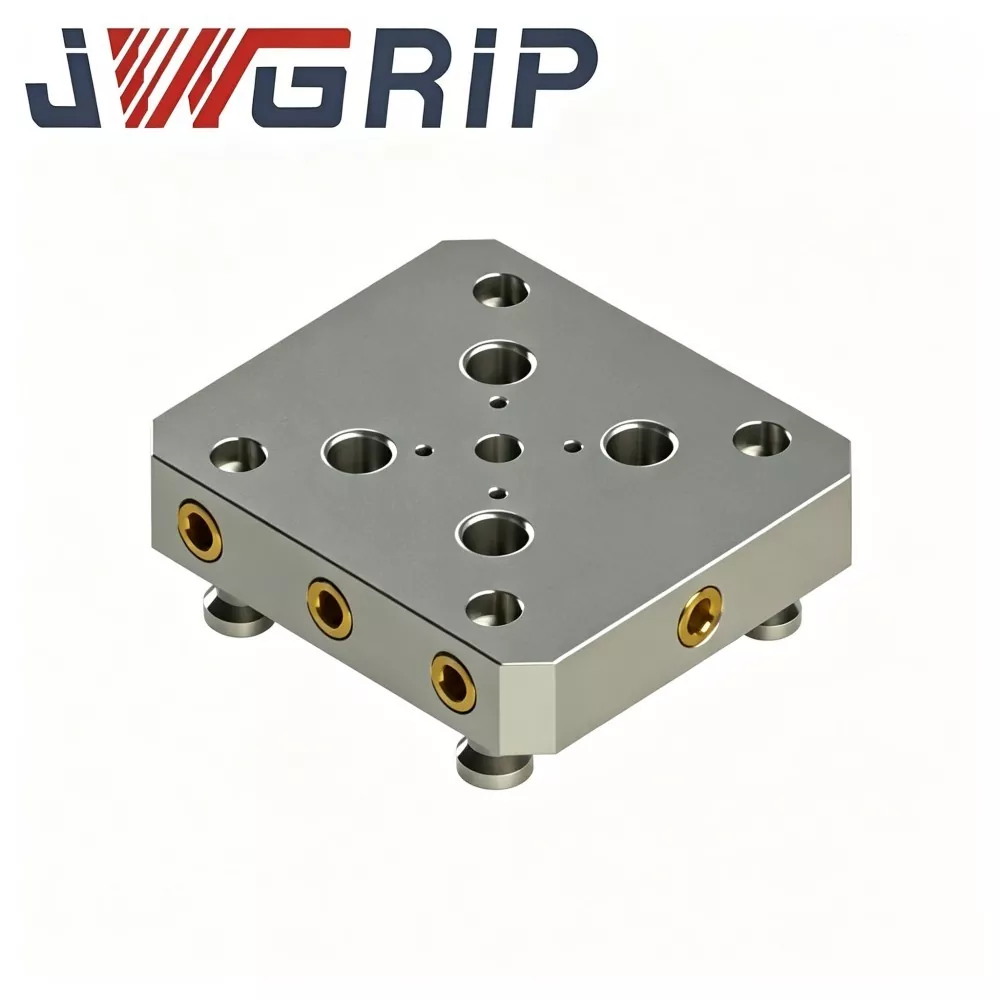
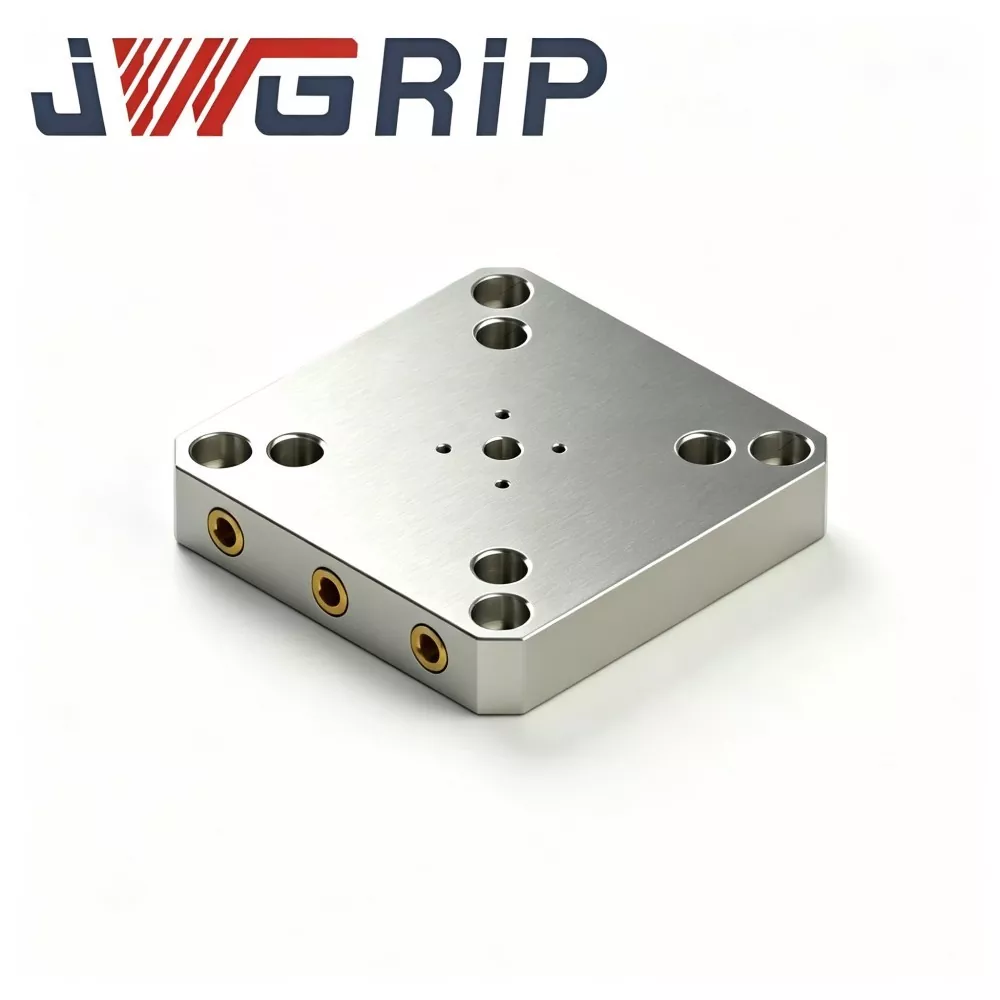
両面スイベルクイックチェンジ治具ベース
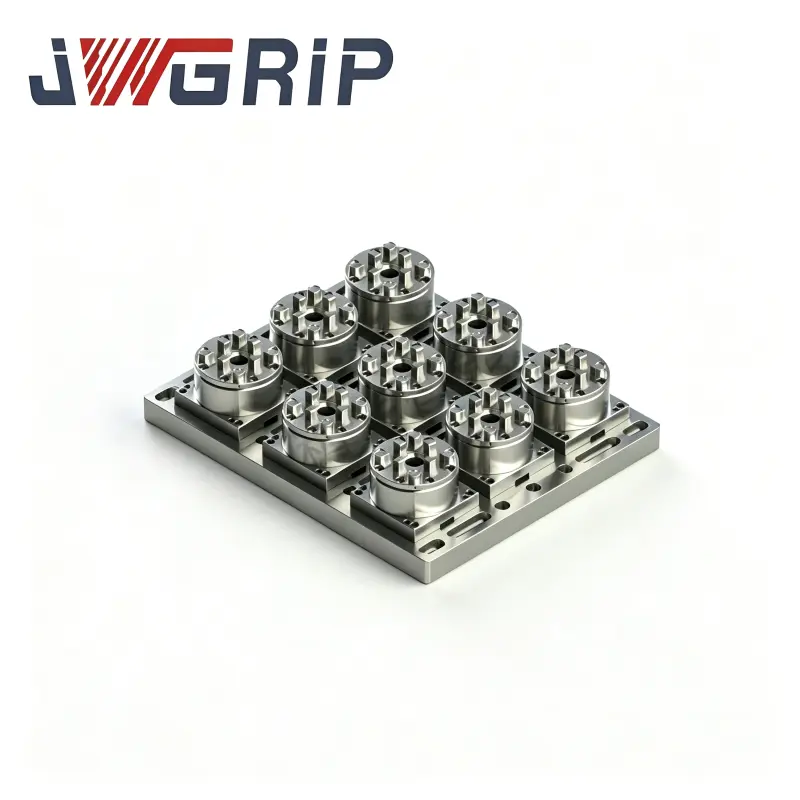
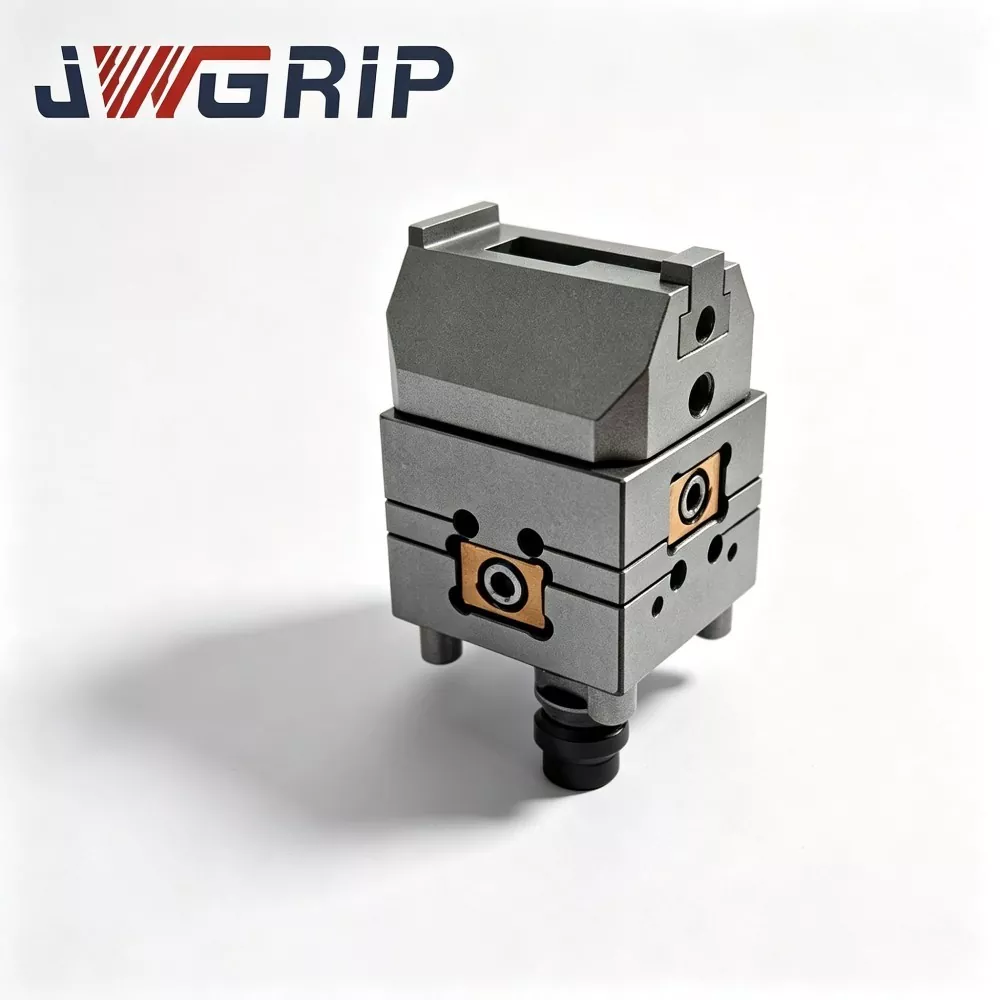
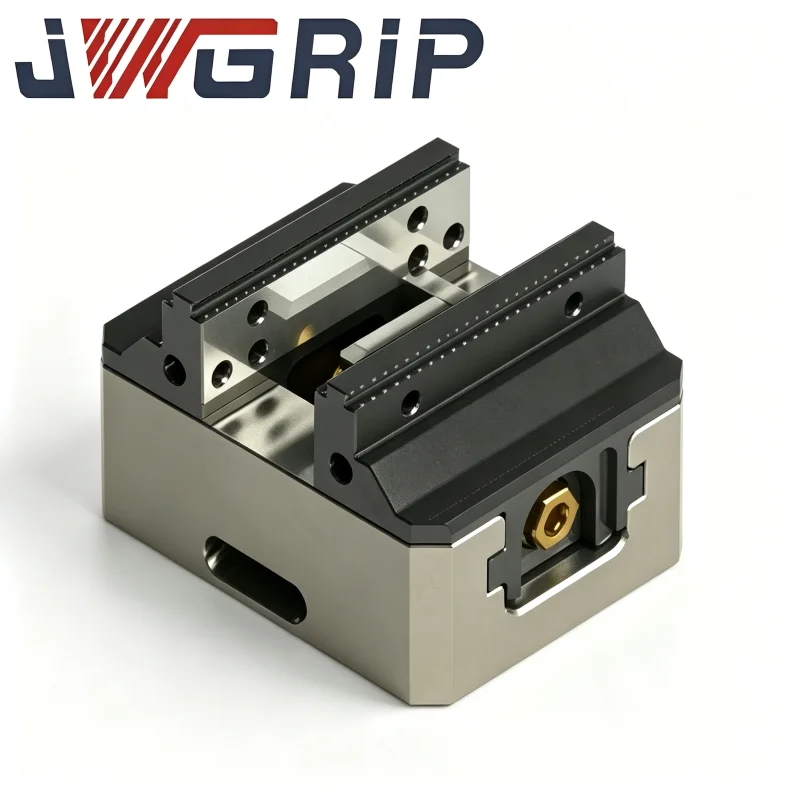
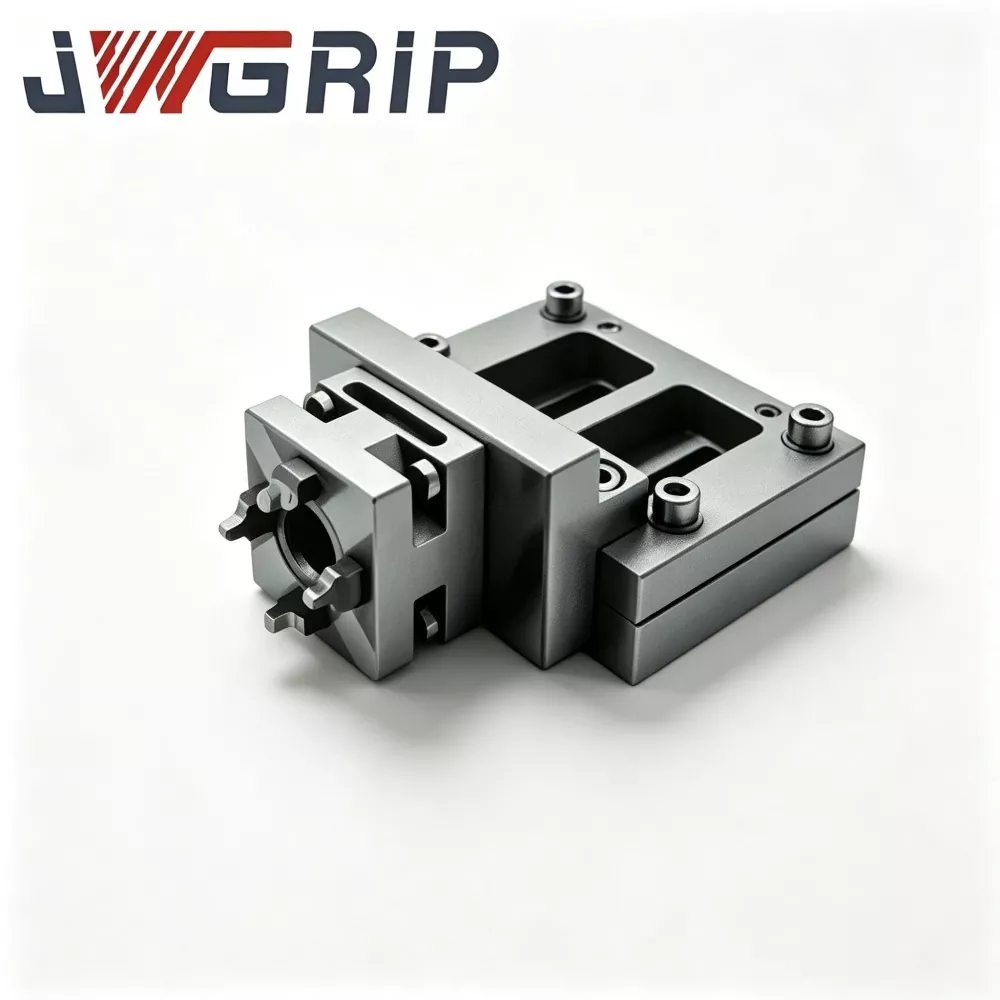
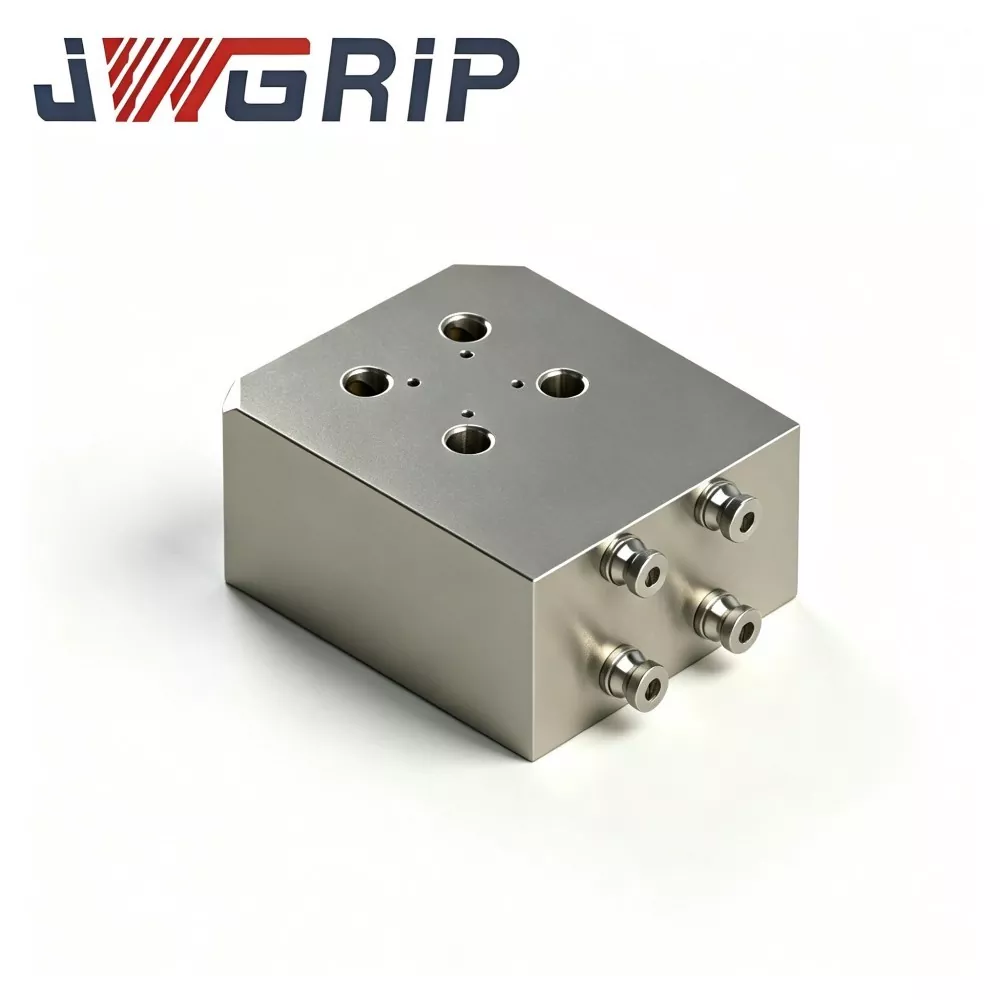
JWGRIP は、中国における両面スイベル クイック チェンジ フィクスチャ ベースの信頼できる卸売業者および輸出業者であり、世界的な産業プロジェクトの需要を満たすために完全に在庫のある標準製品で工場直接調達をサポートしています。これは、マルチプロセスおよびマルチサーフェスの CNC 加工シナリオ向けに特別に最適化された、高性能の統合回転位置決め治具ベースです。両面取り付け機能と 360 度自由回転機能を 1 つのユニットに統合し、一体型硬化合金鋼構造と統合されたクイックチェンジ位置決め設計を採用しています。ベースの繰り返しの分解と再調整作業が不要になり、CNC 工作機械のワークテーブルに直接設置して固定できるため、特殊なワークサイズや工作機械の設置インターフェースに適応するための OEM およびカスタマイズされた修正をサポートします。
この高度な両面スイベル治具ベースは、耐久性のある機械構造、安定したクランプ性能、優れた繰り返し位置決め精度を備えています。すべてのキーの回転合わせ面には厳格な応力除去時効処理と精密研削加工が施されており、長期の繰り返し回転によるクリアランスの緩みや精度の低下を効果的に回避します。独自の両面取り付けレイアウトにより、2 セットのワークまたはサブ治具を同時に取り付けることができ、治具ベースを機械テーブルから取り外すことなく 360 度の角度調整を実現します。
両面スイベルクイックチェンジフィクスチャベースは、多面加工手順を大幅に簡素化し、非切削補助クランプ時間を短縮し、人為的な位置決め偏差を低減し、全体的な装置効率とバッチ加工の一貫性を大幅に向上させます。自動車部品、航空宇宙部品、電子ハードウェア部品の CNC フライス加工、旋削加工、5 軸複合加工に広く適用でき、世界中の多品種少量生産ワークショップに柔軟で効率的かつ高精度のクランプ ソリューションを提供します。
コア機能ロジック
多面加工では、多くの場合、複数のクランプ再位置決め操作が必要になります。従来の治具ソリューションでは、治具を手動で分解、取り外し、再調整する必要があり、補助時間が長くなり、人による位置決め誤差が生じます。両面スイベルクイックチェンジフィクスチャベースは、回転インデックス機構、両面フィクスチャ取り付けインターフェイス、およびゼロ点クイックチェンジ位置決めユニットを 1 つの完全なアセンブリとして統合しています。
ベースを CNC 機械のワークテーブルに固定した後、オペレーターは機械上で角度のインデックス付けとロックを完了できます。 2 つのグループのサブフィクスチャまたはワークピースを 2 つの反対側の取り付け面に取り付けることができます。片側のワークの加工が完了すると、工作機械からベース全体を取り外すことなく、回転ユニットがプラットフォームを回転駆動して作業ステーションを切り替えます。
スイベル治具ベースの異常による典型的な故障伝達経路:
1. 回転合わせ面の磨耗・ロック力不足→割り出し角度のずれ
2. 両面取付データム変形 → 2ステーション間の平行度・直角度誤差
3. 最終結果:不安定なワークピースの寸法、バッチサイズの変動、高速切断中の隠れた安全リスク。
JWGRIP標準の両面スイベルクイックチェンジフィクスチャベースは、主流のゼロ点クイックチェンジシステムと互換性のある設置寸法を維持します。新設の治具プロジェクトの組み立てや、稼働中の生産ラインの老朽化した回転治具ベースの交換にも使用できます。 OEM カスタム エンジニアリング修正サービスは、非標準のテーブル サイズ、特殊な回転ロック トルク、大きな耐荷重要件、耐腐食性の作業環境に対応しています。小ロットのお試し購入も、器具に合わせた大量注文も承ります。


主要な機能セグメント
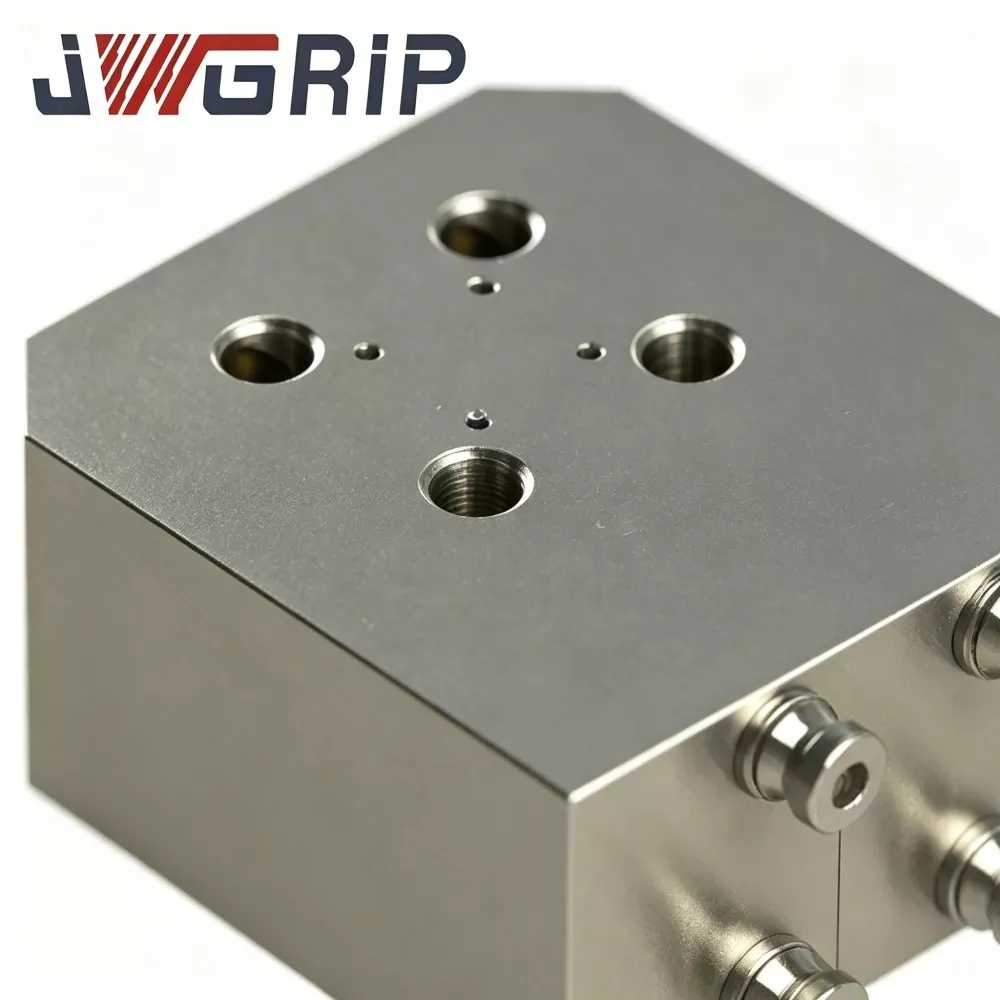
JWGRIP 両面スイベル クイック チェンジ フィクスチャ ベースは 5 つの主要な機能セクションで構成されており、それぞれが回転ロック サイクルを繰り返す際に異なる機械的ストレスを受けます。
1. マシンテーブル取り付けベースセグメント
底部固定サポートボディ。CNC 工作機械のワークテーブルまたはゼロ点位置決めチャックに取り付けてロックします。切削複合荷重の合計に耐えます。取り付けデータムの平坦度は、治具ベース全体の位置決めの安定性を直接決定します。
2. 精密回転軸受アセンブリセグメント
コア回転運動学ペアは、上部両面プラットフォームの 360° 自由回転をサポートします。高精度高耐荷重ベアリングを採用。切削振動による角度ドリフトを避けるため、予圧後の回転すきまは厳密に管理されます。これは、疲労リスクの高い摩擦ペアに属します。
3. 油圧/空圧インデックスロックセグメント
角度位置決め用のパワーロックユニット。目標の回転角度が設定された後、ロック機構が回転プラットフォームをしっかりとロックするように機能し、切断衝撃力に抵抗します。加工時の防振性能はロック力によって決まります。
4. 両面治具取り付け作業台
サブフィクスチャ、バイス、またはワークピースの直接クランプを取り付けるための 2 つの対向する高精度データム平面。両面に標準グリッドネジ穴と位置決めピン穴が付いています。両面データムの平行度と平面度は、バッチ加工の一貫性にとって重要な指標です。
5. クイックチェンジポジショニングインターフェイスセグメント
ゼロ点クイックチェンジ位置決め構造を内蔵しており、両面プラットフォームモジュールの素早い交換が可能です。底部ベース本体を分解することなく、さまざまな取り付けプラットフォームの迅速な交換をサポートします。
市場に供給される低コストの回転治具ベースの多くは、応力緩和処理を施していない一般グレードのベアリングを採用しています。短期サイクル運転後は回転すきまが大きくなり、切削衝撃により割出し角度がずれやすくなります。 JWGRIP は、一体型の硬化合金鋼ベースボディ、すべての回転合わせ面の完全な応力除去時効処理、および回転の再現性と耐振動性能を向上させるためのプリロードされた高耐久ベアリング構成を採用しています。 OEM カスタムオーダーでは、顧客固有の荷重と治具の要件に応じて、プラットフォームの外形サイズ、ロッキングパワーモード、ベアリンググレード、両面穴のレイアウトを調整できます。
品質管理体制
JWGRIP 両面スイベル クイック チェンジ フィクスチャ ベースのすべての生産バッチは、工場出荷前に順次複数項目の検査を完了します。不適合なコンポーネントは拒否され、顧客に流通しません。
1. 原材料のスペクトル組成検査、合金鋼材料グレードの適合性を確認します。
2. 一体の鍛造/鋳造成形、内部亀裂や介在物の非破壊欠陥スクリーニング。
3. 多段階の応力除去時効熱処理により、内部残留応力を除去します。
4. 機械テーブルのベース、回転合わせ面、および両面取り付けプラットフォームの前処理のための精密機械加工。
5. 回転摩擦接触面および取付基準面の表面硬化処理。
6. 両面治具取り付け基準面と回転一致面の超精密研削。
7. サンプリングベンチテスト:実際のロック力測定、360°インデックス繰り返し位置決めテスト、および数千回の回転ロック繰り返し疲労検証。
故障診断参照表
|
故障現象 |
考えられる根本原因 |
推奨される廃棄方法 |
|
回転ロック後の割出し角度偏差 |
ベアリングの摩耗。ロック力が不十分。回転相手面に残る切りくず |
回転合わせ面をきれいにしてください。ロック電源を確認してください。ベアリングの予荷重状態を検査します。摩耗したコンポーネントを交換する |
|
両面取付基準面の平行度が悪い |
プラットフォーム基準面のへこみ/変形。基体の不均一な応力解放 |
両面データムの平面度をチェックします。公差を超える場合はプラットフォームを再研磨または交換します |
|
切削中の断続的な振動ビビリ |
ロック剛性が不十分です。ベアリングクリアランスを拡大。ロータリーペア内の異物 |
ロック力パラメータを再調整します。ロータリーアセンブリをきれいにします。ベアリングアセンブリの保守または交換 |
|
ロック動作が遅い、または不完全 |
空圧・油圧源圧力異常;内部シール要素の経年劣化 |
電源圧力を確認してください。シール部品を検査します。劣化したシーリングコンポーネントを交換する |
組み立てガイドライン
1. ベースの取り付け中に、CNC 工作機械のワークテーブルまたはゼロ点チャックのデータム表面を徹底的に清掃します。治具ベースを取り付ける前に、切粉、油残り、異物を取り除いてください。異物が混入すると、設置の傾きや位置決め誤差の原因となります。
2. 取り付けボルトを締め付ける際は、公式のトルク仕様に厳密に従ってください。過大トルクによるベース本体の変形や、トルク不足による取り付けの緩みを防止します。
3. 毎日の生産中、回転合わせ面と両面取り付け基準を清潔に保ちます。取り付け基準面への強い衝撃を避けてください。
4. 量産ワークショップで治具ベースの性能を定期的に検査します。インデックスの繰り返し位置決めの精度、ロック力の安定性、および切削振動の状態を監視します。明らかに性能が低下した場合は、摩耗部品を適時にメンテナンスまたは交換してください。
5. 定格ベアリング荷重と定格ロック力を超えて治具ベースを連続的に操作しないでください。過負荷状態になるとベアリングとロック機構の摩耗が悪化して耐用年数が大幅に短くなります。
6. OEM カスタムサイズの治具ベースの場合は、顧客の設置図のアセンブリ寸法要件に厳密に従ってください。
包装
JWGRIP 両面スイベルクイックチェンジフィクスチャベース。標準在庫品は、世界中で迅速なスペアパーツの注文発送をサポートします。
1. それぞれの単一の器具ベースには、独立した防錆処理と個別の内部パッケージが施されています。重要な精密基準面には保護フィルムが貼られています。
2. 少量注文: 防錆ビニール袋とコーナー保護付きの強化紙カートン。
3. バルク輸出注文:内側に分離緩衝パッドを備えた燻蒸フリーの耐衝撃性無垢材の箱。長距離の海陸輸送中の精密基準面の傷や変形を防ぎます。
4. OEM カスタム変更注文は、相互に確認されたプロジェクトのリードタイムに従います。
対応するバッチ検査報告書は出荷ロットごとに同封されます。
アフターサポートサービス
1. 保証規定:正しい組み立てと定格負荷の繰り返し動作条件下では、磨耗していない主構造は 1 年間の保証を受けられます。過負荷運転、異物摩耗、誤った組み立て、人為的衝撃、規格外の化学腐食によって引き起こされた損傷は保証範囲から除外されます。
2. 器具ベースの設置およびオンサイト障害診断サポートのためのリモート オンライン技術ガイダンス。世界中の顧客は電子メールで技術的な問い合わせを送信でき、エンジニアは 24 時間以内に返信します。
3. 完全な寸法図とバッチ検査記録が各発注書に提供されます。
4. OEMカスタムプロジェクトのエンジニアリングレベルの技術コンサルティング:プラットフォームの外形調整、ロックモードの選択、両面穴レイアウトの変更、特殊な表面強化処理など。
5.標準仕様とカスタム仕様の両方の治具ベースの摩耗コンポーネント(ベアリング、シーリング部品、ロックアセンブリ)の安定したリピートオーダースペアパーツ供給。
調達と技術評価
一体型硬化合金鋼ベースボディ、完全応力除去時効処理、プリロードされた高耐久回転ベアリング、両面高精度取り付け基準、内蔵クイックチェンジ位置決めインターフェイス、厳格なバッチ単位の工場検査、OEM 構造カスタマイズをサポートします。
これにより、治具システムのアクセサリ側の一般的な問題点が解決されます。時間のかかるマルチクランプの再調整、割り出し角度のドリフト、ダブル作業ステーション間の平行度の悪さ、重切削時の耐振性の不足、低コストの通常の回転治具の耐用年数の短さなどです。
評価のリマインダー:
1. 注文前にマシンテーブルの取り付け寸法、最大ベアリング荷重、必要な回転ロックトルクを確認し、寸法の互換性を確認してください。
2. 実際の作業切削負荷の大きさと生産サイクル頻度を明確にし、標準またはカスタム強化バージョンを選択します。
3. 標準在庫バージョンは短いリードタイムを実現します。特殊なプラットフォーム サイズ、ロック モード、または表面強化の要求に合わせて OEM カスタム エンジニアリングを採用します。
よくある質問
Q1: 標準仕様の両面スイベル クイック チェンジ フィクスチャ ベースは、他のブランドの主流のゼロ点チャックと一致しますか?
標準バージョンは、底部の取り付け寸法が完全に一致している場合にのみ交換可能です。寸法違いがある場合はOEM特注の治具ベースが必要となります。
Q2: スイベル治具ベースのメンテナンスや部品交換の判断はどのようにすればよいですか?
すべての合わせ面を徹底的に洗浄した後でも、割り出しの繰り返し位置決め精度が明らかに変動したり、ロック力が不安定になったり、切削中に明らかな振動ビビリが発生したりする場合は、適時にメンテナンスを実行するか、摩耗部品を交換してください。
Q3:回転相手面に高粘度グリースを大量に塗布しても大丈夫ですか?
メンテナンスマニュアルに従って耐摩耗グリースを使用してください。過剰な高粘度グリースは金属片を捕捉し、摩耗を促進します。ロータリー嵌合アセンブリを清潔に保ち、定期的に切りくずの残留物を掃除してください。
Q4: 通常の回転治具と比較して、応力緩和一体硬化治具ベースの利点は何ですか?
完全な応力除去時効処理を施した一体型硬化合金鋼ベースにより、残留内部応力が除去されます。数千回の回転ロックサイクルでも安定した割出精度と両面データム平面度を維持します。応力除去処理を施していない一般的な回転治具は、長時間の繰り返し切削負荷により徐々にデータムが変形し、角度がずれやすくなります。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。
ニュースのおすすめ