日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






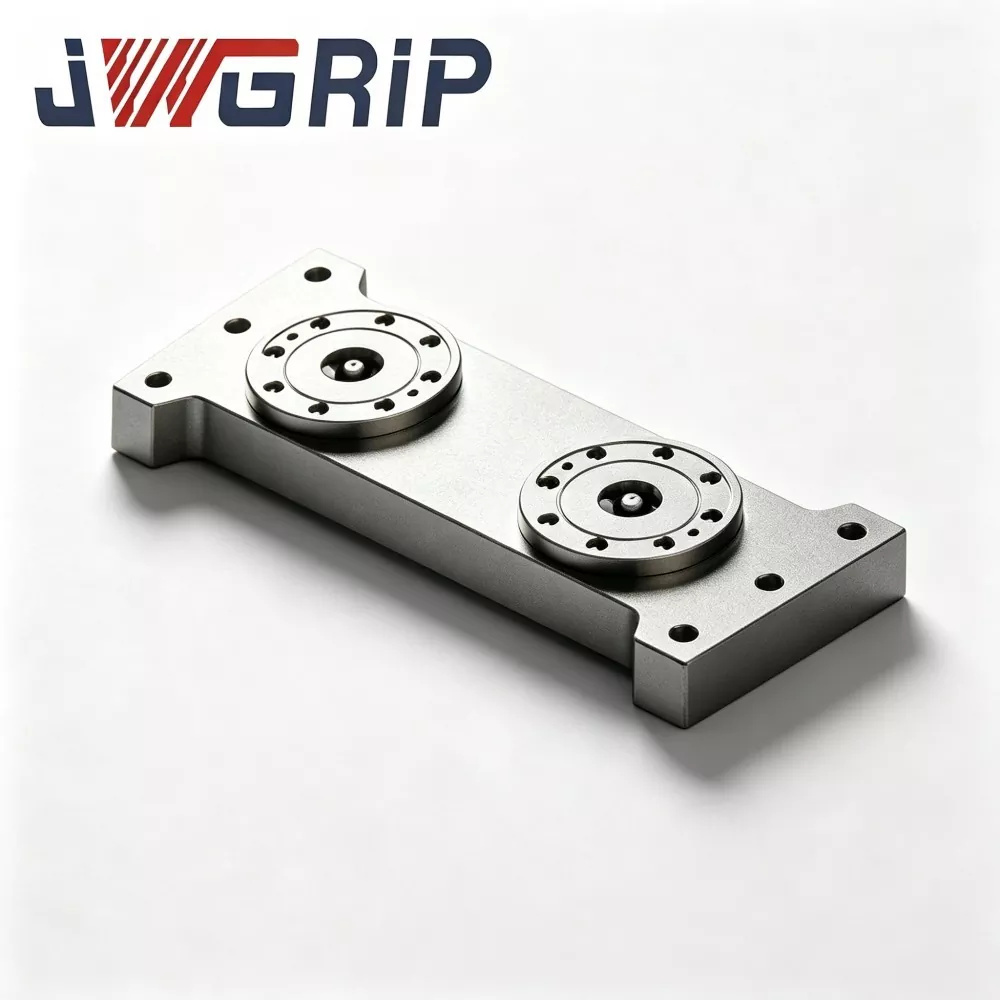
L型0点位置決めチャックパレット
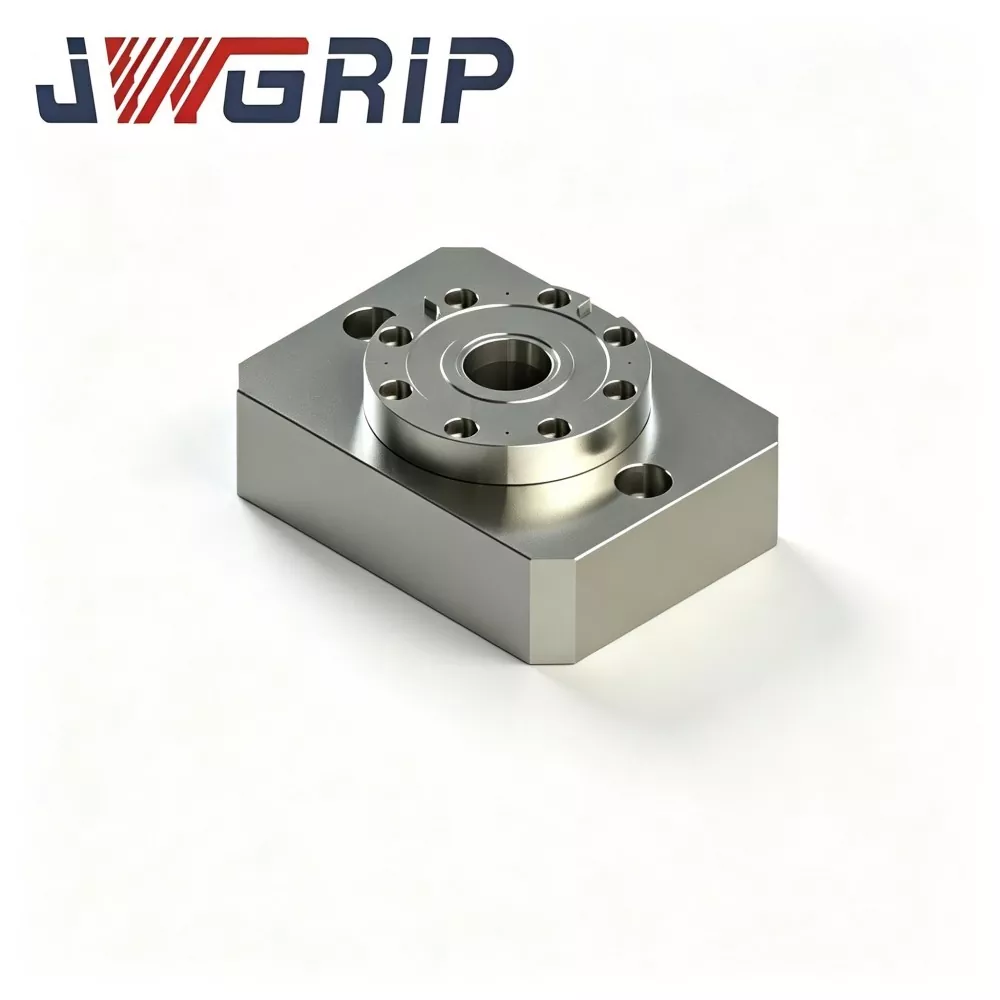
JWGRIPは、プロフェッショナルL型ゼロ点位置決めチャックパレットを中国で工場直販サービスで提供しています。ゼロ点クランプ チャック シリーズの中核となる統合治具として、このプロ仕様の L 型ゼロ点パレットは、スペースが限られた設備を備えた柔軟な CNC 加工生産ライン向けに特別に設計されています。垂直データム変換構造と高精度ゼロ点位置決めコンポーネントを 1 つのモノリシックユニットに統合し、垂直ワーククランプと側面フィーチャー加工を実現するための追加の補助アダプター構造の必要性を排除します。
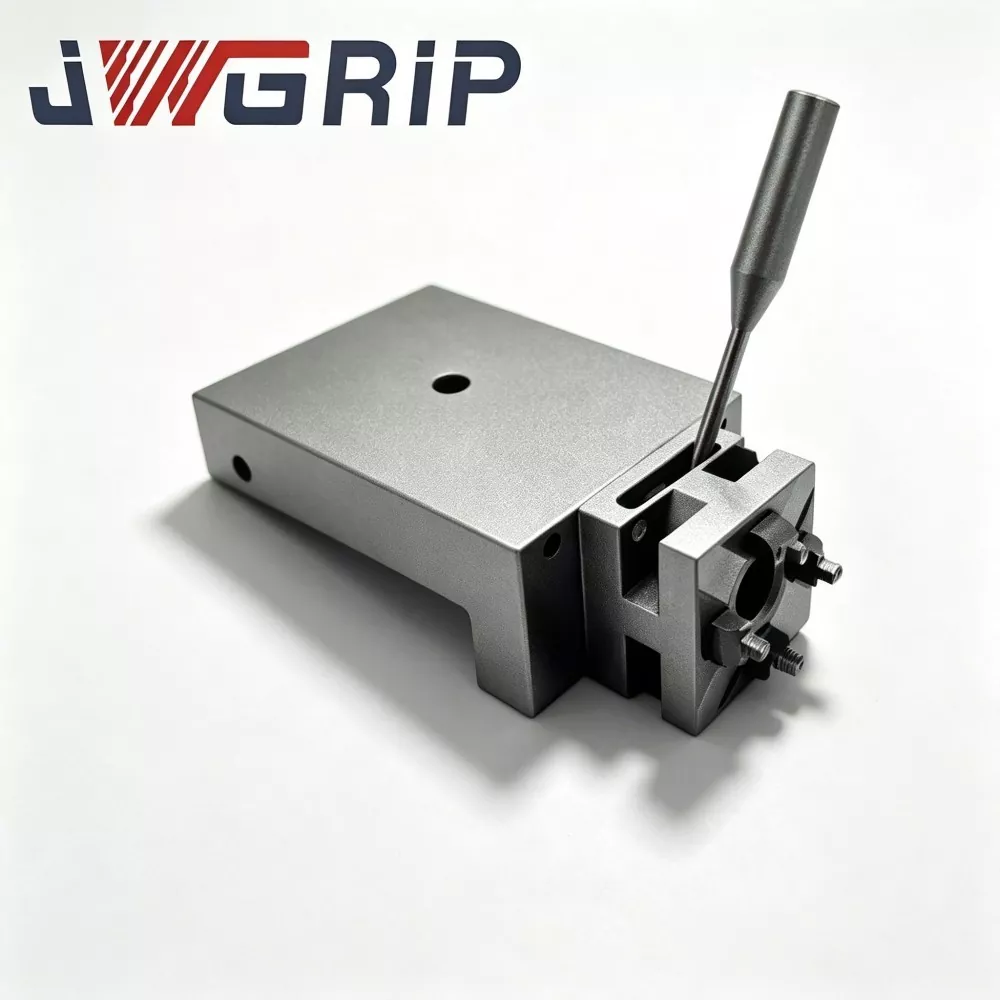
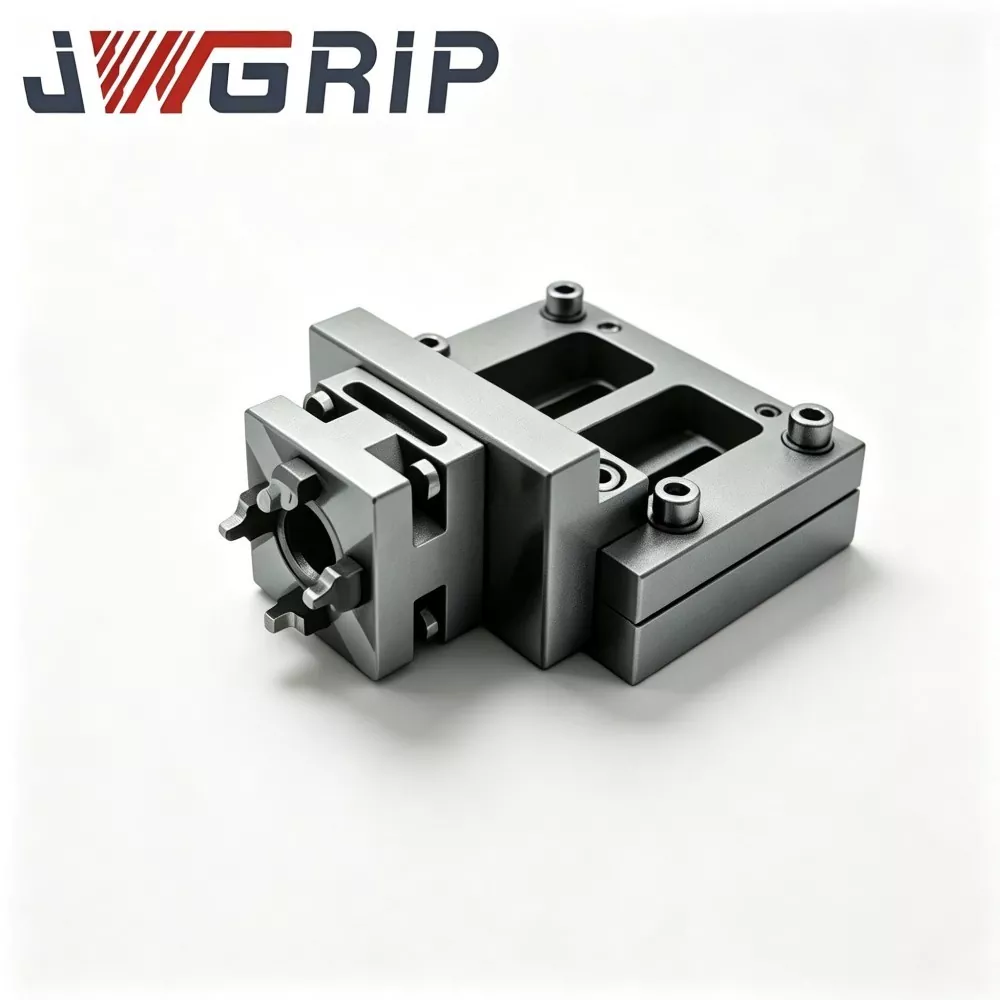
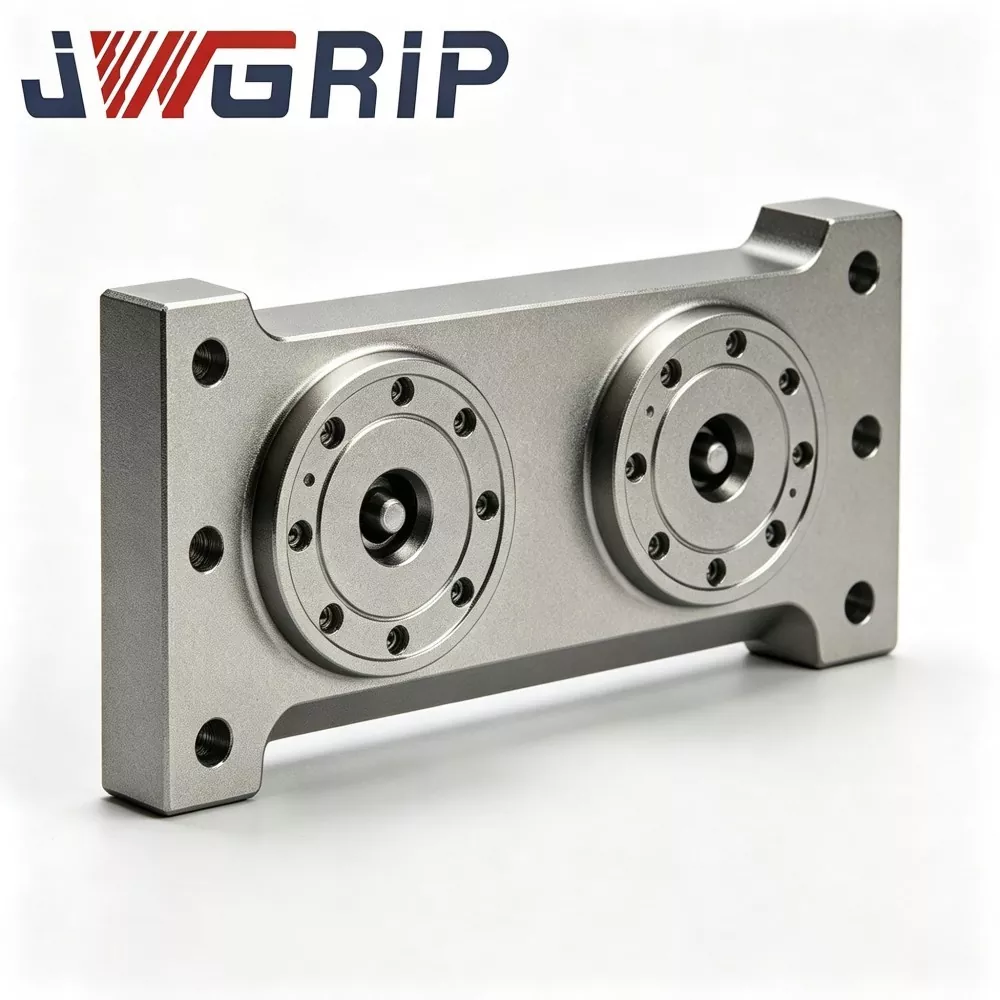
L 型ゼロ点位置決めチャック パレットは、一体化された L 字型の曲げ構造を特徴とし、垂直基準面上に精密ゼロ点位置決めブッシュ アセンブリを配置して、標準の 90 度ゼロ点位置決めデータムを提供します。最適化された垂直吊り下げ設置モードは、側面フライス加工や横穴穴あけ加工における工具と治具の干渉を効果的に解決し、金型インサートやサイドキー機能を備えた不規則な曲げ部品の加工要求に完全に適応します。
この高効率位置決めパレットは、高速ゼロ点治具交換をサポートし、セットアップ時間を大幅に短縮し、多品種少量の柔軟な生産モードに適合します。スタンドアロン機械操作のための手動治具交換と互換性があり、ロボットグリッパーと連携して垂直に吊り下げられた治具の自動ロードおよびアンロードを実現できます。金型製造や精密部品加工に広く適用されており、スペースに制約のある CNC 加工シナリオでも安定した高精度の位置決めパフォーマンスを実現します。
主要なハードウェアコンポーネント
JWGRIP L タイプゼロ点位置決めチャック パレットは、ボルト接合部を持たない単一のモノリシック合金鋼ブランクから鍛造されています。完全なアセンブリには以下が含まれます。
一体型L型本体(水平取付ベース+垂直位置ライザー)
垂直ライザーに取り付けられたゼロ点位置決めブッシュ アセンブリ
内部の空気圧ロック通路
ベース取り付け皿穴
基準面位置決め用の保護カバープレート
作業工程
1. JWGRIP L タイプ パレットの水平ベースを CNC 工作機械の作業台にしっかりと固定します。
2. ゼロポイント プル スタッドが事前に取り付けられた器具ベースを垂直位置のライザー面に掛けます。
3. 0.5〜0.7 MPaの圧縮空気を供給します。内蔵の空気圧通路がゼロ点ブッシュを作動させてロックを完了します。
4. 位置確認信号が CNC システムに出力されます。スピンドルはワークピースの側面に直接面し、側面フライス加工、側面穴あけ加工、側面キャビティ加工サイクルを実行します。
5. 加工が完了したら、空気圧を解放してロックを解除します。垂直に吊り下げられた固定具は、次のバッチのロードのために取り外すことができます。
エンジニアリングデザイン
競合するL字型器具の多くは、分割ボルト接合構造を採用しています。横方向の切削衝撃が繰り返されると、接合界面に微小な隙間が生じ、位置決め精度にばらつきが生じます。
JWGRIPは一体鍛造を採用し、接合面をなくし、連続的な横方向の切削衝撃に対して強い耐性を発揮します。
鍛造後、合金鋼のブランクは二重の応力除去時効サイクルを経て、鍛造と CNC 加工による残留応力を解放します。サイドクランプ条件下では、治具は持続的な水平切削力に耐えます。解放されない内部応力は、基板の緩やかな変形を引き起こし、長期にわたる周期的な荷重により位置決め精度を低下させます。
位置決めブッシュは高硬度の軸受鋼から製造されています。内側のボアには焼き入れとホーニングによる超仕上げが施され、垂直ライザーステーションでの安定した繰り返し位置決め精度を保証します。
生産上の利点
1. 90°ゼロ点データム変換により、コンパクトな機械の側面加工干渉を解決します
小型テーブル機械では、垂直に吊り下げられたワークピースが主軸に直接面し、主軸を大きな角度で傾けることはありません。工具と治具の衝突リスクが軽減され、コンパクトエンベロープ機器の加工能力が最大限に発揮されます。
2. 継ぎ目のない一体鍛造は横方向の切断衝撃に耐えます
ボルト組立の直角治具と異なり、一体鍛造構造のため接合部の緩みリスクがありません。持続的なサイドミーリング力の下でも位置決めの安定性を維持し、微小治具の動きによって引き起こされるビビリマークや表面欠陥を低減します。
3. 副機能セットアップに対するゼロポイントのクイックチェンジの利点を維持する
垂直ライザーゼロ点ブッシングは、業界標準の D20 ゼロ点プルスタッドに適合します。既存の器具ベースには、垂直吊り下げ用の標準プルスタッドを取り付けるだけで済みます。治具交換時に手動での指示と位置合わせが不要なため、側面加工のセットアップ時間が大幅に短縮されます。
4. コンパクトな機械の貴重な Z 軸移動量を維持
従来の横クランプではZ軸ストロークを消費します。垂直吊り下げレイアウトにより、ワークピースが Y 方向に移動し、設置面積の小さい CNC 装置の制限された Z 軸移動が節約され、以前はストロークが制限されていた一部の部品が製造可能になります。
5. 手動ワークショップと自動化改造の両方に適合する
オペレーターは垂直治具を手動で交換できます。一方、垂直ゼロ点データムはロボット グリッパーと組み合わせて、自動ロード/アンロード用に垂直方向の治具ベースを処理できます。古いマシンのアップグレードは、機器全体を交換することなく完了できます。
6. チップスロープ設計により、垂直吊り下げセットアップのメンテナンス頻度が低減されます
傾斜したチップスロープ面がライザーデータムを囲んでいます。切粉が下方に滑り落ち、位置決めブッシュの隙間に詰まりにくいため、垂直サイドクランプ条件下での清掃作業負荷が軽減されます。
応用事例
JWGRIP L型ゼロ点位置決めチャックパレットは、横穴、横キャビティ、横溝のフィーチャー加工用の小型立型マシニングセンタや小型5軸加工機に広く採用されています。
事例1:金型製作ワークショップ
この顧客は、小型金型インサートのサイドキャビティ加工用に複数のコンパクトな立型 CNC 機械を稼働させています。
アップグレード前: サイドクランプには分割タイプのアングルブロックとバイスが使用されていました。フィクスチャの交換には手動での指示と調整が必要で、毎回 3 ~ 5 分かかります。ボルト接合のアングルブロックは切削衝撃により緩みやすく、ワーク側面にびびり痕が多発していました。
JWGRIP L タイプ パレットの展開後: ゼロ点クイックチェンジにより、手動の位置合わせ作業が不要になります。フィクスチャ交換時間は 7 ~ 10 分に短縮されます。一体のL型形状により、横方向の切削力に対する剛性が向上します。ビビリ欠陥を大幅に抑制し、金型インサート側面面粗さの合格率が大幅に向上します。
事例2:精密部品加工工場
この現場では、内部の作業容積が限られた小型の 5 軸加工機を稼働させています。ワークピースの大部分は側面加工を必要とします。 JWGRIP L型パレットの垂直吊り下げソリューションを使用すると、大振幅の主軸傾斜が不要になります。スピンドル衝突確率が下がります。 Z軸ストロークを節約することで、これまでストローク制限により加工できなかった部品の加工が可能になります。
完全な制作ワークフロー
1. 合金鋼ブランクの一体L型鍛造
2. 荒加工
3. 最初のストレス解消老化
4. 中仕上げ
5. 二次的なストレス軽減による老化
6.基準面の超精密研削
7. ブッシュ圧入
8. 空気圧回路シールアセンブリ
9. 気密性耐圧試験
10. 多項目精度検査
11. 防錆処理
12. 輸出グレードの耐衝撃梱包
検査チェックリスト
垂直局繰り返し測位精度試験
90度直角幾何精度試験
5分間空気保持気密試験、最大許容圧力降下≦0.02MPa
サイクリック施解錠機能検証
すべてのユニットには、顧客の治具機器のアーカイブ用に工場発行の精度検査データシートが同梱されています。
製品の評価と選択
工作機械の作業台上の利用可能な取り付けスペースを確認してください。マシンガードとの衝突を避けるための L 型ベースの長さと幅の設置面積とスピンドルの可動範囲を計算します。
ワークピースと治具ベースの合計重量を評価します。垂直吊り下げは片持ち荷重状態を作り出します。公開されているカンチレバーの最大許容荷重定格を決して超えないでください。
現場の0点プルスタッドの仕様を確認してください。標準バージョンは D20 プルスタッドに適合します。ご要望に応じて、別のプルスタッド サイズに合わせてカスタム ブッシング アセンブリを開発できます。
ロボットと自動化の統合の場合: 垂直方向の治具ベースに対するグリッパーの到達距離を評価します。 JWGRIP技術チームが実現可能性評価をサポートします。
操作上の注意事項
L 型水平ベースの取り付けボルトは、JWGRIP ユーザーマニュアルのトルク値要件に従って厳密に締め付けてください。このパレットはカンチレバーの横方向の切削力に耐えます。ボルトトルクが不足するとユニット全体の微振動が発生し、加工精度が損なわれます。
圧縮空気入口前端に油水フィルターを取り付けます。ブッシュ内に水分や不純物が侵入すると、錆びや摩耗の原因となり、精度のずれの原因となります。
累積 80 ~ 100 作業時間ごとに、垂直ライザーのゼロ点ブッシュに乾式潤滑剤エアロゾルをスプレーします。液体エンジンオイルの使用は固く禁止されています。液体オイルは下方に滑り落ちる金属片を捕捉し、ブッシュの詰まりの原因となります。
シフトチェンジのたびに、垂直位置決めライザーとブッシュを圧縮空気で上から下に吹き飛ばして、蓄積した滑り粉を取り除きます。
垂直位置決めライザー面に強い衝撃が当たらないようにしてください。衝突によるライザーの変形により、90 度の直角精度と位置決め性能がほぼ永久に損なわれます。
カンチレバーの定格荷重を超える過負荷動作は厳禁です。過負荷は基板に永久的な変形を引き起こします。
梱包と発送
パッケージング: 輸出グレードの耐衝撃性無垢材ケースと厚いフォームの内側バッファー。長距離海上輸送時の衝突損傷を防ぐため、垂直位置決め基準面に特殊保護処理を施しております。
標準リードタイム: 14 ~ 20 営業日。少数の標準 SKU は迅速な発送のために在庫として保管されています。
アフターサポート
保証: 12 か月のフルユニット保証は、人為的な誤用や衝突による損傷を除く製造上の欠陥をカバーします。対象となるクレームには、無料の修理またはスペアパーツの交換が受けられます。
技術リソース: オンライン操作ドキュメントが提供されます。大量注文プロジェクトの場合は、有料のリモート テクニカル サポートをご利用いただけます。
カスタム変更サービス: ライザーの高さ調整、プルスタッド仕様の変更、垂直ライザーのマルチステーション レイアウト設計がサポートされています。
サンプル評価:評価サンプルの手配が可能です。買い手はサンプルの運賃を負担するものとします。
よくある質問
Q1: JWGRIP L型0点位置決めチャックパレットを平置きにして通常の横型0点パレットとして使用できますか?
A: 垂直横吊りクランプ専用に設計されています。平置きでの使用はお勧めしません。実際の耐力モードは基板の設計仕様から逸脱しており、定格荷重容量を容易に超えます。
Q2: 片持ち横吊りクランプでは加工振動は発生しますか?
A: 定格許容荷重の範囲内では、一体鍛造基板により十分な剛性が得られます。ワークピースと治具の合計重量がカンチレバーの定格荷重を超えると、顕著なビビリが発生します。製品選択段階では総重量の計算が必須です。
Q3: 既存のゼロ点治具ベースをこの L 型パレットの垂直ライザーに使用できますか?
A: 標準 D20 ゼロ点プル スタッドを備えた器具ベースは、器具を再製造することなく直接吊り下げることができます。
Q4: JWGRIP L型パレットは5軸CNC加工機と互換性がありますか?
A: 小型の5軸加工機に対応しています。治具、パレット、スピンドル、傾斜動作をカバーする完全な干渉評価を選択段階で完了する必要があります。
調達決定に関する洞察
コンパクトエンベロープ CNC マシンの多くのユーザーは、サイドフィーチャー加工の難しい課題に直面しています。低コストの従来のアングル ブロックにはゼロ点のクイックチェンジ機能がなく、セットアップに時間がかかります。通常の水平ゼロ点パレットでは、90度の垂直データム変換を行うことができません。
JWGRIP L型ゼロ点位置決めチャックパレットは、高剛性の一体L型鍛造構造とゼロ点クイックチェンジシステムを組み合わせたパレットです。スペースが限られた工作機械での側面加工におけるコア治具のボトルネックを解決し、金型製作や精度が不均一な部品の側面加工用途に具体的な実用的価値をもたらします。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。

ニュースのおすすめ