日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






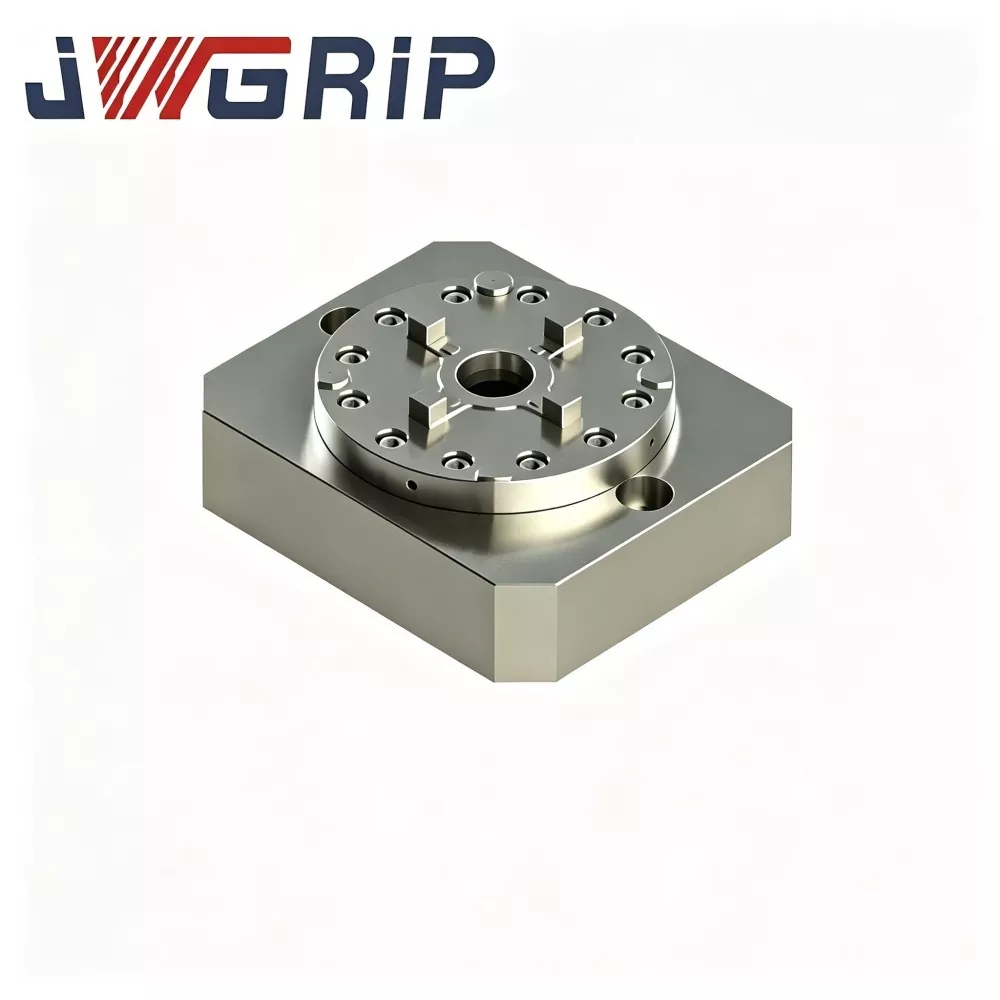
一体型シングルセンターゼロ点クランプチャック
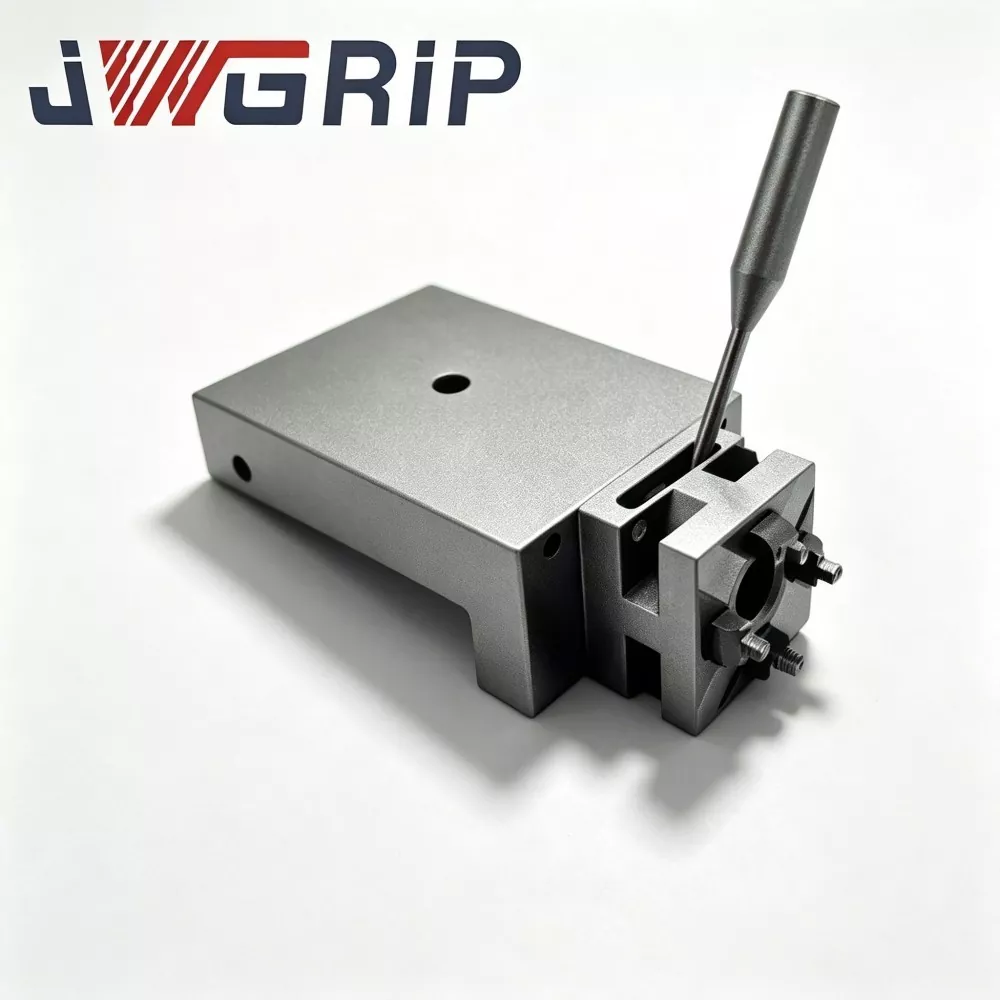
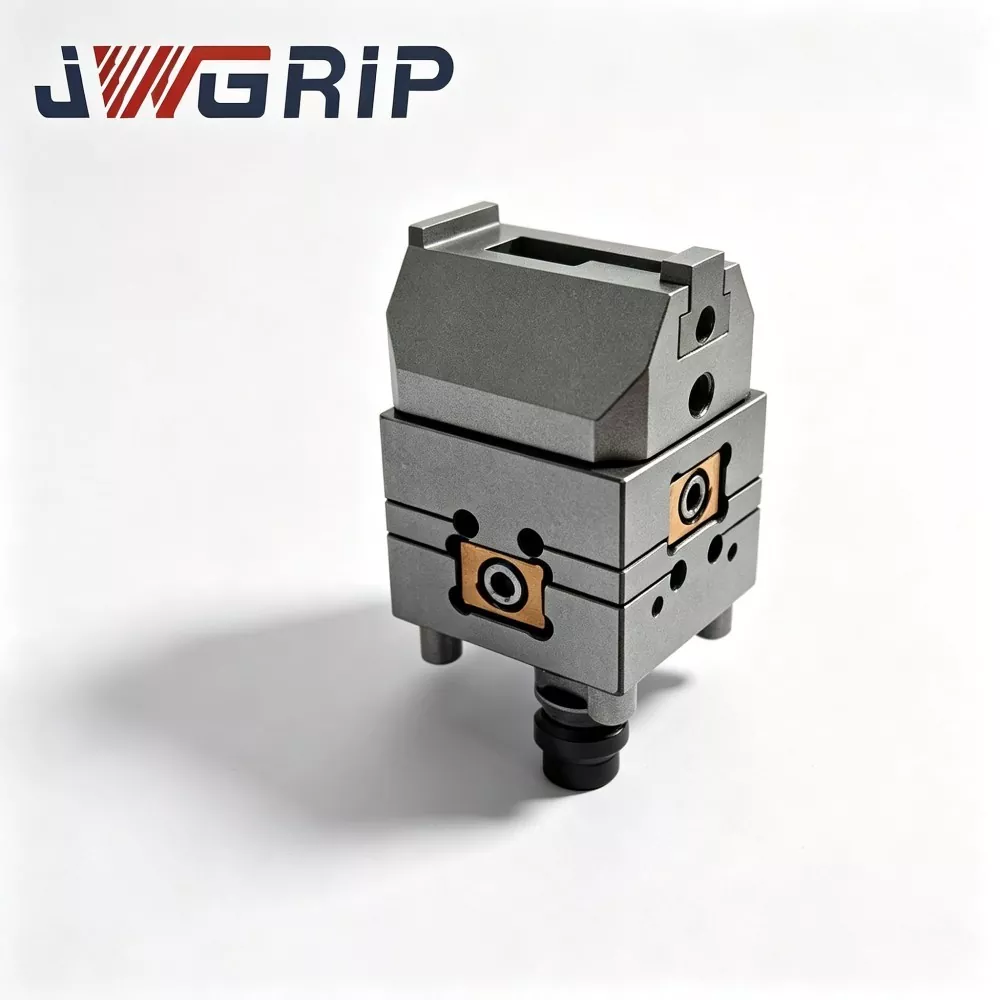
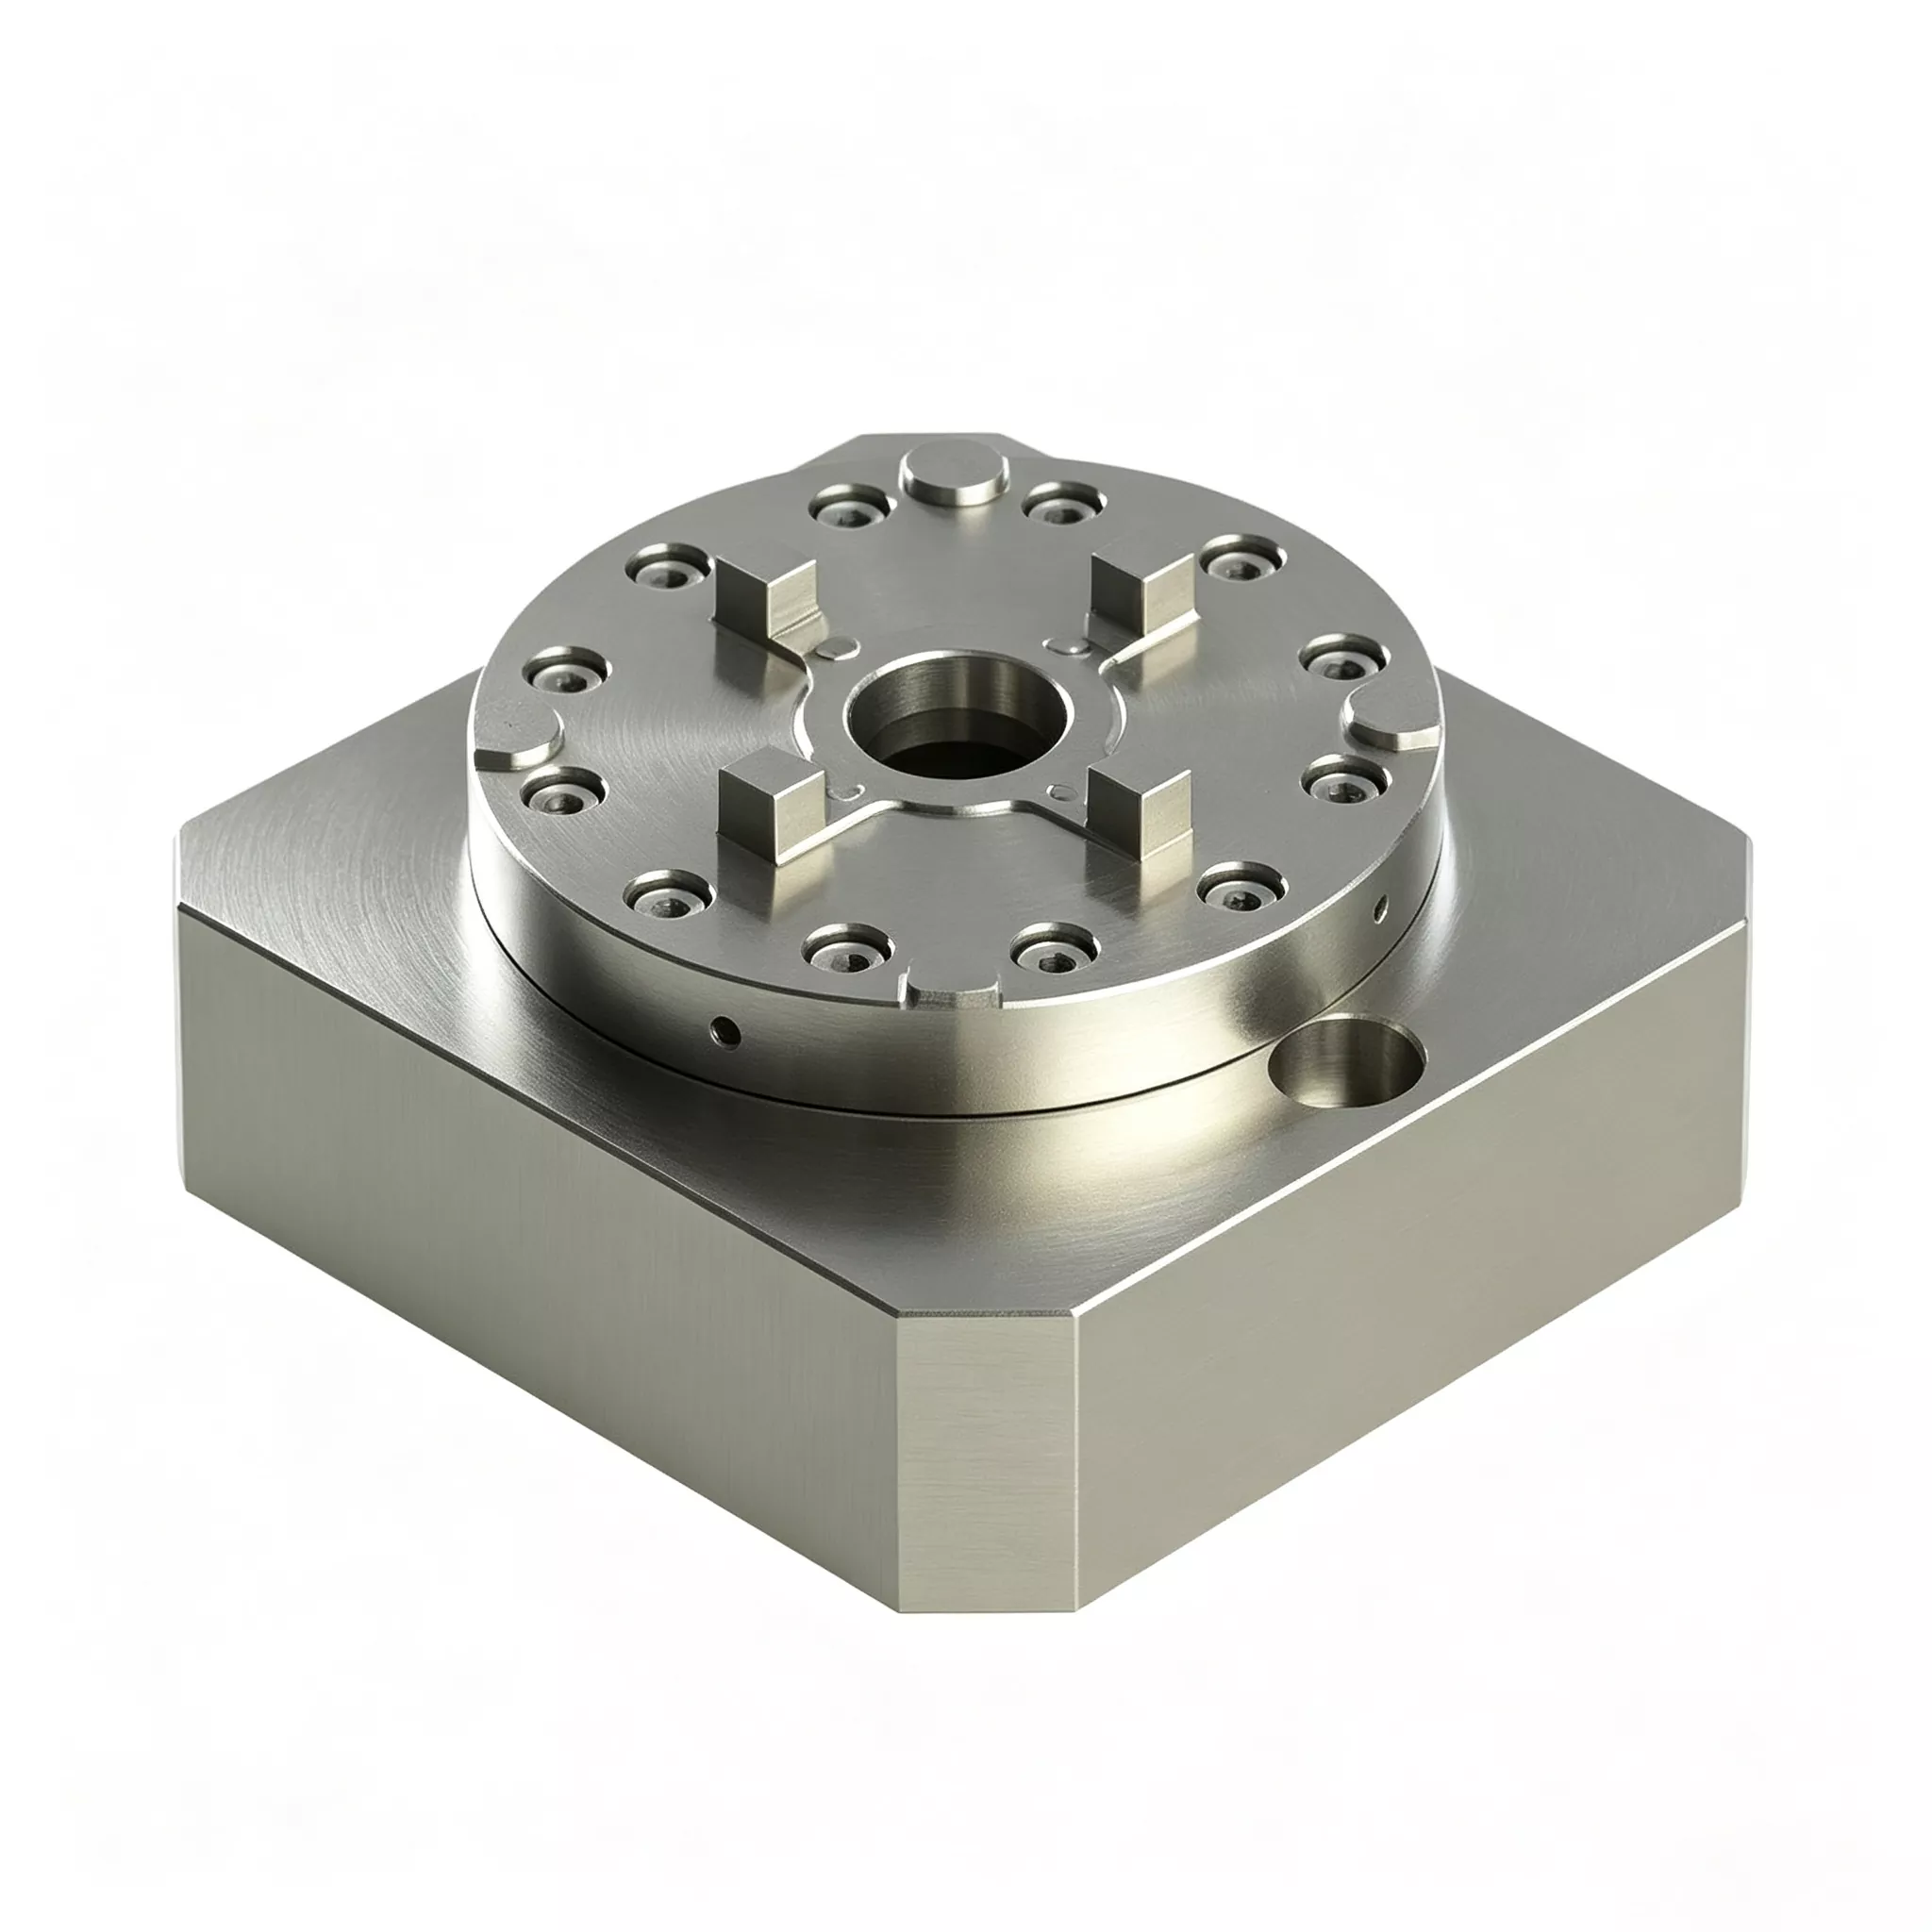
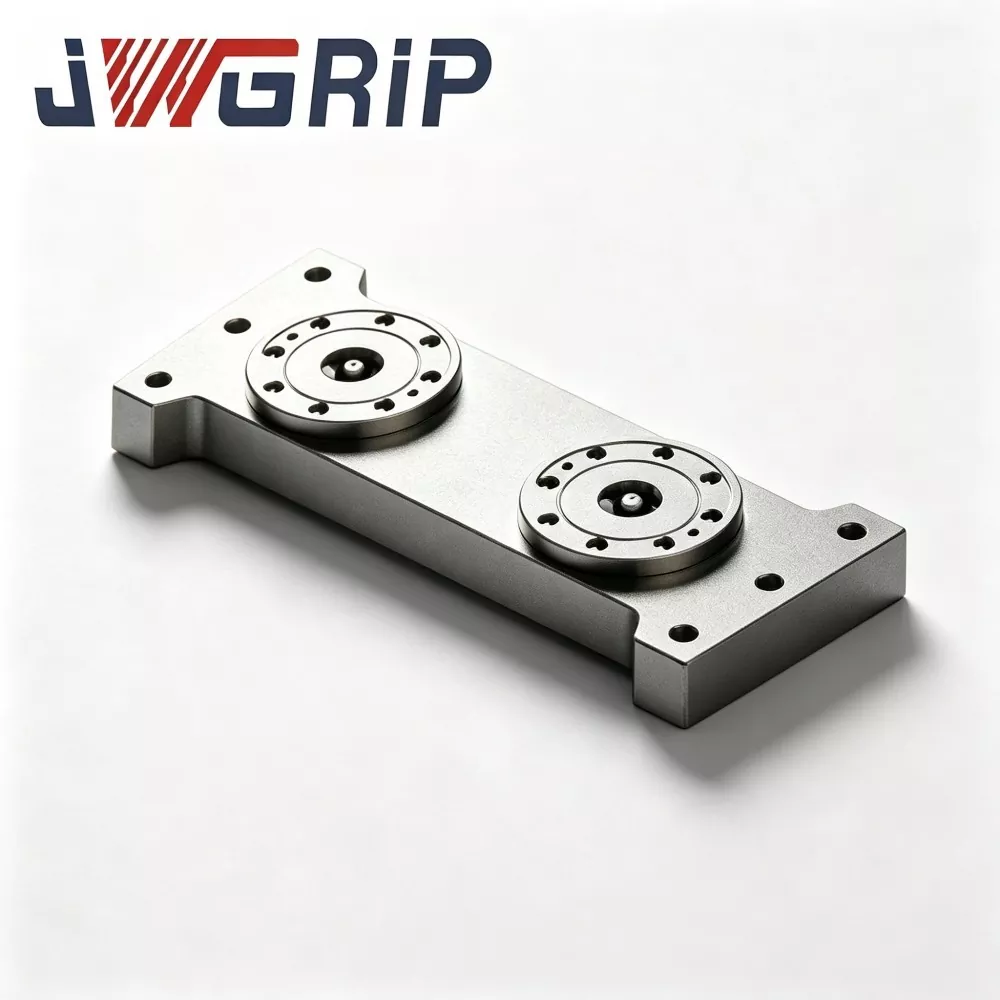
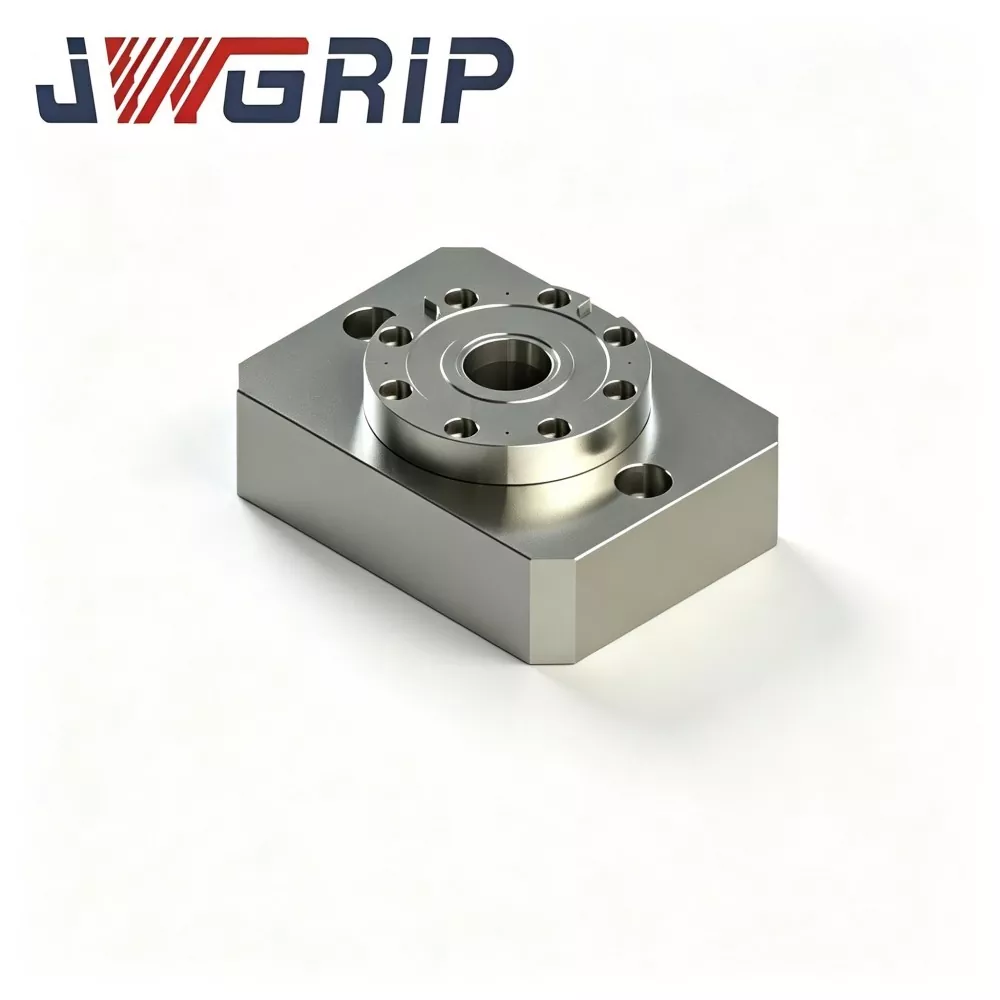
JWGRIPは、中国でカスタマイズされた一体型シングルセンターゼロ点クランプチャックを工場直販します。これは、最新の CNC 旋盤フライス複合機および立型マシニング センター向けに特別に最適化された、オールインワンの統合位置決めおよびクランプ治具です。従来の分割タイプの治具の組み合わせとは異なり、この製品は、単一中心のセルフセンタリングクランプ機構とゼロ点ロック位置決め構造を完全なモノリシックボディに統合しているため、追加の適合アクセサリは必要ありません。
一体型の一体成型設計を採用した統合シングルセンターゼロ点クランプチャックは、現場での個別治具の組み立ておよび校正手順を排除します。すべてのコアコンポーネントのマッチング、精密研削、プレコミッショニングが工場内で完了するため、エンドユーザーは統一された安定した単一中心基準精度でプラグアンドプレイで使用できます。強化合金鋼と完全な応力除去熱処理で製造された製品の主要な表面は超精密研削によって処理され、頻繁なパレット交換でも優れた再現性のある同心度を保証します。
内部ラビリンスシール構造により、切削油や金属切粉を効果的に隔離し、重切削や切りくずの多い加工条件でも安定した性能を発揮します。オフラインでのプリセットや迅速なパレット交換をサポートするこの高効率クランプチャックは、自動車、油圧部品、金型業界におけるシャフトやディスク状ワークの精密加工に広く適用され、自動化、高精度、高効率でフレキシブルな生産を実現します。
コアユニットのハードウェア
各 JWGRIP 一体型一心ゼロ点クランプ チャックは、一体の鍛造ブランクから製造されます。位置決め面、取り付けフランジ、内部空気通路の間には組み立ての継ぎ目はありません。完全なアセンブリには以下が含まれます。
一体型鍛造基板
内蔵の空気圧ロックピストンアセンブリ
ゼロ点位置決めブッシュAss'y
内部に統合された空気通路
NPNロック状態信号出力インターフェース
フランジ取付皿穴
2 つの導入モード
モード 1: スタンドアロン シングルポイント動作
1. チャックフランジを工作機械の作業台に固定します。
2. D20 ゼロ点プルスタッドが事前に装備された治具ベースをチャック位置決め基準面に取り付けます。
3. 0.5〜0.7 MPaの圧縮空気を供給します。内部ピストンがブッシュを駆動して、引き込みロックを完了します。
4. 位置確認信号出力、CNC マシンは重切削サイクルを実行します。
5. 加工が完了したら、空気圧を解放してロックを解除し、治具ベースを取り外します。
モード 2: マルチチャックアレイヘビーデューティフィクスチャモード
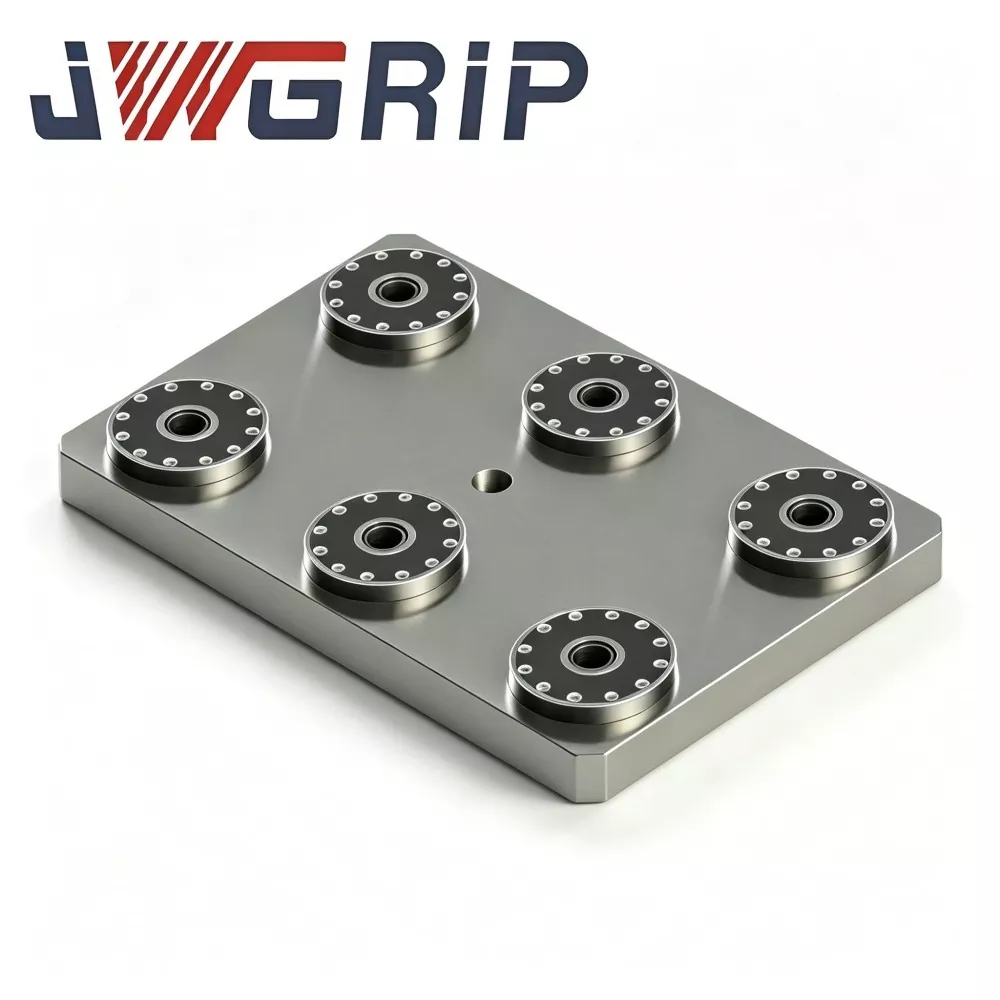
1. 治具ベースの重量と外形寸法に従って、複数の統合シングルセンター チャックを工作機械の T スロット ワークテーブルに配置します。複数のユニットが切削負荷を共有します。
重要な注意事項: モジュラー分割スタイルのチャックと同様に、アレイに取り付けられたチャック間の相対位置関係には、引き続きオンマシンのダイヤル表示と位置合わせが必要であり、これはお客様のオンサイトでの試運転範囲に属します。
材料と精度の設計上の注意
焼き入れ焼き戻しされた合金鋼ブランクは、鍛造後に二重応力除去時効処理を受けます。耐久性の高い周期的な衝撃荷重がかかると、応力解放が不十分になると基板の変形が遅くなり、治具の耐用年数が短くなります。
高硬度ベアリング鋼の位置決めブッシュは焼入れとインナーボアホーニング超仕上げ加工を受けており、単一ユニットあたり±2 μmの繰り返し位置決め精度を実現します。
一体鍛造ソリューションでは、より長い生産サイクルとより高い材料コストが必要となるため、分割型チャックと比較して工場出荷時の価格が高くなります。それにも関わらず、後期のダウンタイム障害や頻繁なスペアパーツ交換によって生じる隠れたコストを大幅に削減します。
主要な利点
1. ジョイントによって引き起こされる故障のリスクを排除し、計画外の生産ラインのダウンタイムを削減 分割型チャックのボルトジョイントの応力緩和により、隠れた進行性の故障が発生し、断続的なワークピースの規格外の問題や計画外のダウンタイムが発生します。継ぎ目のない一体鍛造は、これらの故障点を取り除き、プロセス故障のトラブルシューティングによって引き起こされる労働時間の損失を削減します。
2. 治具の耐用年数を延ばし、スペアパーツの調達頻度を下げる 同等のヘビーデューティ生産強度の下で、モノリシック鍛造基板は組み立て接合部の緩みを防ぎます。耐用年数が延びます。ユーザーは頻繁なチャック全体の交換やボルトのスペアパーツの補充から解放され、長期にわたるスペアパーツの在庫のプレッシャーを軽減します。
3. モノリシック構造にもかかわらず、モジュール式レイアウトの柔軟性を維持 スタンドアロンのシングルポイント使用とマルチチャックアレイレイアウトの両方がサポートされています。工場では、実際のワークの負荷要件に応じてチャックの数量を選択します。プレハブパレットの固定ステーションの制限がなく、非標準の頑丈な治具ベースに適応します。
4. 既存の D20 ゼロポイント プル スタッド固定具資産を再利用する 社内の頑丈な固定具ベースは、標準 D20 ゼロポイント プル スタッドを改造した後、直接再利用できます。治具を大量に再製造する必要はなく、以前の治具への投資は十分に維持されます。
5. 手動実行ワークショップと自動アップグレードプロジェクトのデュアルサポート 内蔵の G1/8 エアポートと NPN 信号出力インターフェイスにより、直接手動モード操作が可能になります。自動化プロジェクトでは、PLC や産業用ロボットと接続して、重量物の自動搬入出を実現します。
応用事例
事例 1: 頑丈な金型製造工場
このお客様は以前、金型のブランク荒加工用に分割タイプのシングルセンター チャックをバッチで購入されました。購入単価は低かったものの、
· 四半期ごとに 2 ~ 3 件の隠れたジョイント関連の障害が発生
· ボルトの応力緩和により、断続的なワークの寸法偏差が引き起こされる
· 各障害により、平均 4 ~ 8 時間の生産ダウンタイムが発生し、さらに金型ブランクが廃棄され、ボルトやチャック一式の交換に余分な出費が発生しました
JWGRIP一体型シングルセンター0点クランプチャックに切り替えた後:
· 生産後連続 10 か月以内にアセンブリ接合部の欠陥に起因する断続的な規格外故障がゼロ
· 購入単価が高くなったにもかかわらず、ダウンタイム損失、ワークピースのスクラップ、スペアパーツの購入をカバーする総合コストは大幅に減少しました。
事例 2: エンジニアリング機械部品の下請け業者
お客様はマルチチャック配列レイアウトを採用し、5軸加工機で厚板ワークを加工しています。
古い分割タイプのチャックでは、2 か月ごとに完全に分解してボルトのトルクを再検査する必要があり、貴重な機械の生産時間を費やしていました。
JWGRIP モノリシック チャックの導入後は、定期的なリトルク検査のワークフローが不要になり、より効率的な加工時間が可能になります。
完全な制作ワークフロー
1. 合金鋼のブランク一体鍛造
2. 荒加工
3. 最初のストレス解消老化
4. 中仕上げ
5. 二次的なストレス軽減による老化
6.基準面の超精密研削
7. 深穴内部空気圧チャンネル加工
8. ブッシュ圧入
9. 空気圧信号コンポーネントの組み立て
10. 気密性耐圧試験
11. 単一ユニットの独立した精度検査
12. 防錆処理
13. 輸出グレードの耐衝撃梱包
検査チェックリスト
· シングルチャック繰り返し位置決め精度テスト
· 5分間の空気保持気密テスト。最大許容圧力降下 ≤0.02 MPa
· サイクリックロック-アンロック耐久性テスト
· 信号出力ロジックの機能検証
注: 工場検査では、個々のスタンドアロン チャックの精度のみが保証されます。アレイレイアウト実装後の相互位置精度は、お客様のマシン上の指示と位置合わせに依存しており、工場検査の範囲には含まれません。すべてのユニットには、顧客の機器をアーカイブするためのスタンドアロン ユニットの工場検査データシートが付属しています。


評価・選考ガイダンス
1. 実際の切削条件を分析する: 重切削荒加工と高送りフライス加工タスクの割合を計算します。この製品は、重切削のシェアが高いシナリオに最適です。分割型チャックは、軽切削作業が中心の作業場において、総合的なコストパフォーマンスに優れています。
2. 総所有コスト(TCO)評価を実行します。購入単価とは別に、潜在的なダウンタイム労働時間、ワークピースのスクラップ損失、定期的な再検査の手間、およびスペアパーツの交換頻度を考慮します。
3. アレイ レイアウト展開の場合: 各チャックが負担する荷重を計算し、定格容量を超えないようにしてください。 Φ130 mm フランジ設置面積に対する工作機械の T スロットの互換性を確認します。
4. 安定した作業場の空気源圧力を 0.5 ~ 0.7 MPa に維持します。 PLC NPN 信号 IO ポイントを自動化指向のプロジェクト用に予約します。
5. 現場でプルスタッドの仕様を確認します。標準以外のプルスタッド サイズについては、ご要望に応じてカスタム ブッシング アセンブリをご利用いただけます。
設置およびメンテナンス仕様
フランジボルトは、JWGRIP ユーザーマニュアルのトルク値要件に従って厳密に締め付けてください。トルクが不十分な場合、ユニット全体が微小な動きをします。過剰なトルクによりフランジが圧迫され、基板が変形します。
空気入口前端に油水フィルターを設置し、水分や不純物を遮断し、ブッシュの錆びや摩耗による精度のずれを防ぎます。
累積作業時間 80 ~ 100 時間ごとに、乾燥潤滑剤エアロゾルをブッシングにスプレーします。液体エンジンオイルは金属片を引き寄せ、ブッシュ詰まりの原因となるため、厳重に禁止されています。
シフトチェンジのたびに、位置決め基準面を圧縮空気で吹き飛ばしてください。
配列レイアウトが変更されるたびに、相対座標を再指定して再調整します。古い座標パラメータを直接再利用することはできません。
位置決め基準面への重量物の衝撃を防ぎます。衝突による鍛造基板の変形は現場では修復できません。
梱包と発送
· 梱包: 各スタンドアロン チャックは、発泡内部緩衝材を備えた個別の輸出グレードの耐衝撃カートンに梱包されます。大量注文には輸出グレードの無垢材ケースが採用されます。
· 標準リードタイム: 16 ~ 22 営業日。選択された標準 SKU は、迅速な発送のために在庫に保管されます。
アフターサポート
保証: 12 か月保証は、スタンドアロン チャック ユニットの製造上の欠陥のみを対象とします。お客様によるオンサイト設置後のアレイアセンブリの相互位置精度は保証範囲から除外されます。
技術リソース: オンラインの図面と操作ドキュメントが提供されます。
有料サービス: 大量注文の場合は、リモート テクニカル サポートをご利用いただけます。
カスタム変更:フランジ寸法調整、プルスタッド仕様変更にも対応します。
サンプル評価:評価サンプルの手配が可能です。バイヤーはサンプルの運賃を負担します。
よくある質問
Q1: JWGRIP一体型一心0点クランプチャックは分割型チャックと比べてより高い静精度数値を実現できますか?
A: 公称単体繰り返し位置決め精度は ±2 μm のままです。静的精度指数自体は向上しません。その中心的な価値は、ボルト接合部の緩みによって引き起こされる進行性の隠れた故障を排除し、ダウンタイムとワークピースのスクラップの損失を削減することにあります。静的な仕様のアップグレードではなく、信頼性の向上をもたらします。
Q2: すべてのヘビーデューティシナリオにはモノリシック統合チャックを選択する必要がありますか?
A: 必ずしもそうとは限りません。重負荷の作業がまれに発生し、定期的にボルトトルクの再チェックを機上で実行できる場合には、分割タイプのチャックも引き続き実行可能です。ハードウェア仕様のみではなく、総合的な TCO 計算に基づいて決定してください。
Q3: アレイ レイアウトのセットアップには定期的なボルト トルクの再チェックが必要ですか?
A: チャック内部には組立ジョイントボルトが内蔵されていないため、分解リトルクが不要です。ただし、工作機械の作業台にチャックを固定するフランジ ボルトは、メンテナンス スケジュールに従って定期的にトルクを再検査する必要があります。
Q4: 既存の D20 ゼロ点治具ベースはこのチャックで使用できますか?
A: 標準 D20 ゼロ点プル スタッドが取り付けられた治具ベースを直接使用できます。
調達決定に関する洞察
多くの調達チームは、ハードウェアの初期価格のみを比較し、設備がオンラインになった後のダウンタイム、ワークピースのスクラップ、メンテナンス労働力、スペアパーツの消費などの隠れたコストを無視しています。
JWGRIP 一体型シングルセンターゼロ点クランプチャックの核となる競争力は、紙ベースの仕様パラメータから得られるものではありません。その真の価値は、過酷な切削条件下での治具の信頼性を向上させ、計画外のダウンタイムや不合格部品によって引き起こされる総合的な損失を低減することです。
選択は、1 回限りの購入価格ではなく、ライフサイクル全体の総所有コストによって判断される必要があります。高頻度の過酷な生産ラインでは、追加の調達コストを故障の削減によってすぐに相殺できます。低周波のヘビーデューティ用途では、注文前に入出力比を慎重に検討する必要があります。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。

ニュースのおすすめ