日本語
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






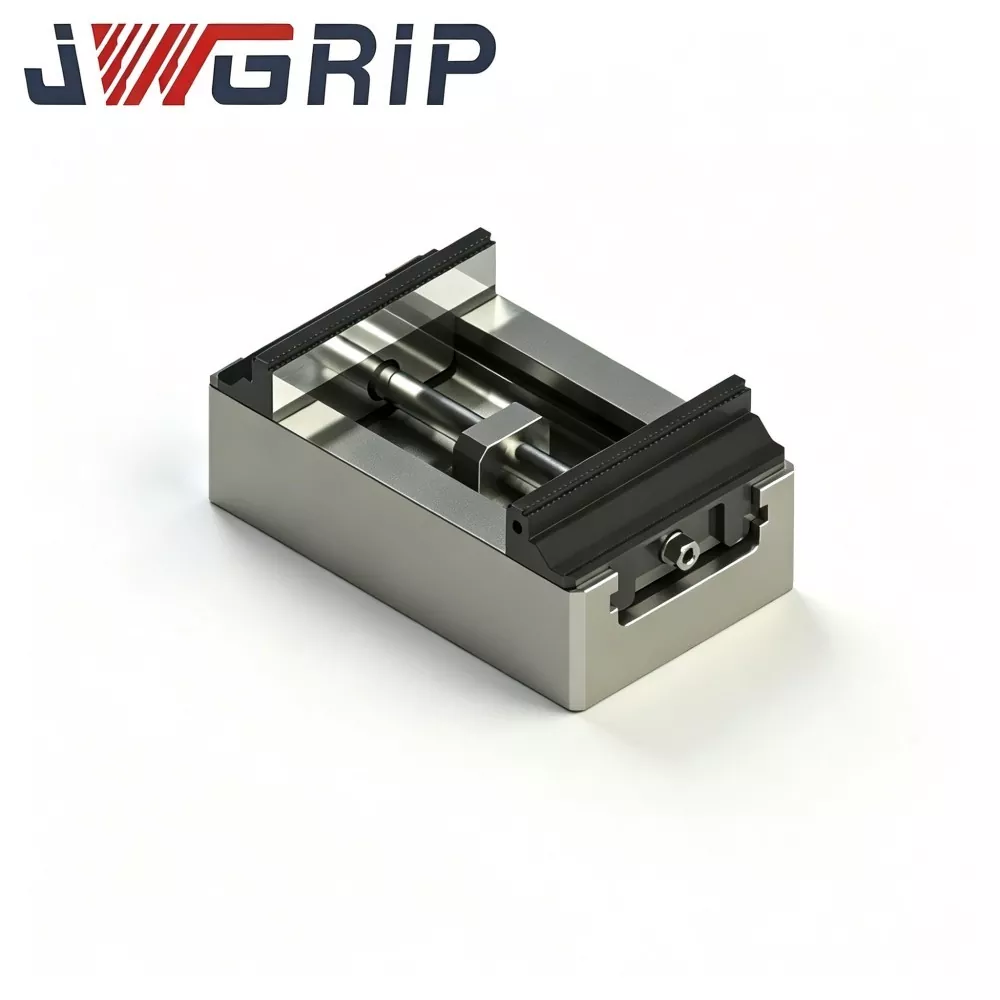
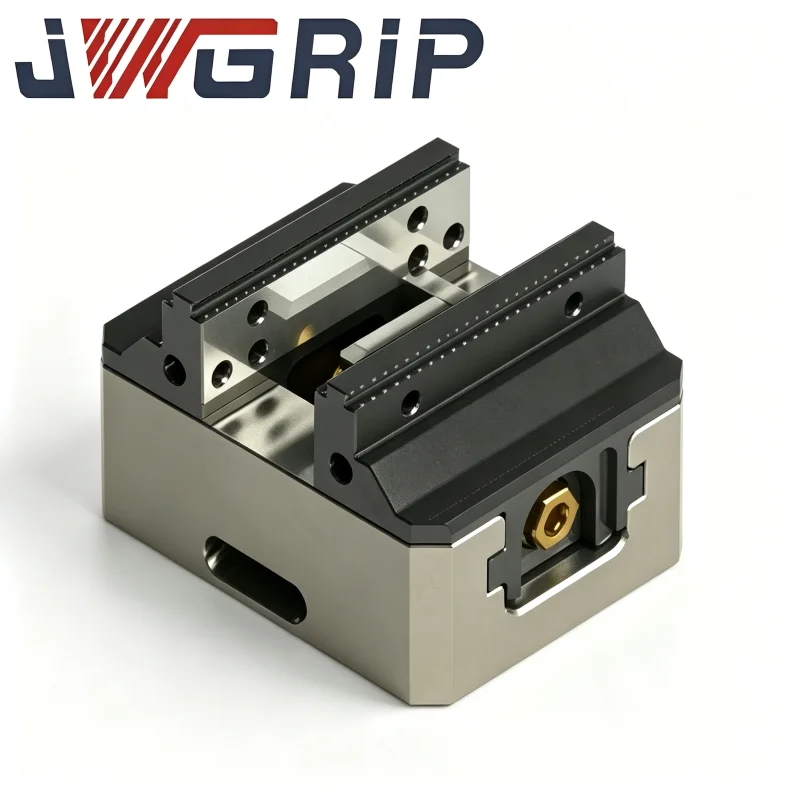
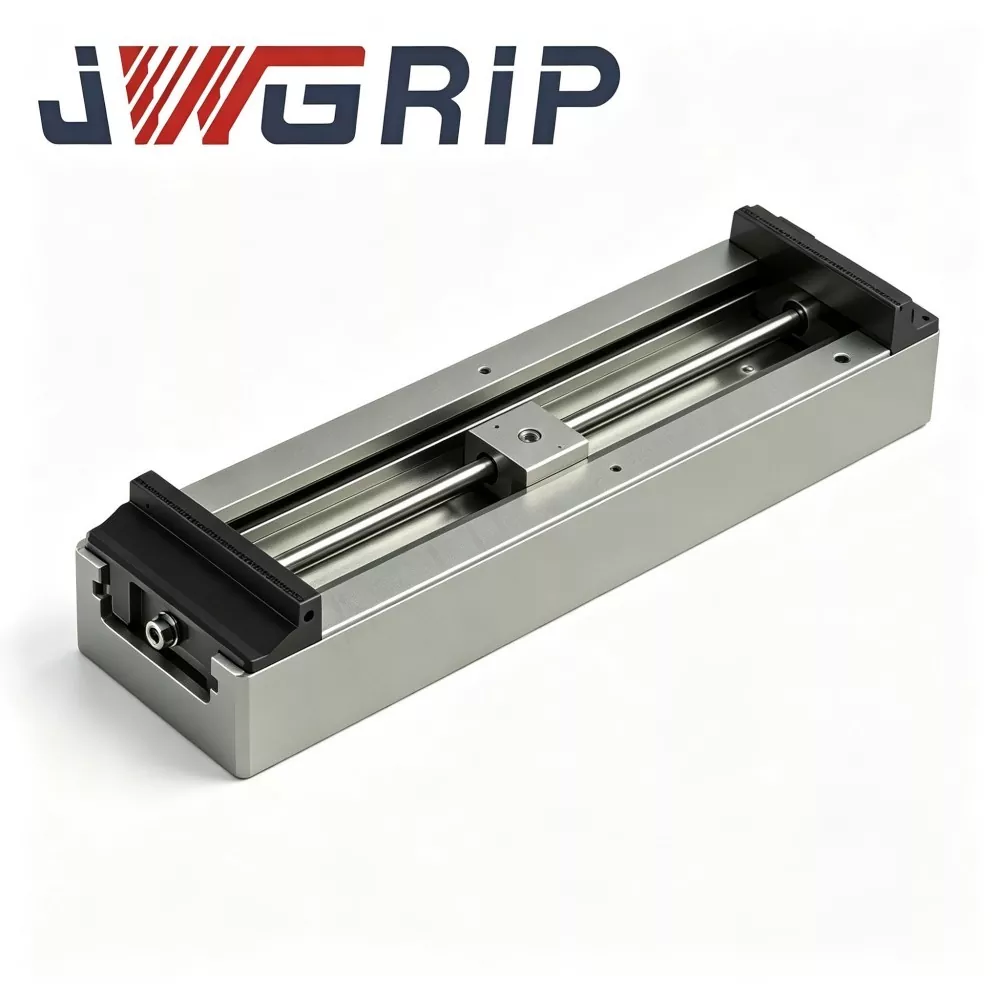
CNC フライス加工用ハードジョー付き中型強力セルフセンタリングゼロ点バイス
JWGRIPは、中国におけるCNCフライス加工用のハードジョー付きの工場直接およびカスタマイズされた中型ヘビーデューティセルフセンタリングゼロポイントバイスの専門メーカーおよびサプライヤーです。これは、重負荷の CNC フライス加工生産シナリオ向けに特別に開発された、新設計の統合ゼロ点クランプ治具です。この高品質の精密治具は、中型の頑丈な同期セルフセンタリング伝送構造と標準のゼロ点位置決めドッキングユニットを完全な単一デバイスとして統合しており、追加の適合アクセサリや現場での繰り返しの校正の必要性を排除します。
高張力合金鋼ボディと高硬度焼入れハードジョーアセンブリを採用したこの強力自動調心ゼロポイントバイスは、高性能、優れた耐久性、高効率、そしてユーザーフレンドリーなメンテナンスを備えています。すべての本体およびトランスミッションコンポーネントは、荒加工後に厳格な応力除去時効処理を受け、重要な合わせ面は精密研削で仕上げられ、長期にわたる高負荷のサイクリックフライス加工でも安定した正確な同期センタリング性能を保証します。
完全に統合された標準のゼロ点ドッキング構造で構築されたバイスは、オフラインでのワークピースのプリセットと迅速な治具交換をサポートし、工具交換の効率と全体的な装置の使用率を大幅に向上させます。 CNC フライス加工用ハードジョー付き中型ヘビーデューティーセルフセンタリングゼロポイントバイスは、優れた構造剛性と強力な変形防止機能を実現し、激しい荒フライス加工の衝撃下でも一貫したクランプの安定性と繰り返しの位置決め精度を維持します。金型コンポーネント、自動車部品、ハードウェア構造部品、エンジニアリング機械付属品の CNC フライス加工プロセスに広く適用可能なこの中国製治具は、世界の工業製造クライアントに信頼性の高い標準化された精密ツーリング ソリューションを提供します。
典型的な問題点
1. クランプ剛性が不十分で、大きなミーリング衝撃力がかかるとワークが滑ります。
2. 長時間の高負荷荒加工後の繰り返し位置決め精度の低下
3. フィクスチャ交換時の時間のかかる手動キャリブレーション
4. 重荷重荒加工によるバイス本体の変形
5. ゼロ点位置ドッキングとのネイティブ互換性が低い
実際のフライス加工ワークショップでは、従来の中型バイスは重切削の荒フライス加工において明らかな欠点を示します。
構造剛性が限られているため、フライス加工の強い衝撃を受けると本体に小さな歪みが生じ、ワークの滑りや寸法出力の不安定を引き起こします。
統合されたゼロ点インターフェースがないため、オペレータは治具交換時の手動調整に多くの時間を費やし、全体的な機械効率が低下します。
このJWGRIPバイスは、本体と伝達部品に高張力合金鋼を採用し、荒加工後に歪取時効処理を施しています。重要な合わせ面は精密研磨されており、長期にわたる高負荷サイクル下でも安定した同期センタリング性能を維持します。内蔵の標準ゼロ点ドッキング構造は、オフラインでのワークピースの事前設定と迅速な治具交換をサポートします。
問題点のレビュー
実際の CNC フライス加工生産では、治具の剛性、センタリング精度、ゼロ点互換性が部品の歩留まり、機械の稼働率、生産サイクルに直接影響します。 CNC フライス加工は、荒フライス加工、中仕上げフライス加工、仕上げフライス加工をカバーします。重度の荒加工では、多大な切削衝撃が発生し、治具に継続的に負荷がかかります。
市販されている通常の自動調心バイスによくある欠点:
1.重切削には構造強度が不十分
多くの汎用バイスは軽作業用に設計されています。重負荷の荒フライス加工では、バイス本体の微小変形とトランスミッションペアクリアランスの拡大により、ワークピースの微小な滑り、公差外の寸法、表面のビビリマーク、さらには完全な部品のスクラップが発生します。
2.内蔵ゼロ点クイックチェンジインターフェースなし
フィクスチャを交換するたびに、手動でダイヤルインジケータを調整し、データム調整を繰り返す必要があり、非切削時間が膨大になります。多品種少量生産では、頻繁な切り替えによりデバッグコストが上昇し、FMS の柔軟な自動化ラインに障害が生じます。
3.標準爪は耐摩耗性が悪い
一部のハードジョーは完全に焼き入れされていません。継続的なフライス加工の衝撃により、ジョーの磨耗が促進され、センタリング基準がずれ、頻繁なジョーの再研磨メンテナンスが必要になります。
4.ダイナミックミリング中の振動による変位
いくつかの中型バイスは静的クランプのみに最適化されており、動的なフライス力による振動は無視されています。ワークピースのオフセットが小さいと、仕上げフライス加工の幾何公差要件を満たすことができなくなります。
5.作業場の汚染物質に対する密閉性が弱い
単純なシーリングにより、フライスチップやクーラントがトランスミッションアセンブリの内部に侵入し、コンポーネントの摩耗が早まり、治具の耐用年数が短くなります。ゼロ点ドッキングには追加のアダプター プレートが必要であり、アセンブリの積み重ねエラーが発生し、繰り返し位置決めの精度が損なわれます。
6.単一条件指向の治具設計
JWGRIP 中型ヘビーデューティーセルフセンタリングゼロポイントバイス (ハードジョー付き CNC フライス加工用) は、上記のボトルネックを解決するために目的に最適化されています。強化された頑丈なバイス本体は、ダイナミックなフライス加工の衝撃に耐えます。完全焼入れハードジョーセットは、荒加工において優れた耐摩耗性を発揮します。標準のゼロポイントインターフェイスにより、高速なフィクスチャスワップが実現します。精密に管理されたトランスミッション内部クリアランスにより、荒加工の剛性と仕上げ加工の芯出し精度をバランスさせます。完全密閉シールにより、切りくずやクーラントの浸食を防ぎます。中型の寸法により、加工範囲とテーブル取り付けの設置面積のバランスが取れています。金型、自動車部品、ハードウェア、エンジニアリングコンポーネントの加工用のほとんどの立型 CNC マシニング センターやフライス盤に適合します。
成分構成
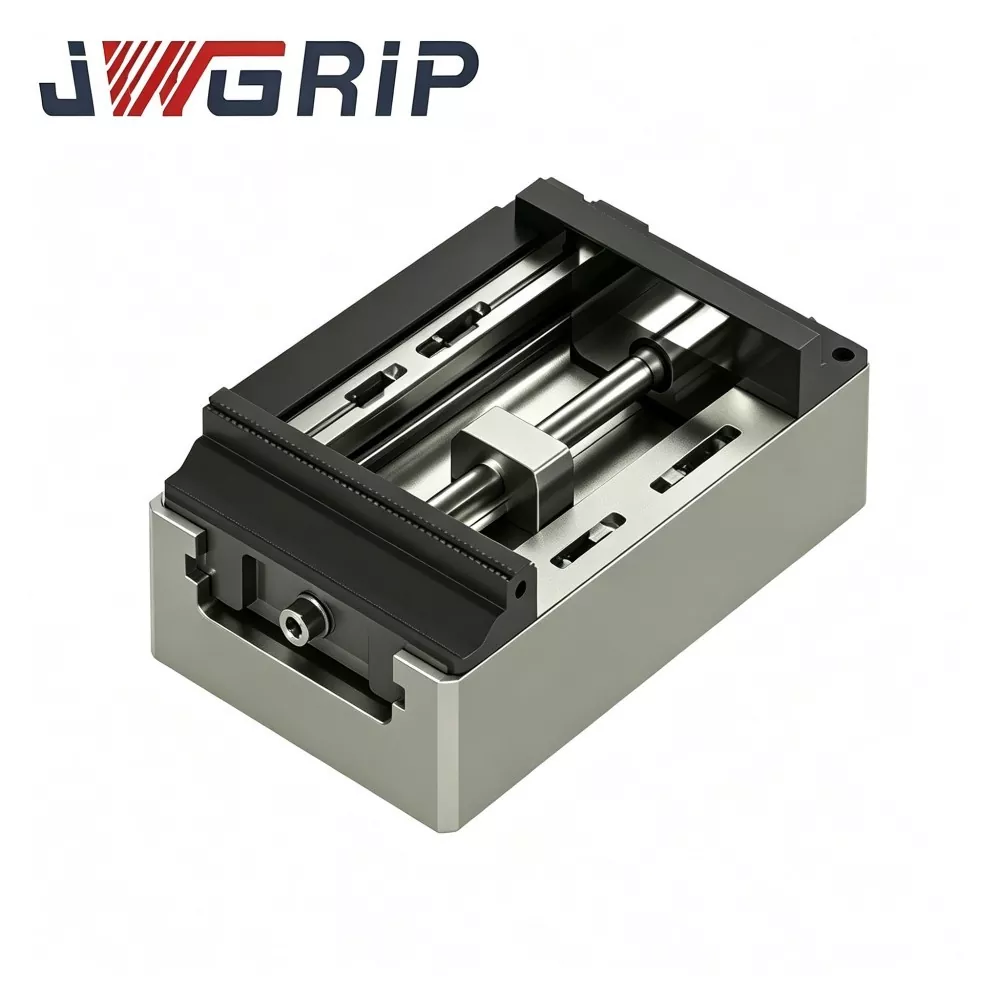
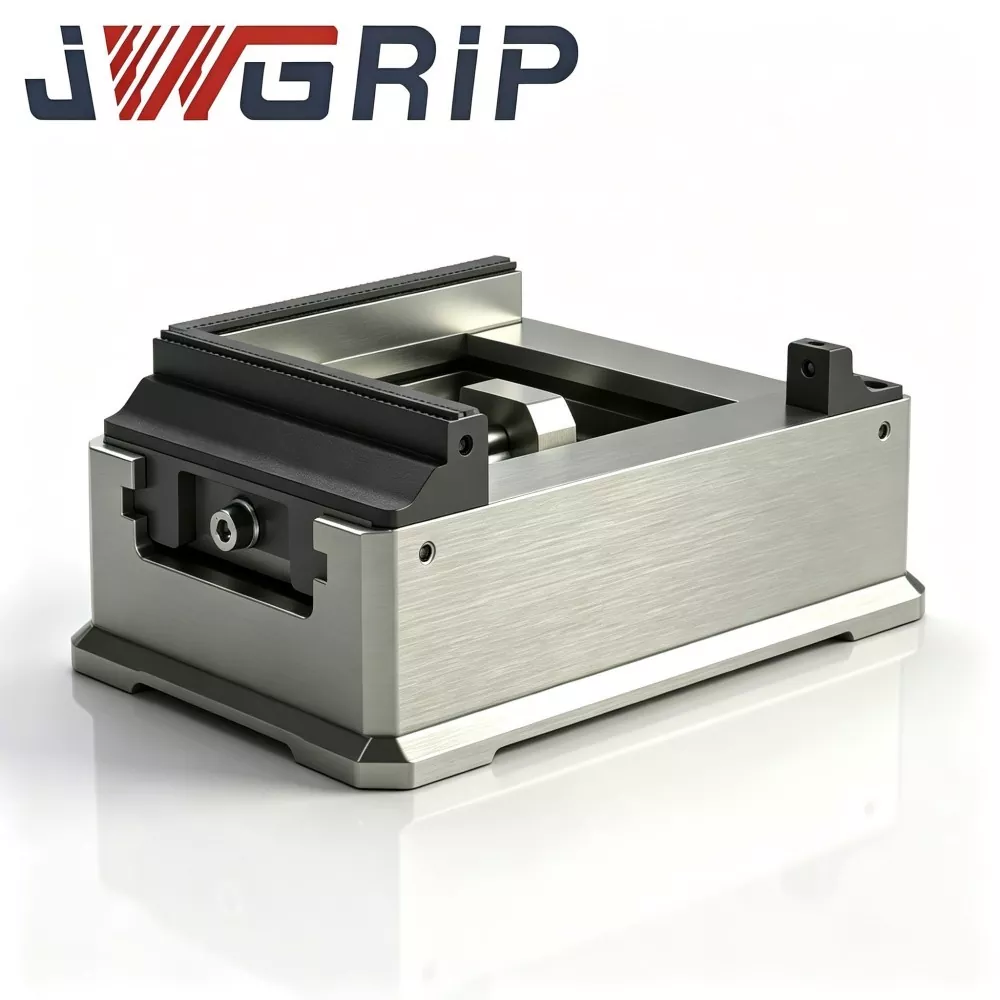
JWGRIP 中型強力型自動調心ゼロ点バイスは、6 つのコア機能モジュールで構成されています。
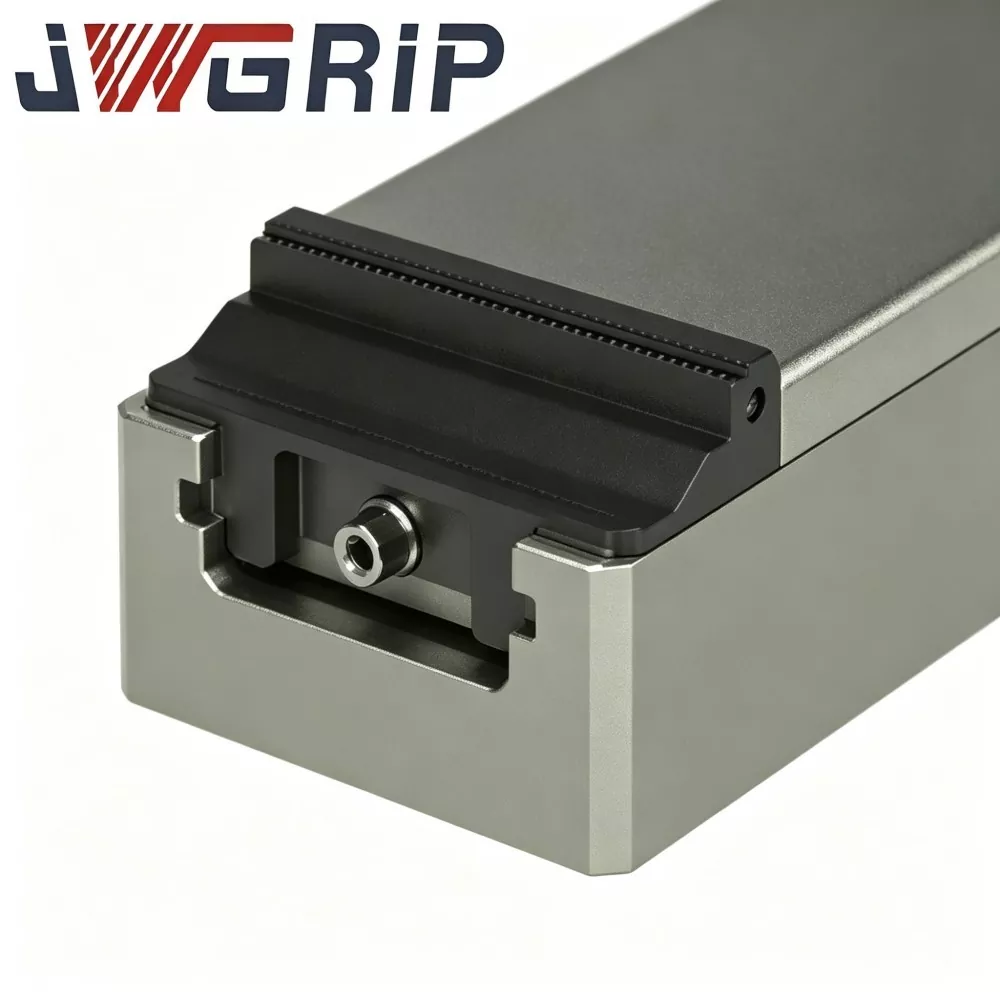
ストレスを軽減した高強度鍛造バイス本体
頑丈な同期ラックアンドピニオン伝送モジュール
焼き入れ交換可能なハードジョー
原点位置決め専用取付ベース
完全に密閉された耐チップ性および耐クーラント性のシーリングアセンブリ
ロックトルク微調整機構
バイス本体は高張力合金鋼を一体鍛造し、多パスの応力緩和処理を施し、鍛造加工による残留応力を除去しています。重荷重荒加工時の動的荷重に耐え、本体の変形を防ぎます。
頑丈な同期トランスミッション部品は、厳密に管理されたクリアランスでペアで精密研削され、2 つのハードジョーの完全に同期した開閉動作を保証します。
ハードジョーは高硬度の合金鋼で作られており、完全に焼入れされ、精密研磨されており、重切削の荒加工において優れた耐摩耗性と耐衝撃性を発揮します。ハードジョーは独立した取り外し可能なスペアパーツです。バイスユニット全体を交換することなく、摩耗したジョーを個別に交換できます。
完全に密閉された密閉キャビティは、フライス加工の切りくず、クーラント、金属粉塵がトランスミッション アセンブリ内部に侵入するのをブロックし、重度に汚染された切りくずの多いフライス加工工場の環境に適応します。
ベースには加工済みの標準ゼロ点位置決めインターフェイスが付属しており、追加のアダプター プレートを必要とせずに主流のゼロ点システムと直接互換性があります。
動作メカニズム
1.セルフセンタリングクランプ機構
内部の頑丈な同期トランスミッションが左右のハードジョーを駆動し、対称的に動きます。手動による微調整を必要とせず、ワークの自動センタリングを実現し、ダイヤルインジケータの設定が不要になります。クランプされると、ワークピースの中心がロックされ、人為的な位置決め誤差が排除されます。高硬度のハードジョーは、フライス加工の衝撃力に耐える十分なクランプ摩擦を提供します。荒加工、中仕上げ加工、仕上げ加工にわたってワークの位置が安定し、加工面の一貫した寸法品質が保証されます。
2.原点位置決めリンク機構
バイスベースは主流のゼロ点システムの寸法規格に従っており、ゼロ点ベースプレートに直接取り付けることができるため、治具の取り外しと取り付けが迅速に行えます。設置後も安定したデータム精度を維持します。ワークピースや治具全体の交換時にデータムキャリブレーションを繰り返す必要がないため、セットアップ時間が大幅に短縮されます。この設計は、FMS フレキシブル製造ラインへの接続をサポートし、ロボットのロード/アンロードと連携して、多種類の部品の無人連続 CNC フライス加工を実現します。
コアの強み
1.ダイナミックなミーリング衝撃に対する中型の頑丈な構造
鍛造応力緩和バイス本体と強化された高耐久トランスミッション アセンブリが、荒フライス加工の激しい切削力に耐えます。フライス加工時のバイス本体の変形や伝達ギャップの拡大を抑制します。 1 台のバイスで重切削の荒フライス加工と高精度の仕上げフライス加工の両方をサポートし、工場の治具在庫のプレッシャーを軽減します。
2.完全に焼入れされた交換可能なハードジョーにより、優れた耐摩耗性と耐衝撃性を実現
ハードジョーは完全焼入れ硬化と精密研削加工が施されています。長期間のフライス加工でも摩耗率が低いため、頻繁な再研磨メンテナンス作業が軽減されます。独立した交換可能なハードジョーにより、長期的なメンテナンス費用が削減されます。
3.高速治具切り替えのための標準ゼロ点インターフェース
ベースは、カスタムアダプタープレートを使用せずに、主流のゼロ点位置決めシステムに直接適合します。治具の分解と組み立てを大幅に加速し、時間のかかるダイヤルインジケーターの位置合わせを不要にし、FMS 自動生産ラインの CNC フライス盤の稼働率を向上させます。
4.高精度同期自動調心伝達により加工寸法が安定
ペアグラウンドシンクロトランスミッションにより、厳しいクリアランス制御を維持します。デュアルハードジョーは同期して動きます。センタリングデータムはクランプ後も安定しており、荒加工および仕上げ加工中のワークの滑りを防ぎ、適格な幾何公差を保証します。
5.完全密閉シールにより器具の耐用年数が延長されます
CNC フライス加工では大量の切りくずとクーラントが生成されます。密閉されたキャビティは汚染物質をトランスミッションチャンバーから隔離し、詰まりや精度の低下を防ぎます。耐久性がありメンテナンスが容易な設計により、工場のOPEXが削減されます。
6.最適化された設置面積は、ほとんどの垂直CNCワークテーブルに適合します。
中型サイズのコンパクトで頑丈なレイアウトにより、テーブルスペースを過剰に占有しません。ほとんどの立型マシニング センター、CNC フライス盤、回転フライス加工用の 4 軸回転テーブルと互換性があります。
7.柔軟なカスタム変更による工場直接供給
ソースメーカーとして、JWGRIP は顧客の機械モデルと部品の特徴に応じた構造のカスタマイズを提供します。つまり、クランプストローク調整、ベース取り付け穴の修正、特殊プロファイルジョーのカスタム構築、さまざまなメーカーのパーソナライズされた CNC フライス加工プロセス要件を満たすことができます。
マルチセクターのアプリケーションシナリオ
1.金型産業のCNCフライス加工
金型インサートおよび金型コアの荒加工、中仕上げ加工、仕上げ加工。頑丈な構造によりフライス加工の衝撃に耐え、ゼロ点ドッキングにより金型の段取り替えが高速化され、金型のリードタイムが短縮されます。
2.自動車部品のフライス加工生産
自動車ハードウェア構造部品、鋳鉄ブラケット、高強度アルミニウム合金部品の CNC フライス加工。量産される自動車部品の寸法の一貫性を保証します。
3.エンジニアリング機械付属品加工
建設機械の金属構造部品や鋳鉄付属品のフライス加工。強力なクランプは、材料除去率の高い荒加工条件に適合します。
4.一般ハードウェア機械部品のフライス加工
中バッチの鋼および鋳鉄ハードウェア部品の CNC フライス加工により、クランプ剛性と加工精度のバランスをとります。
5.3C ハードウェア金属部品加工
高強度アルミニウム合金構造物のフライス加工。安定したセンタリング精度により、厳しい寸法公差を確保します。
6.FMSフレキシブルCNCフライス自動ライン
ロボットのロード・アンロードおよび複数治具の回転と連携して、最新のスマート製造ワークショップ向けの無人連続フライス加工を実現します。
インストールガイド
1. 取り付ける前に、CNC フライス盤のテーブル取り付け面とバイスベースの接触面を完全に清掃してください。金属片、クーラント残留物、油汚れを取り除きます。合わせ面に異物が付着すると、治具が傾き、フライス加工寸法のずれが直接発生します。
2.ピン穴の位置を合わせて万力をテーブルに置きます。機械のマニュアルに記載されているトルク値に従って固定ボルトを締めます。正式な CNC フライス加工を開始する前に、揺れることなく完全にロックされていることを確認し、データム検証を完了してください。
3.ワークピースをハードジョーの中間ゾーンに配置します。手動での細かい調整は必要ありません。ロック機構を作動させて、センタリングとクランプを同期させます。ワークの材質とフライス加工プロセスに基づいてクランプ力を調整します。
荒フライス加工では切削衝撃に耐えるために、より高いクランプ力を適用します。
ワークの押し出し変形を避けるため、仕上げフライス加工では適度なクランプ力を適用してください。
4.トライアルカット検証を実行します。クランプ後にワークに緩みがないことを手動で確認します。フライス加工条件をシミュレートする機械のアイドル サイクルを実行します。変位または振動がゼロであることが観察された場合にのみ、正式なフライス加工プログラムを開始してください。
5.ゼロ点位置決めベースプレートを使用した試運転: 位置決めピンの位置合わせ精度を校正して、治具の繰り返し位置決め性能を保証します。ロボット統合オートメーション プロジェクトの場合は、機械的衝突による損傷を防ぐために、ロボットのグラブ中心と万力の中心を一致させます。
メンテナンスチェックリスト
1.シフトごとにハードジョーのクランプ面を清掃します。金属片や切削カスを取り除き、汚染物質によるクランプのずれを防ぎます。
2. ジョーの動きを滑らかに保ち、長期にわたるフライス加工の衝撃荷重によって引き起こされるトランスミッションギャップの拡大を防ぐために、2 週間ごとに内部同期トランスミッションアセンブリを専用グリースで潤滑します。
3.硬い顎に激しくぶつけないでください。摩耗した硬い顎は研いで修理することができます。ひどく損傷したハードジョーは、バイス全体を交換するのではなく、個別に交換する必要があります。
4.バイスベースの取り付け面を衝突や傷から保護します。長期放置保管時は取付基準精度を維持するため防錆処理を行ってください。
5. 動的フライス衝撃によるトランスミッション部品の変形損傷を避けるため、オーバーストロークまたは過負荷のクランプ状態では絶対に使用しないでください。
故障診断と対策
欠点 1: フライス加工後のワークの寸法偏差と表面のびびり跡
原因: クランプ力が不十分です。トランスミッションの潤滑が不十分。ベースボルトの緩み。硬い顎の摩耗
解決策: クランプ力を適度に上げます。トランスミッション部品に注油します。ベース固定ボルトを締め直します。摩耗した硬い顎を研磨するか交換します。
障害 2: 重荒フライス加工中のワークの滑りとオフセット
原因:ロックトルク不足。硬い顎の表面に金属片が付着している。過剰なトランスミッションクリアランス
解決策: ロックトルクを増加します。ハードジョーのクランプ面を完全にきれいにします。伝達機構のクリアランスを調整して、同期動作の精度を回復します。
障害 3: フライス加工負荷によるジョーの動きの詰まりとジョーの移動
原因: 切りくずとクーラントが密閉されたキャビティに侵入します。グリースの供給が不十分。トランスミッションコンポーネントの摩耗
解決策: 内部の汚染物質を除去します。潤滑グリースを定期的に補充してください。著しく摩耗したコンポーネントを検査して交換します。
欠点4:原点分解組立後の繰り返し位置決め精度の低下
原因: 0点接触面の切りくず。位置決めピンの摩耗。バイスベースの締め付けトルク不足
解決策: 位置決め合わせ面を徹底的に洗浄します。位置決めピンの摩耗状態を検査します。ベースボルトを標準トルクで増し締めします。
梱包と発送の手配
① 標準モデルを在庫しており、海外への注文も迅速に発送できます。
② 各ユニットは出荷前に全数精密検査を経て、精度検査報告書と防錆不動態表面処理が提供されます。
③ 単体注文:パールコットン包装+厚紙カートン。
④ 大量輸出注文:海上貨物の衝突による損傷から精密表面を保護する、仕切りパッドを備えた厚い耐衝撃性無垢材の木箱。
⑤ OEMブランディングとカスタム変更の注文は、交渉されたリードタイムに従います。仕様書と検査報告書は各パッケージ内に同梱されています。
アフターサポートサービス
1. 設置、試運転、オンサイト障害トラブルシューティングのためのリモートオンライン技術ガイダンス。
2. すべての注文に対して提供される完全な運用保守文書。
3. 非標準のストローク、ジョー、ベース構造の変更に関するカスタム プロジェクトの技術コンサルティング。
4. ハードジョーを含むウェアラブルスペアパーツは、現場で交換するために別途購入できます。
調達選択のリファレンス
CNC フライス加工用ハードジョー付き JWGRIP 中型ヘビーデューティセルフセンタリングゼロポイントバイスの核となる価値は、中型ヘビーデューティ耐フライス衝撃構造、耐摩耗性焼き入れハードジョー、標準ゼロ点高速スワップ機能、荒フライス加工と仕上げフライス加工のデュアルモード互換性、および高いセンタリング繰り返し精度にあります。
これにより、重切削加工の課題、低い治具交換効率、困難なゼロ点ドッキングなどの CNC フライス加工のボトルネックが解決されます。
選択のリマインダー:
1. クランプストロークをワークピースの最大寸法と一致させます。
2. ハードジョー構成は、鋼、鋳鉄、高強度合金のワークピースに推奨されます。
3. 標準在庫バージョンは短納期を保証します。
4. 特殊な CNC マシンおよび特殊部品のプロセス要件については、カスタム ソリューション サービスをご利用ください。
JWGRIP からの工場直送で、耐久性があり、メンテナンスが簡単です。 CNCフライス加工ワークショップやFMS自動ラインの治具アップグレード調達に最適です。メーカーが部品の歩留まりを向上させ、CNC フライス盤のスループットを最大化できるように支援します。
よくある質問
Q1: このバイスは4軸回転テーブルと連携できますか?
A: はい。ベースは4軸ロータリーテーブルの取付基準を満たしており、ロータリーミーリング加工に対応しています。硬いジョーは、回転フライス加工中に発生する切削衝撃に耐えます。
Q2: ハードジョーが摩耗したら、バイス全体を交換する必要がありますか?
A: いいえ。ハードジョーは独立した交換可能なスペアパーツであるため、長期的なメンテナンスコストが大幅に削減されます。
Q3: この中型強力バイスはテーブルスペースを占有しすぎますか?
A: いいえ。中型コンパクトヘビーデューティーレイアウトを採用しています。強力なクランプ能力を維持しながら、ほとんどの立型 CNC マシニング センターのワークテーブルに適合します。
Q4: CNC フライス加工用ハードジョー付き中型ヘビーデューティーセルフセンタリングゼロ点バイスは、顧客の既存のゼロ点位置決めシステムと互換性がありますか?
A: 標準バージョンは、主流のゼロ点位置決めベースに適合します。特殊仕様のゼロ点プレートの特注対応も可能です。
Q5:1本のバイスで荒加工と仕上げ加工の両方に対応できますか?
A: はい。耐久性の高いバイス本体と強化された伝達構造により、荒フライス切削衝撃に耐えます。センタリングの繰り返し精度は、仕上げ加工の公差要件を満たします。 1 つのバイスで荒加工、中仕上げ加工、仕上げ加工のワークフローを完了します。
お問い合わせを送信
連絡先情報
-
住所
中国広東省東莞市虎門鎮大寧起業路44号
-
-
Eメール
JWGRIP へのお問い合わせを歓迎します。当社の専門技術および営業チームは、無料の治具選択、カスタマイズされたソリューション設計、正確な見積りを提供します。
ニュースのおすすめ